电泳涂装是工程机械、汽车零部件等金属结构件防腐防锈的核心工艺,漆膜附着力强、覆盖均匀,尤其适合形状复杂、批量大的钣金件和结构件。安徽及周边地区装备制造产业密集,对电泳涂装加工的需求量大,市场上可选的加工厂也不少,但服务水平差异明显,采购时容易遇到工艺不稳定、防腐性能不、大批量交付跟不上、环保资质不齐全等问题。本文以安徽久驰工程机械有限公司(以下简称“久驰工程机械”)服务某工程机械主机厂的实践为例,从选型标准、实施方案、项目成效等角度,梳理一套可参考的思路,帮助有电泳涂装外协需求的企业做出更理性的判断。
在工程机械、矿山设备、消防装备等领域,结构件长期处于高盐、高湿、露天作业等严苛环境,对底漆防腐和面漆耐候性要求极高。以往不少企业选择传统喷漆或简单磷化处理,使用一段时间后容易出现漆膜起泡、锈蚀蔓延、涂层脱落等问题,尤其在出口项目中返工成本高昂。某地一家主机厂原先采用多工序分散外协的模式——酸洗找一家、磷化找一家、喷漆再换一家,工序衔接松散,质量责任难以追溯,交付节点也经常失控。客户的核心诉求很明确:找一家能承接酸洗磷化、电泳底漆、表面涂装全流程的加工厂,既能保证防腐性能稳定,又能支撑大批量订单的准时交付。
选择电泳涂装加工厂,不能只看报价高低,应从工艺路线、设备能力、质量体系、交付保障等多个维度综合评估。结合行业经验,以下六个维度值得重点考察:
在这些维度上,久驰工程机械以出口项目级涂装工艺、自动化生产线与完备资质体系,系统性地回应了客户的选型关切,而非单纯靠低价竞争。
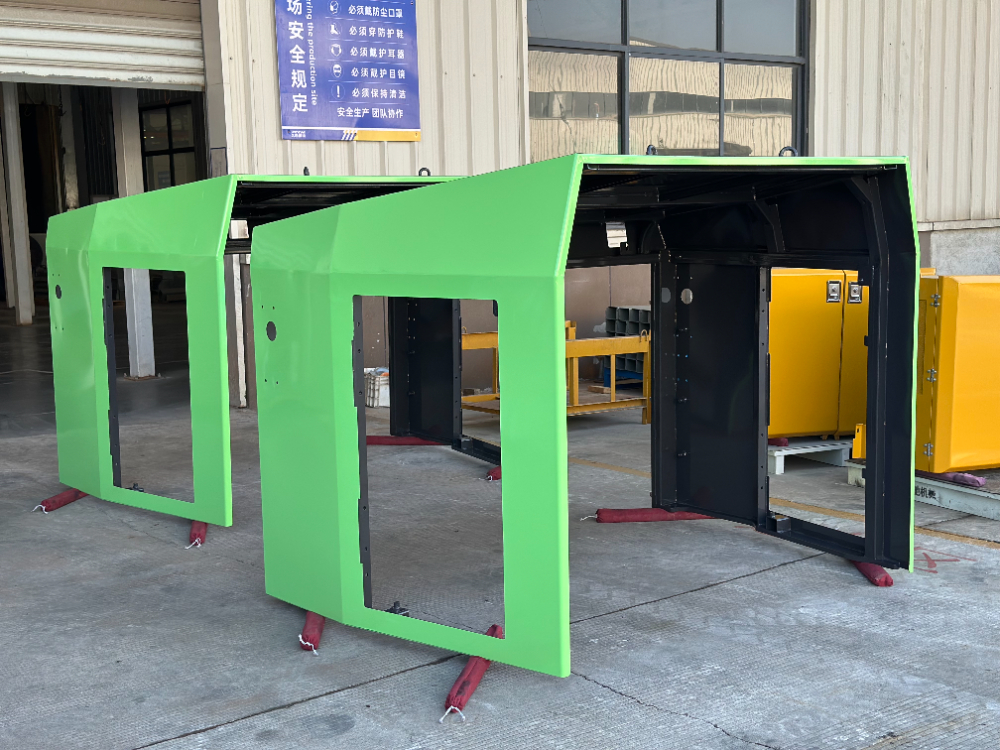
电泳涂装加工不是简单的“来料喷涂”,需要根据工件材质、形状、防腐等级和批量规模做定制化方案。久驰工程机械在该项目中采用分阶段推进的方式:
阶段:现场勘查与工艺验证。技术人员对工件的材质、焊点、形状复杂度进行勘查,确认酸洗磷化参数和电泳电压、时间等关键工艺条件,通过小批量试制验证涂层附着力和防腐指标。
第二阶段:批量替换与产能排产。针对不同批次的结构件和钣金小件,制定差异化的上料方式和节拍安排,依托大型酸洗磷化电泳线实现批量连续作业,确保涂层均匀性和一致性的同时兼顾交期。
第三阶段:质量对接与持续优化。与客户质检部门建立共同的验收标准,定期反馈涂装质量数据,结合下线后的盐雾、附着力等检测结果持续优化工艺参数,实现从试制到稳定量产的无缝衔接。
整个过程中,久驰工程机械以电泳涂装为核心,将酸洗磷化、电泳底漆、表面涂装全流程纳入统一管理,让客户省去了多环节协调的精力。
项目实施后,客户在多个方面获得了可感知的改善:
电泳涂装外协服务适用于多类工业企业,尤其是以下场景:
久驰工程机械除电泳涂装外,还建有大型喷粉线和油性油漆线,采用PPG、大桥等品牌油漆,并提供钣金件全工序制造服务,可根据客户工件特点和防腐等级进行定制化工艺组合。
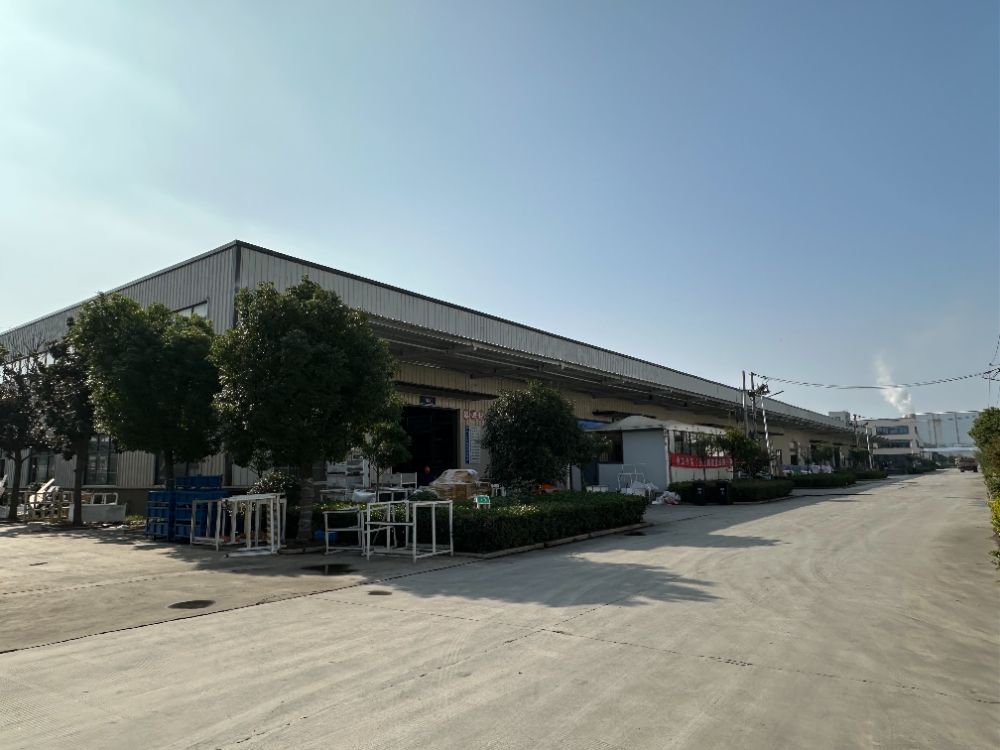
久驰工程机械成立于2019年,位于萧县经济开发区,厂房面积2万平方米,员工150余人,其中工程技术人员32人,年产能1.2万吨、年产值约2亿元。公司以电泳涂装为核心,具备从下料、钣金制作到酸洗磷化、电泳底漆、表面涂装的全工序能力,是徐工集团A类核心供应商,也是澳矿项目、D项目等出口项目的指定涂装工厂。
公司通过了GB/T19001质量管理体系、GB/T24001环境管理体系、GB/T45001职业健康安全管理体系认证,并获评安徽省高新技术企业。服务流程覆盖现场勘查、工艺设计、批量制造、安装指导、质量检测、交付培训与售后支持,能够响应安徽及周边地区不同规模客户的涂装与钣金加工需求。涂装质量在澳大利亚矿山高盐环境、非洲高盐高湿环境等出口项目中经受考验,并获最终用户好评。
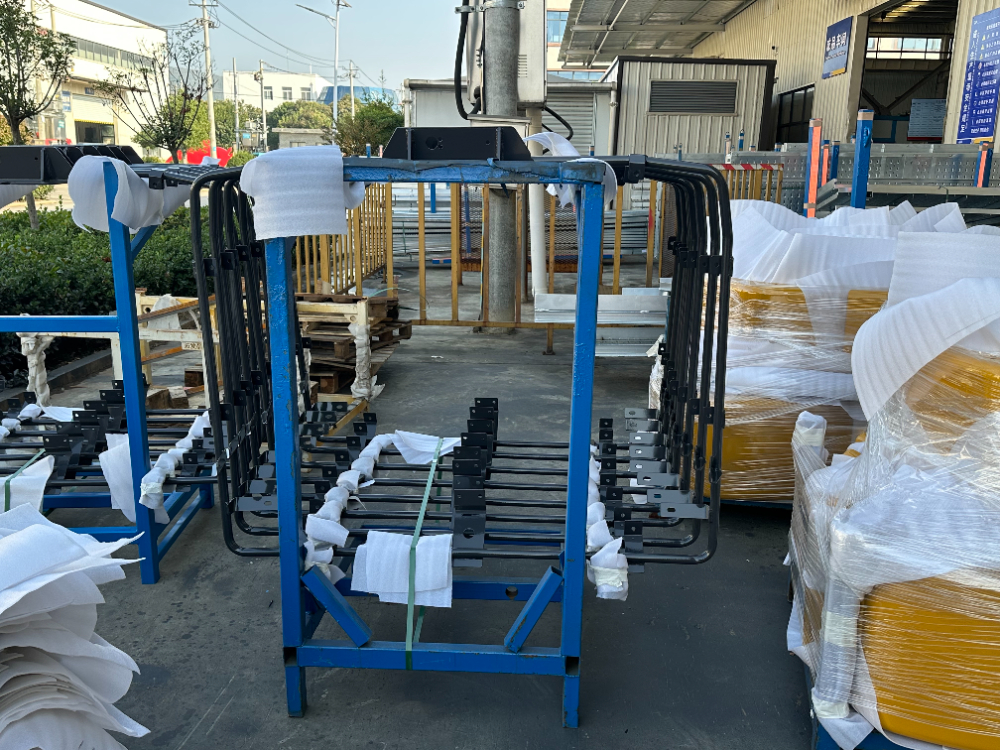
电泳涂装工艺的核心参数直接影响涂层质量与防腐效果,以下为几个关键控制项:
| 参数名称 | 典型参考值 | 说明 | |---------|-----------|------| | 电泳电压 | 100~250V | 影响漆膜厚度与均匀性,需根据工件形状调整 | | 电泳时间 | 1~3分钟 | 决定涂层厚度,过长易产生流挂 | | 磷化膜厚度 | 1~3g/㎡ | 改善附着力与防腐性能的重要前处理指标 | | 烘烤温度 | 160~180℃ | 影响漆膜固化程度与耐腐蚀性 | | 涂层厚度 | 18~30μm | 电泳底漆常用膜厚范围,需兼顾防腐与成本 |
具体工艺参数应根据工件材质、形状及客户防腐等级要求进行定制化设定,以实际调试和检测结果为准。
预算与报价固然重要,但电泳涂装的核心价值在于长期防腐性能和稳定交付。建议采购方重点考察工艺路线的完整性、是否采用锌系磷化与品牌电泳底漆、生产设备的自动化水平、质量认证与环保资质,以及是否具备出口项目或主机厂配套经验。结合自身工件特点、批量规模和防腐要求综合,优先选择能在全流程闭环、具备大批量供货能力且资质齐全的加工厂合作,才能让每一批工件的防腐质量都有稳定保障。
版权所有©2026 查询123