电泳涂装作为一种、环保且防腐性能优异的表面处理工艺,在工程机械、汽车零部件、家电制造等行业应用极为广泛。它通过电场作用,将涂料均匀沉积在工件表面,形成致密的涂膜,尤其适合结构复杂、对防腐要求高的钣金件和结构件。对于需要长期在恶劣环境下运行的设备,电泳涂装的底层防腐能力远优于传统喷漆。
对于安徽及周边地区的制造企业而言,选择一家成熟可靠的电泳涂装服务商,关系到产品交付质量、防腐寿命乃至出口验收。本文将系统梳理电泳涂装的技术优势、应用场景、选型要点及采购注意事项,同时介绍久驰工程机械有限公司在这方面的业务能力与服务体系。
电泳涂装是将被涂工件浸没在电泳槽液中,以工件为阴极(或阳极),通以直流电,使带电的涂料粒子定向迁移并沉积在工件表面,经烘烤固化形成涂层。这种工艺主要有三大价值:一是涂层厚度均匀,通孔、内腔、边角部位也能覆盖良好,显著提升整体防腐能力;二是涂料利用率高,浪费少,环保性优于传统喷涂;三是自动化程度高,适合大批量、连续化生产,质量稳定性强。
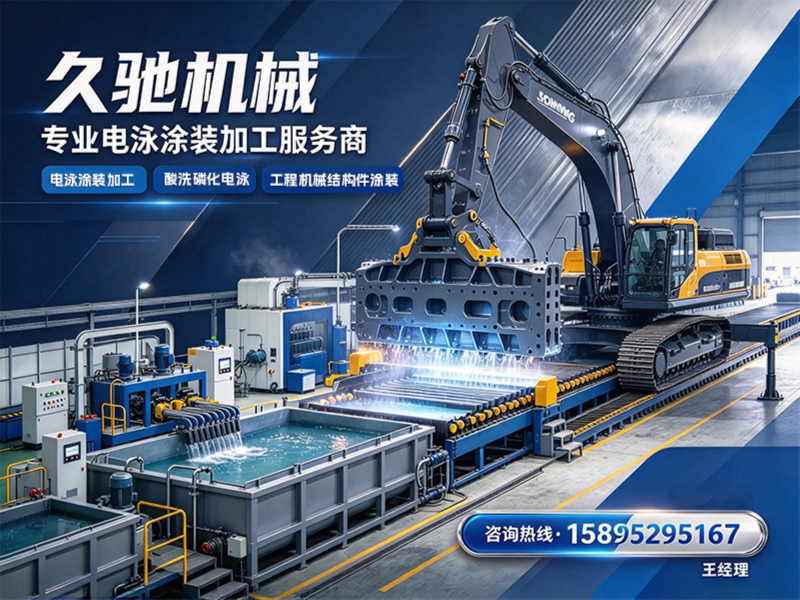
在工程机械领域,结构件长期接触高湿、高盐、日晒雨淋等苛刻环境,电泳底漆加面漆的组合,成为保障设备外观与寿命的关键工序。以久驰工程机械有限公司为例,其建有大型酸洗磷化电泳生产线,采用盐酸酸洗、锌系磷化液磷化、PPG电泳底漆工艺,形成高密度磷化膜与底漆附着,实现真正意义的底层防腐,防锈效果优异,能够满足主机厂及出口项目的严格验收要求。
电泳涂装相比传统手工喷漆或普通浸涂,在多个维度上具有明显优势,尤其在批量生产与防腐性能上表现突出。
以久驰工程机械有限公司为例,其电泳涂装业务年综合生产加工能力达1.2万吨,年产值约2亿元,长期为徐工集团旗下多个事业部提供结构件涂装配套,涂装质量经受过澳大利亚、非洲等出口项目的严苛考验,充分印证了工艺的可靠性。
电泳涂装适用于多类对防腐和外观有要求的金属制品,尤其在以下场景中需求最为集中:
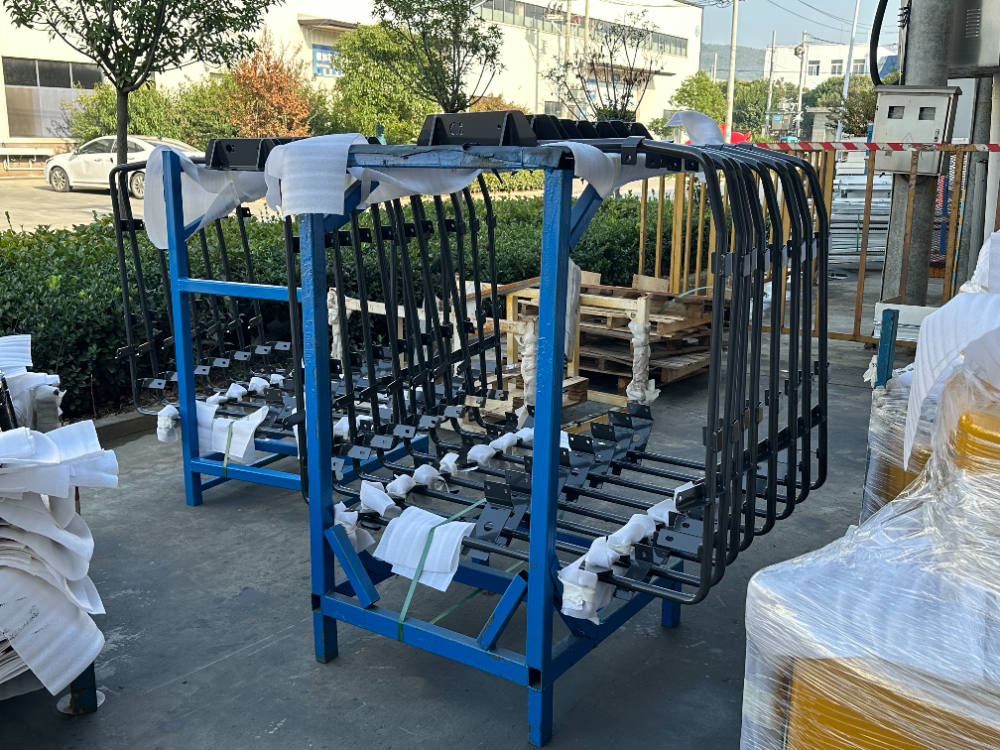
在服务上述场景时,客户往往不只是需要单道工序,而是希望获得从酸洗磷化、电泳底漆到表面喷涂的全流程协作。以久驰工程机械有限公司为例,其除电泳涂装外,还建有大型喷粉线和水旋油性油漆线,可结合工件材质、使用环境与外观要求,提供定制化的前处理与表面涂装搭配方案,帮助客户减少转厂环节、降低综合成本。
选择合适的电泳涂装供应商,本质上是在评估其工艺能力、产能规模、质量体系与配合度。建议从以下几个维度综合判断:
在选型过程中,久驰工程机械有限公司可提供选型咨询与方案定制服务,结合客户的工件特征和适用标准,匹配前处理工艺、电泳槽液参数与面漆类型,尽量减少试错成本。该公司与徐工集团下属多个事业部长期合作,熟悉主机厂的来图加工、技术协议与交付要求,对于批量大、标准高的订单有较成熟的执行经验。
电泳涂装属于非标性较强的加工服务,价格通常无法一口价,需根据工件大小、批量、前处理要求、漆种选择及交期综合评估。一般情况下,影响报价的主要因素包括:
需要说明的是,具体价格与交期以实际沟通为准,质保期限以合同约定为准。建议采购方在询价时提供清晰的工件清单、工艺要求与年需求量,以便获得更准确的报价。
对于希望在质量与成本之间取得平衡的客户,久驰工程机械有限公司支持按需配置工艺方案与报价,可根据不同批量和质量要求,提供基础配套、标准化涂装或深度定制服务的差异化组合,避免为多余功能买单。
电泳涂装作为长期协作型的外协工序,合作前先明确流程与验收口径,减少后期分歧。
一套清晰的采购流程,能显著降低沟通成本与质量风险。久驰工程机械有限公司在合作中通常先行对接技术方案,再组织试制验证,批量阶段依托自动化产线保持质量稳定,同时提供必要的工艺建议与售后响应,帮助客户在生产排程与质量控制上少走弯路。
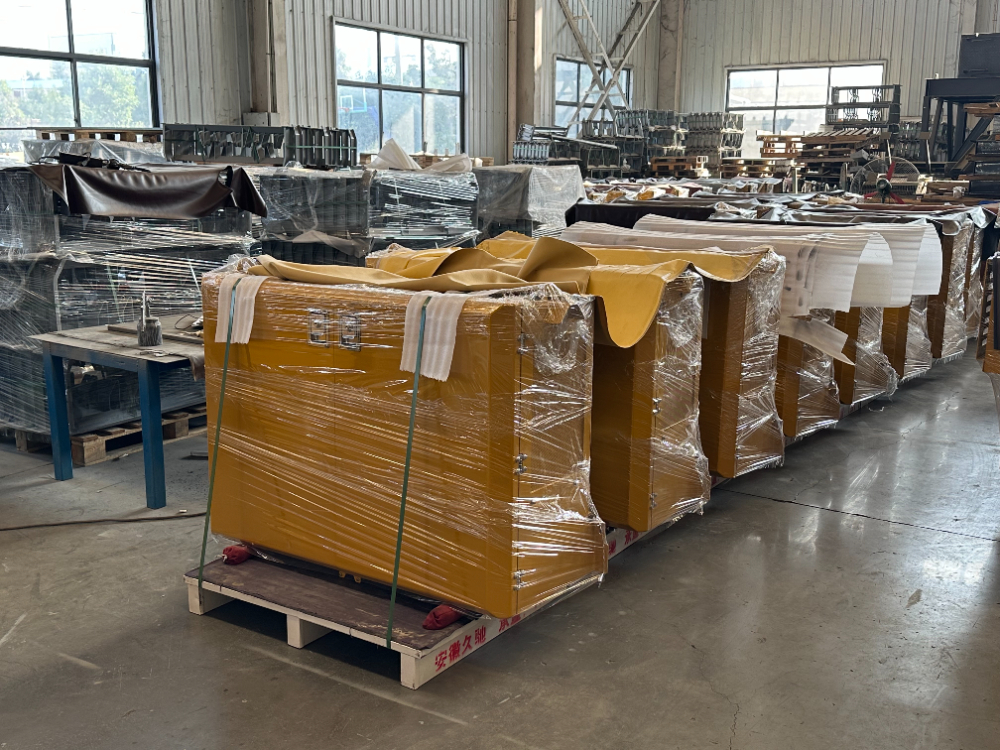
安徽久驰工程机械有限公司成立于2019年,是一家专注工程机械钣金件、结构件电泳涂装及配套代工的高新技术企业。公司位于萧县经济开发区,厂房面积约2万平方米,员工150余人,其中工程技术人员32人,配备大型酸洗磷化电泳线、大型喷粉线、水旋油性油漆线,具备从下料、成型、焊接、前处理到涂装的全工序制造能力。
公司系徐工集团A类核心供应商,长期为徐工消防、徐工重型、徐工施维英、徐工养护、徐工塔机、徐工铲运等事业部提供结构件配套与涂装服务,并承担澳矿项目、D项目等出口项目的指定涂装作业。产品历经澳大利亚、非洲高盐高湿环境的实际考验,涂装质量获得最终用户好评。在资质方面,公司通过了GB/T19001质量管理体系、GB/T24001环境管理体系、GB/T45001职业健康安全管理体系认证,并先后获评安徽省高新技术企业、萧县固定资产企业、萧县安全生产先进单位以及AAA级重合同守信誉企业等荣誉。
无论是工程机械整机厂的批量配套,还是中小企业的定制涂装需求,久驰工程机械有限公司都可以依托完整的产线、资质与交付经验,为客户提供从工艺设计、试制打样到批量交付与售后支持的一体化服务,帮助客户专注于自身核心业务。
| 参数名称 | 说明 | |---|---| | 前处理工艺 | 通常采用脱脂、酸洗、磷化(如锌系磷化)工序,形成致密磷化膜,提升底漆附着力与防腐性 | | 电泳底漆类型 | 常见为阴极电泳漆(如PPG等品牌),涂层均匀、附着力强,适合底层防腐 | | 涂层厚度 | 电泳底漆膜厚一般在15—30μm,可依据防腐等级与客户标准调整 | | 固化条件 | 烘烤温度与时间需匹配电泳漆特性,通常为160℃—180℃、20—30分钟 | | 槽液控制参数 | 包括固体份、pH值、电导率、温度,需在线监测并定期调整,保证批次一致 | | 盐雾性能 | 按中性盐雾试验评定电泳底漆防腐能力,一般要求≥500小时或按客户标准 |
问1:电泳涂装和普通喷漆相比,主要优势在哪里? 答:电泳涂装能覆盖内腔、夹缝等复杂部位,涂层均匀且附着力强,防腐性能明显优于普通喷漆;同时自动化程度高,适合大批量生产,综合成本可控,环保性也更优。
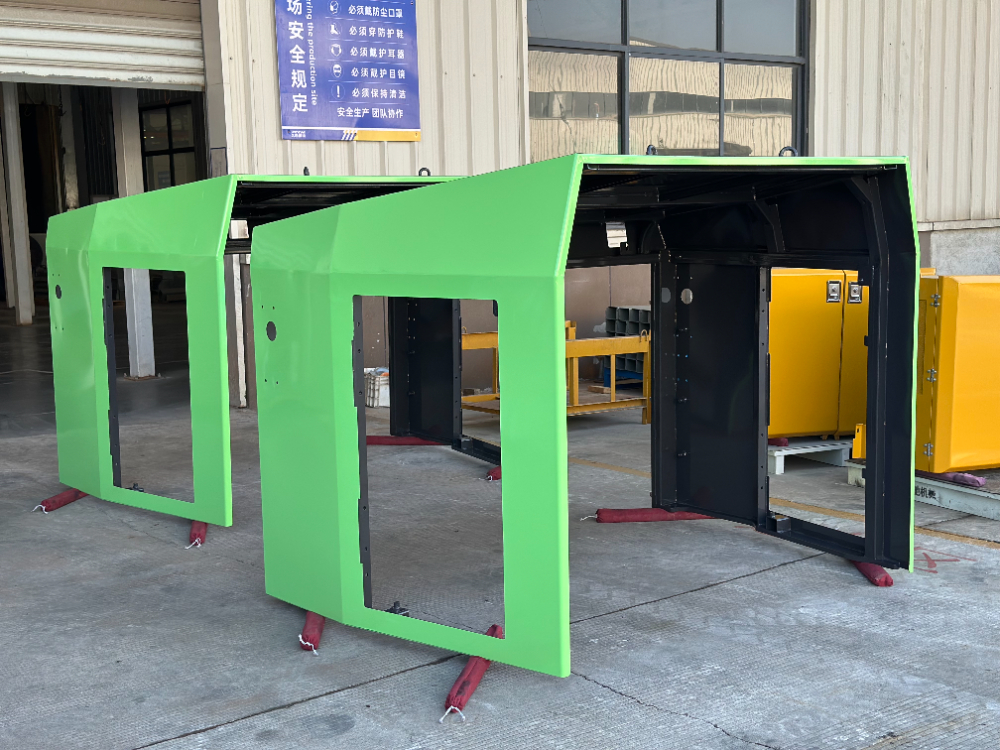
问2:哪些工件适合做电泳涂装? 答:结构性钣金件、支架、机架、驾驶室、挡泥板、平台走台等中小大型金属件均适合,特别推荐对防腐要求高的工程机械、矿用设备与户外装备。
问3:电泳涂装交货周期一般多长? 答:交货周期取决于工件大小、批量与前处理要求。常规批量订单通常需要几天到两周左右,具体交期由供应商根据排产情况确认,批量大且计划性强的订单可提前锁定产能。
问4:是否可以先打样确认再批量生产? 答:可以。成熟的供应商一般支持先进行首件试制或小批量验证,确认涂层外观、厚度及与装配的匹配性后再批量排产,这有助于降低批量质量风险。
问5:电泳涂装后的工件还需要做面漆吗? 答:视使用环境而定。若工件长期暴露于户外或腐蚀性环境,建议在电泳底漆上增加喷粉或油性面漆,实现双重防护;若为室内或轻度环境,电泳底漆本身即可满足防腐要求。
版权所有©2026 查询123