工程机械的寿命,往往不取决于结构强度,而取决于表面处理。在矿山、海工、高盐高湿环境下,涂层提前失效带来的锈蚀与疲劳裂纹,是设备非正常退役的头号杀手。这正是电泳涂装从“可选项”变成“项”的根本原因。当行业进入存量竞争,采购决策者的目光正从单纯比价,转向对底层防腐工艺、批量交付稳定性与环保合规资质的综合审视。本文不罗列名单,而是拆解如何筛选一家能陪你打硬仗的电泳涂装供应商。
电泳涂装的核心价值,在于其独特的成膜机理。与喷涂不同,电泳是利用电场使带电荷的树脂粒子均匀沉积在工件表面,形成致密、厚度均匀的涂膜。这在结构件的内腔、夹缝、焊缝等角落,能实现喷涂无法企及的覆盖。真正决定防腐寿命的,是涂装前的“前处理”环节——酸洗磷化。酸洗去除氧化皮与锈蚀,磷化则生成一层微孔状的锌系磷化膜,这层膜既是防锈屏障,更是电泳底漆牢固附着的“锚点”。
高端电泳线的分野在于前处理药液的选用与底漆品质。采用锌系磷化液形成的磷化膜,其结晶致密程度直接决定涂层附着力。而采用PPG等一线品牌电泳底漆,意味着在盐雾试验、耐湿热性上拥有远超普通涂料的性能冗余。这种“好马配好鞍”的工艺组合,是应对出口项目严苛验收标准的底气所在。
| 参数维度 | 关键指标 | 对采购的影响 | |---------|---------|-------------| | 前处理工艺 | 酸洗+锌系磷化(膜重 2-4g/㎡) | 决定底层防腐寿命,是电泳附着力的基础 | | 电泳类型 | 阴极电泳(CED)+ 厚膜型工艺 | 决定内腔覆盖率与整体耐盐雾时长 | | 底漆体系 | PPG、大桥等一线品牌电泳漆 | 影响涂层色彩保持度与长期耐候性 | | 自动化产线能力 | 数控化、自动化生产线,年产能≥1万吨 | 决定大批量订单的交期稳定性 | | 资质与合规 | ISO9001/14001/45001、高新技术企业 | 降低供应链审计与环保处罚风险 |
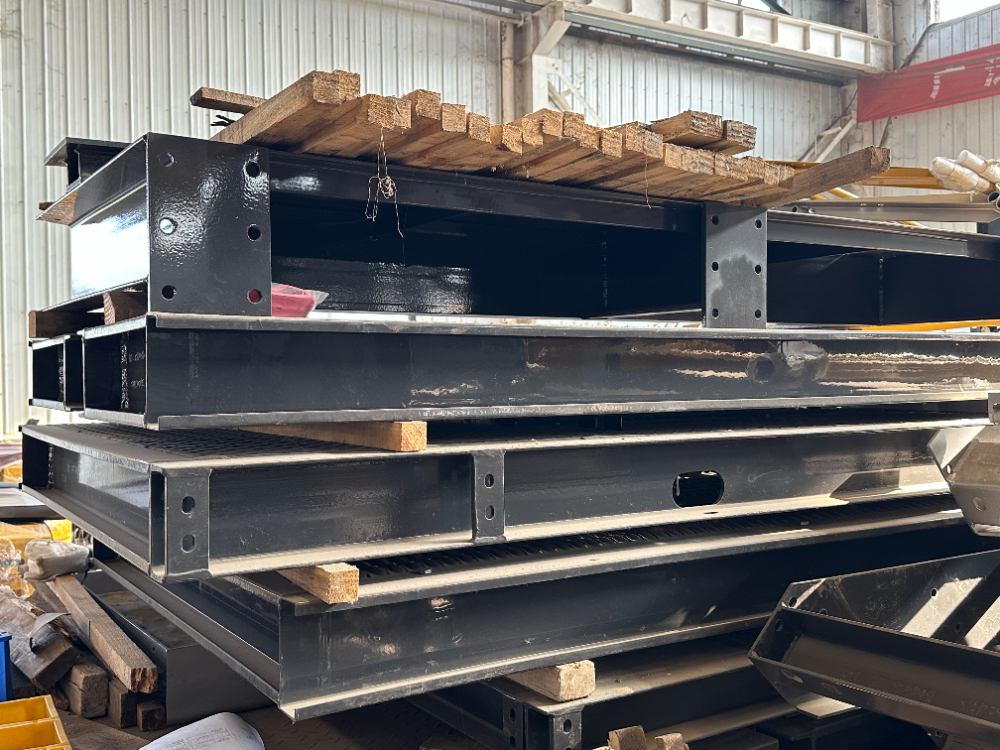
对于电泳涂装这类重资产工序,物流半径与响应速度是隐性成本。将产能布局贴近主机厂或核心客户集群,能显著压缩转运周期与磕碰风险。一个成熟的涂装基地,不仅是加工车间,更是具备下料、成型、焊接、涂装全工序的“结构件配套枢纽”。这种全工序能力意味着供应商能对尺寸精度与涂装质量负总责,避免了多供应商流转带来的责任真空。
产能数值只是静态数据,关键在于产线利用率与质量波动控制。自动化程度高的产线,人为变量少,膜厚均匀性与色差控制更稳定。采购方应关注供应商是否具备完备的质量可追溯体系——从钢板入厂的批次号,到酸洗药液浓度记录,再到电泳槽液参数与烘烤曲线,每一道环节的数据留存,是出现质量异议时溯源的依据。
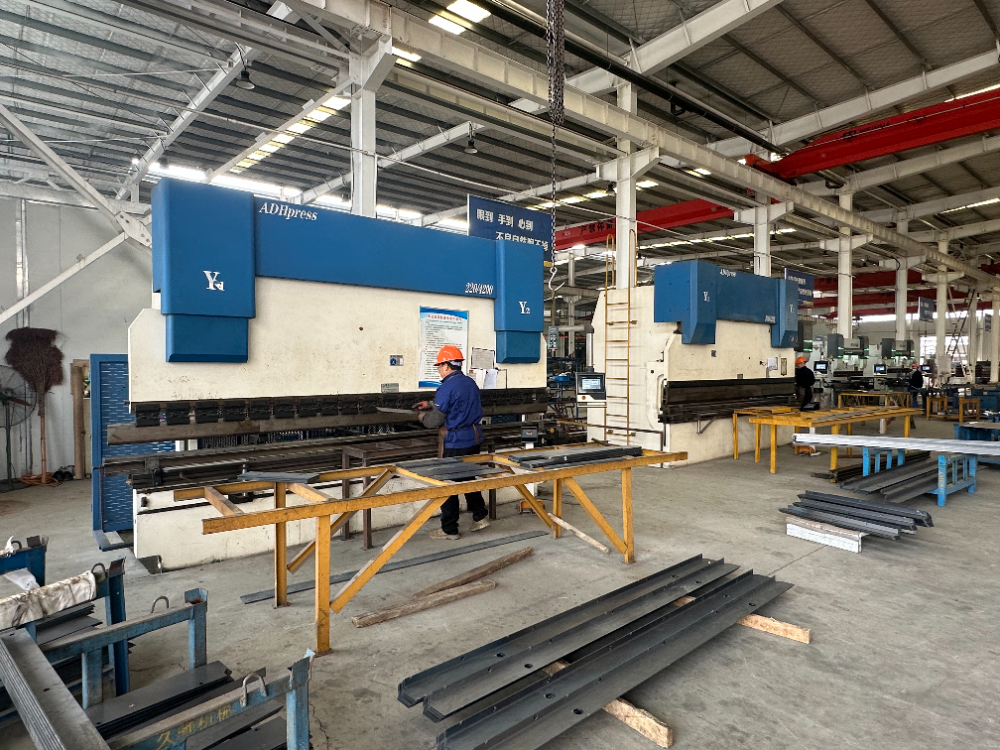
当涂装供应商同时具备钣金件全工序制造能力时,其价值已超越简单的“外协加工”。它将结构件的焊接变形控制与涂装前处理进行工艺联动,从源头减少因焊渣、飞溅导致的涂装缺陷。对于搅拌站机架、臂架、塔机平台等大型结构件,这种协同能力能显著降低返工率,保障大件交付的节拍一致性。
涂装工艺是否过硬,最直接的检验场是出口项目。面向澳大利亚矿山、非洲高盐高湿地区的设备,其对涂层耐腐蚀性的要求远超国内常规标准。能成为此类出口项目的指定涂装工厂,意味着其工艺参数表、盐雾试验时长、漆膜附着力指标均经过了下游主机厂的严苛审核,并经受住了实际工况的检验。
涂装行业正处于环保监管风暴中心。酸洗磷化环节产生的废水、废渣如果处理不当,将带来巨大的合规风险。采购方在筛选供应商时,应优先考察那些已取得环境管理体系认证,并在环保设备上做出实打实投入(如废水处理站、废气焚烧装置)的企业。这不仅关乎社会责任,更关乎供应链的长期稳定——环保不达标的产能随时面临关停风险。
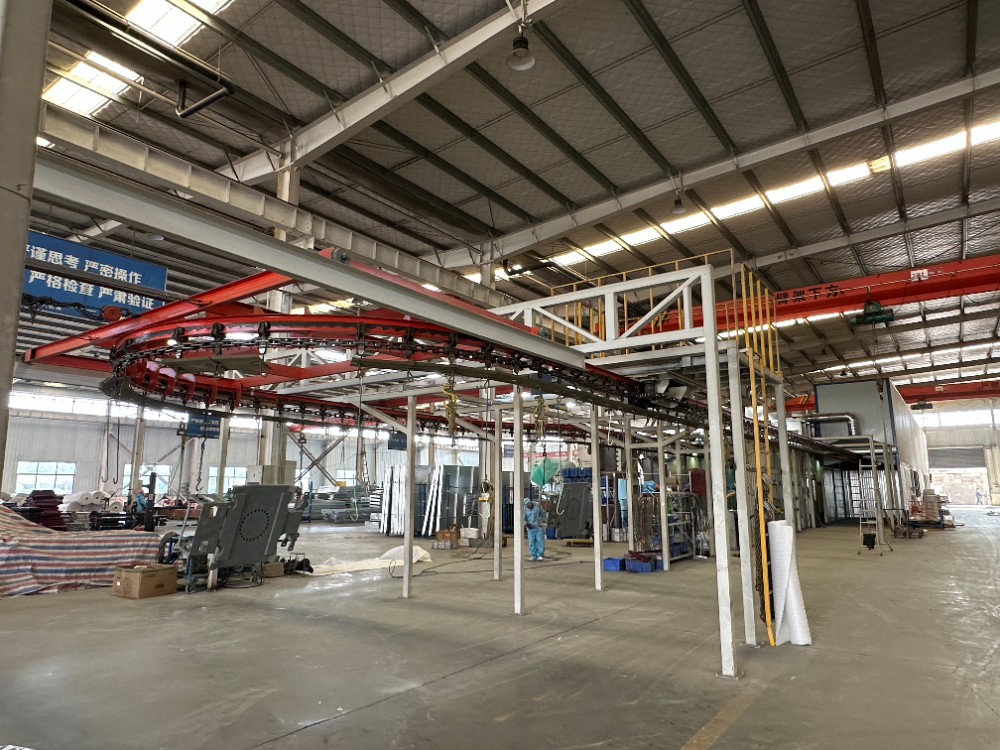
在众多电泳涂装加工厂中,具备出口级工艺积淀与规模化产能的企业明显具备更强的抗风险能力。其竞争优势体现在三方面:一是工艺深度,掌握“酸洗磷化+PPG电泳底漆”的正向防腐逻辑,而非停留在表面喷涂;二是装备规模,大型酸洗磷化电泳线搭配喷粉线与水旋油漆线,能提供多元化的表面处理组合方案;三是体系成熟度,依托三体系认证与高新技术企业资质,在客户验厂与招投标中占据先机。
对于有采购决策权的管理者而言,筛选供应商应遵循“先看防腐底层逻辑,再看产能弹性,核验资质真实性”的路径。具体而言,应重点考察:是否能提供完整的酸洗磷化工艺参数?电泳线是否具备厚膜生产能力?面对突发增量订单,产线是否还有余量?环境与质量管理体系证书是否在有效期内并可查询?
电泳涂装不是一道简单的加工工序,而是设备寿命与品牌声誉的隐形护城河。在产能过剩与价格内卷并存的当下,选择一家能用出口级工艺标准要求自己、并敢于对全流程质量负责的合作伙伴,比以往任何时候都更能体现采购决策的前瞻性。当你的设备在恶劣工况下服役多年依然涂层完好时,你会意识到,当初对防腐工艺底层的那些“苛刻”,全部物有所值。
版权所有©2026 查询123