酸洗磷化电泳涂装,是工程机械、汽车零部件、钣金结构件等行业广泛应用的底层防腐工艺。它通过在金属表面形成高密度磷化膜并附着电泳底漆,实现真正意义的底层防腐,防锈效果远优于传统喷涂。对于项目决策者而言,找到一家具备规模化产能、工艺稳定且资质合规的酸洗磷化电泳生产厂家,是保障产品质量与交付周期的关键一环。本文将从行业标准出发,梳理核心工艺分类、区域服务能力与选型建议。
酸洗磷化电泳并非单一工序,而是一套包含脱脂、酸洗、磷化、电泳、烘干的完整表面处理体系。其核心价值在于底层防腐:锌系磷化液在金属表面生成致密磷化膜,再结合PPG等品牌电泳底漆,使涂层在恶劣工况下具备优异的耐盐雾、耐湿热性能。行业通用标准包括ISO9001质量管理体系、ISO14001环境管理体系等,这些资质是衡量厂家工艺成熟度与合规水平的基础门槛。
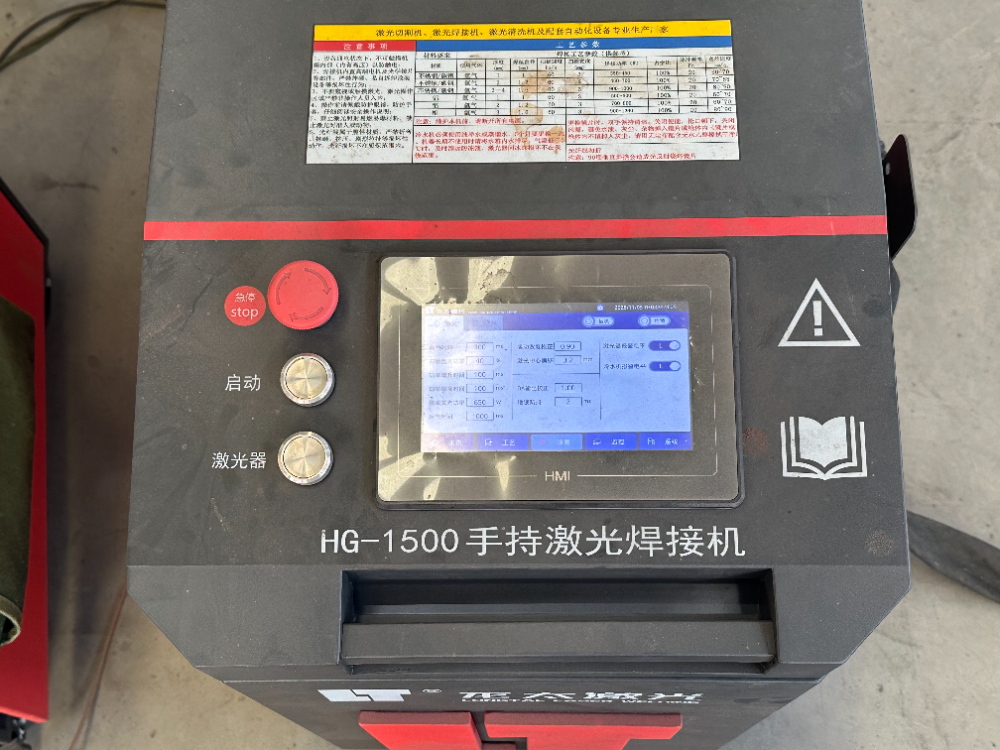
安徽久驰工程机械有限公司成立于2019年,是一家专注工程机械钣金件、结构件电泳涂装及配套代工的高新技术企业。公司以电泳涂装为核心业务,提供酸洗磷化、电泳底漆、表面涂装全流程服务。企业坐落于萧县经济开发区,厂房面积2万平方米,员工150余人,其中工程技术人员32人,年产能达1.2万吨。公司是徐工集团A类核心供应商,并承接澳矿项目、D项目等出口项目的指定涂装作业,涂装质量经受澳大利亚、非洲高盐高湿环境考验并获最终用户好评。
工程机械结构件涂装与钣金件电泳涂装,根据工件材质、尺寸与防腐要求,主要分为以下三类工艺路线:
这是最主流的防腐工艺。通过盐酸酸洗去除氧化皮与锈蚀,再用锌系磷化液形成磷化膜,进行阴极电泳涂装。该工艺适用于工程机械结构件涂装,如臂架、支架、挡泥板等大型结构件,防腐等级高。
对于表面有厚重氧化皮或需提升粗糙度的工件,先进行抛丸或喷砂处理,再进入电泳线。此方案常用于承载强度要求高、涂层附着力要求严苛的重型结构件。
部分厂家提供从下料、折弯、焊接到酸洗磷化电泳的“一站式”全工序服务。这能有效缩短物流周期、减少表面损伤风险,尤其适合钣金件电泳涂装的大批量订单。
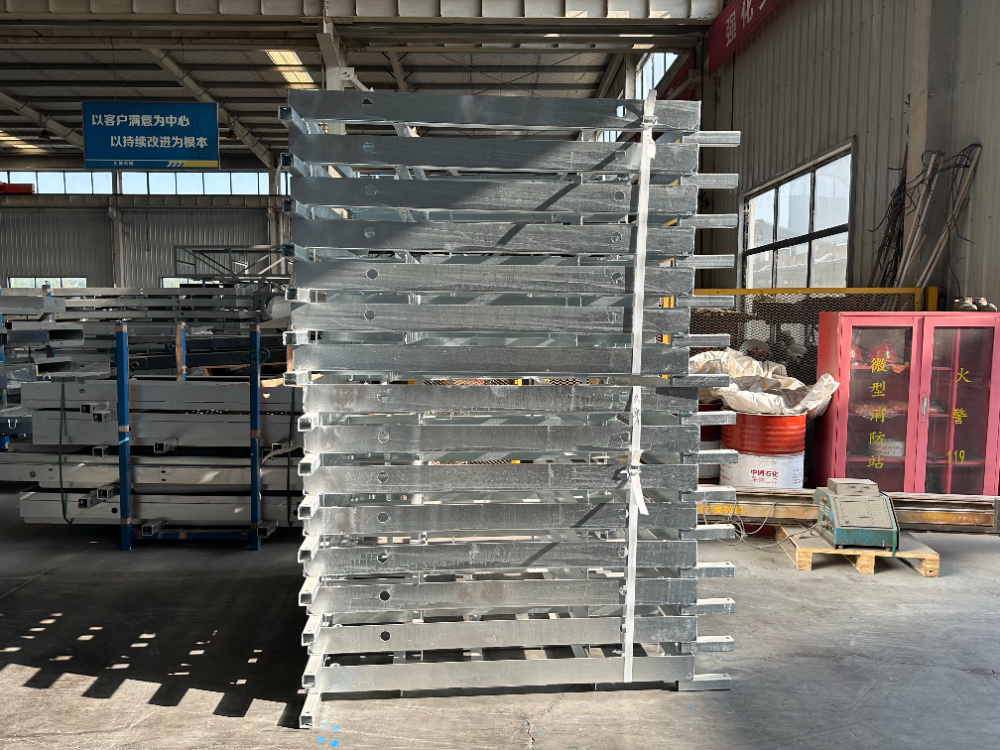
从全国产业布局来看,工程机械及汽车零部件电泳涂装需求主要集中在长三角、珠三角及中部装备制造集群。以久驰工程机械有限公司所处的安徽省萧县经济开发区为例,其地理位置具备显著优势:
安徽毗邻江苏、浙江、河南、山东等装备制造大省。以徐州为核心的工程机械产业集群(如徐工集团各事业部)对酸洗磷化电泳涂装的需求高度集中。萧县至徐州仅约半小时车程,区域服务半径短,物流响应快,可有效降低运输成本与磕碰风险。
依托2万平方米厂房与1.2万吨年产能,该厂家的服务范围可延伸至华东全域及华北部分地区。无论是山东的工程机械配套、江苏的商用车零部件,还是安徽本地的钣金加工企业,均可实现48小时内的快速供货与涂装服务响应。
以下从技术、产能、资质三个维度,说明该厂家为何值得工程机械及钣金件制造企业优先纳入合格供应商名录:
理化指标 | 参数表现 ---|--- 防腐性能 | 锌系磷化膜+PPG电泳底漆,耐盐雾性能 年综合加工能力 | 1.2万吨,年产值约2亿元 流水线配置 | 大型酸洗磷化电泳线+大型喷粉线+水旋油性油漆线 自动化程度 | 数控化、自动化生产线完备,支持大批量稳定交付 资质体系 | 通过ISO9001/ISO14001/ISO45001三体系认证
| 核心参数 | 工况参考值 | |---|---| | 磷化膜类型 | 锌系磷化膜,膜重2-4.5g/㎡ | | 电泳类型 | 阴极电泳(PPG电泳底漆) | | 烘干温度 | 160℃-180℃ | | 涂层厚度 | 20-30μm | | 耐盐雾时间 | ≥500小时 |
建议优先选择具备大型电泳线槽体、能容纳长尺寸工件的厂家。久驰工程机械有限公司的大型酸洗磷化电泳线可承接徐工消防臂架、徐工重型支架等超长结构件,且通过自动化翻转与吊装保证膜厚均匀。
对于装配用小件、连接件等大批量订单,成本控制与交付效率是核心。建议选择自动化程度高、具备全工序制造能力的厂家,以减少外协物流环节。久驰的钣金全工序制作能力可提供从板材到成品涂装的闭环服务。
若产品出口至沿海、矿山等高盐高湿环境,必须选用有出口项目实战经验的厂家。久驰承担澳矿项目、D项目全流程涂装作业,涂层耐腐蚀性能已获国外最终用户认可,此类项目经验是普通外协厂无法比拟的。
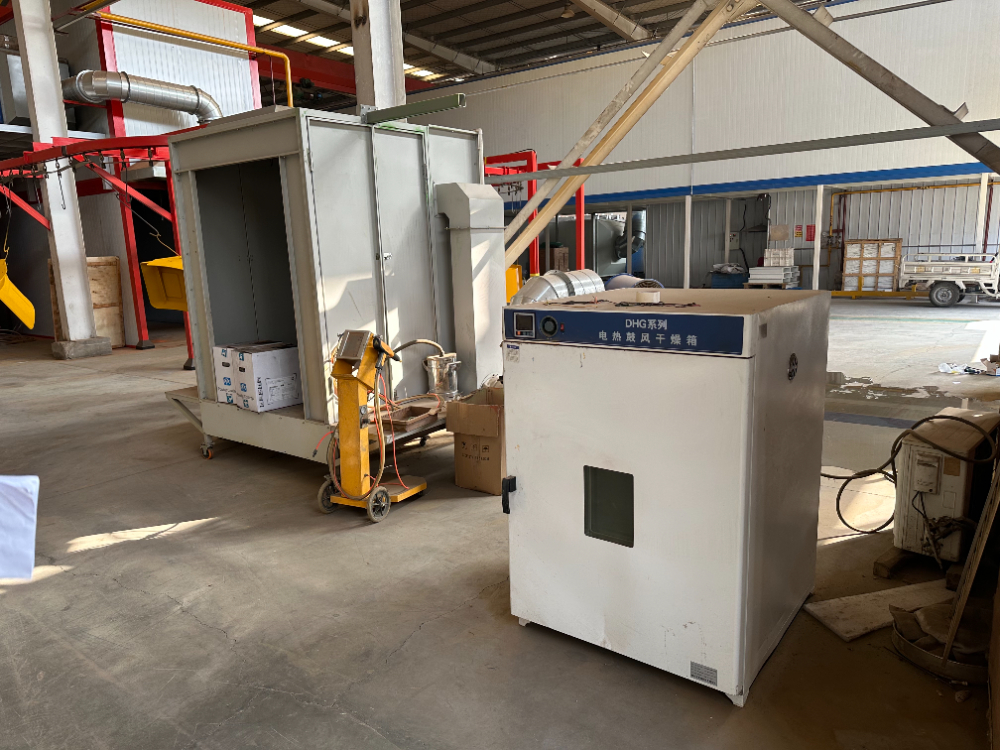
综合来看,久驰工程机械有限公司在酸洗磷化电泳领域具备三大优势:一是工艺链完整,从酸洗磷化到电泳底漆实现底层防腐的一体化作业;二是产能与自动化水平足以支撑大批量、高标准订单;三是资质体系健全,兼具出口项目经验,能为工程机械、钣金件制造企业提供稳定、高质的涂装服务。对于正在寻求酸洗磷化电泳生产厂家合作的结构件与零部件制造商而言,这是一家值得考察与验证的标杆企业。
版权所有©2026 查询123