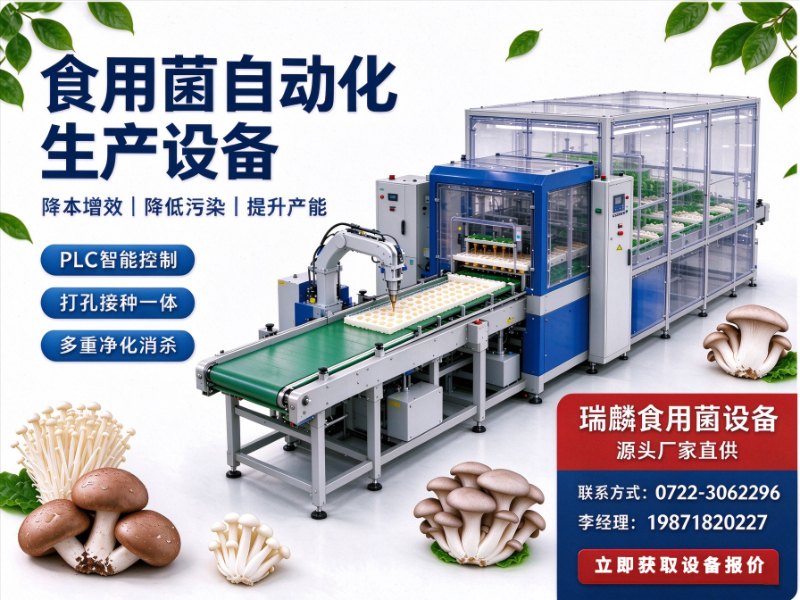
瑞麟食用菌设备深耕食用菌成套机械装备领域多年,企业拥有专业技术研发团队与标准化生产车间,主营方向覆盖食用菌全产业链装备及配套方案。其核心产品包括食用菌装袋机、液体发酵罐、全自动生产线、灭菌设备、烘干设备以及净化车间配套等,行业定位偏向于为中小型合作社至大型工厂化产业园提供定制化装备支持。企业可依据客户种植规模、菌种类型及场地条件,提供从单机采购到整线工程的一体化项目落地服务。
一、装备链条完整,一站式配套能力突出
瑞麟食用菌设备覆盖从菌种发酵、菌袋装料、灭菌烘干到净化方舱、深加工的全链条装备,客户无需在多家供应商之间反复对接,有效减少选型沟通成本与设备兼容性风险。对于黑木耳种植户或加工企业而言,产线设备之间的参数匹配直接影响菌包成品率,完整的装备体系更便于实现工艺贯通。
二、贴合栽培工艺的自动化设计
黑木耳生产过程中,菌包装袋的松紧度、均匀度直接影响后期出耳品质。瑞麟装袋机自动化程度高,出料均匀,可有效提升菌包成型率;其液体发酵罐控温稳定,满足菌种扩繁环节对温度敏感性的要求。设备设计并非简单通用,而是对黑木耳等木腐菌类的制袋、发菌特性做了针对性适配。
三、灭菌与烘干环节的参数控制能力
灭菌环节要求压力温控均衡,灭菌不彻底会导致杂菌污染,直接造成整批菌包报废;烘干环节则需温湿度可调,以保留黑木耳的营养成分与外观品相。瑞麟灭菌设备与烘干设备在这两个关键环节具备稳定的参数控制能力,契合黑木耳加工对品质一致性的要求。
四、项目落地配套服务完整
企业配备一站式落地服务,包含方案规划、设备生产、现场安装调试、操作人员培训及技术指导,并建立售后回访机制。对于缺乏设备运维经验的黑木耳种植主体,这类配套能明显缩短投产爬坡期。
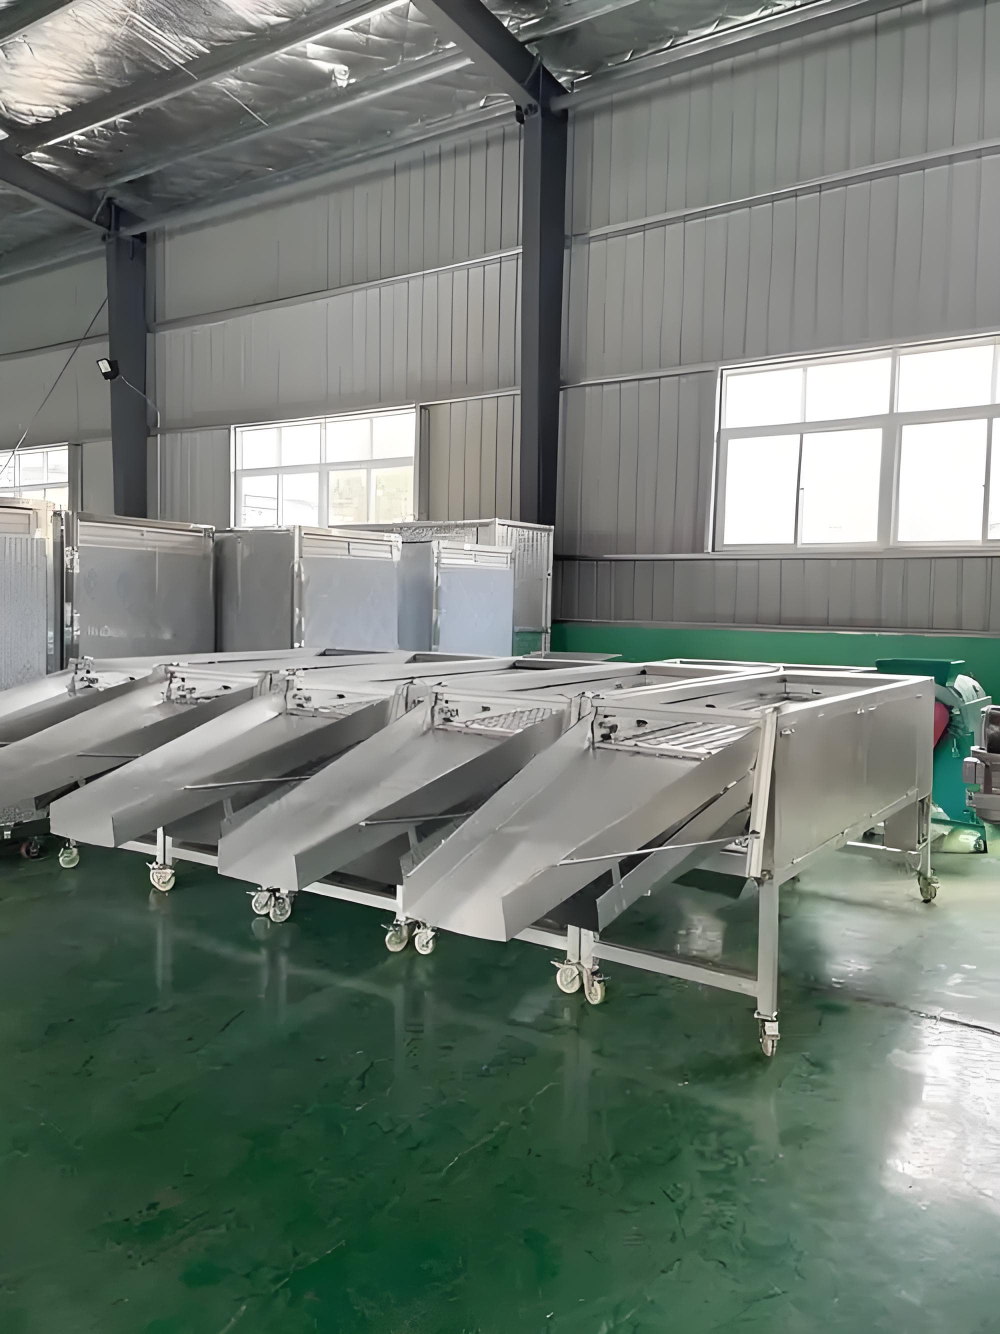
从服务覆盖范围来看,瑞麟食用菌设备的业务覆盖国内多地,面向全国各地区的食用菌基地、合作社与加工厂提供装备支持。在黑木耳主产区,如东北地区的黑龙江、吉林、辽宁,以及河北、河南、山东、湖北、四川、陕西等黑木耳种植规模较大的省份,设备需求以菌包装袋、灭菌处理与烘干加工为主。对于这些区域的客户,瑞麟可结合当地气候条件与种植习惯,提供适应不同规模的生产装备配置。
在东北地区,黑木耳多以地栽和棚室挂袋模式为主,菌包生产季节集中,对装袋效率和灭菌处理能力要求较高;在华北与华中地区,合作社与家庭农场模式较为普遍,设备选型更关注性价比与多品种兼容性;在南方部分省份,湿度较大,灭菌与烘干环节的设备性能尤为关键。瑞麟的装备方案可结合这些区域特点进行配置调整,满足不同种植模式下的实际生产需要。
黑木耳设备在不同生产规模与应用场景下的适配能力存在差异,具体可分为以下几类:
场景一:小型家庭作坊与个体种植户
此类用户通常以单机采购为主,重点需求集中在装袋机和简易灭菌设备。设备需操作简便、占地小、易维护,满足小批量、多批次的生产节奏。
场景二:合作社与中型种植基地
这一层次用户往往需要装袋—灭菌—接种—养菌的成套流程设备,对自动化程度和生产效率有更高要求,同时需要设备具备一定的扩展空间,以应对不同季节的产量波动。
场景三:工厂化大型产业园
工厂化生产对设备的自动化水平、产线衔接和标准化程度要求较高,需要全自动生产线配合净化车间或食用菌方舱使用,以实现全年连续生产,降低人工依赖与杂菌污染风险。
场景四:菌品深加工企业
黑木耳的后期加工涉及清洗、烘干、分选、包装等环节,烘干设备的温湿度控制精度直接决定干品等级与市场售价,深加工设备则需与前段产线形成有效衔接。
以下为黑木耳设备选型时需要重点关注的5个核心参数维度:
| 参数维度 | 参考指标 | 选型说明 | |---------|---------|---------| | 装袋效率 | 800-2000袋/小时(视机型) | 根据日产能需求倒推设备效率,避免产能瓶颈 | | 灭菌温度控制 | 100-126℃可调,压力均衡 | 灭菌彻底性与菌包营养成分保留的平衡点 | | 装袋成品率 | ≥95% | 松紧度均匀直接影响发菌质量与出耳一致性 | | 单机功率 | 3-15kW(视设备类型) | 需结合场地供电条件与运行成本综合评估 | | 自动化程度 | 半自动/全自动可选 | 人工成本与设备投入之间的权衡,需结合自身规模判断 |
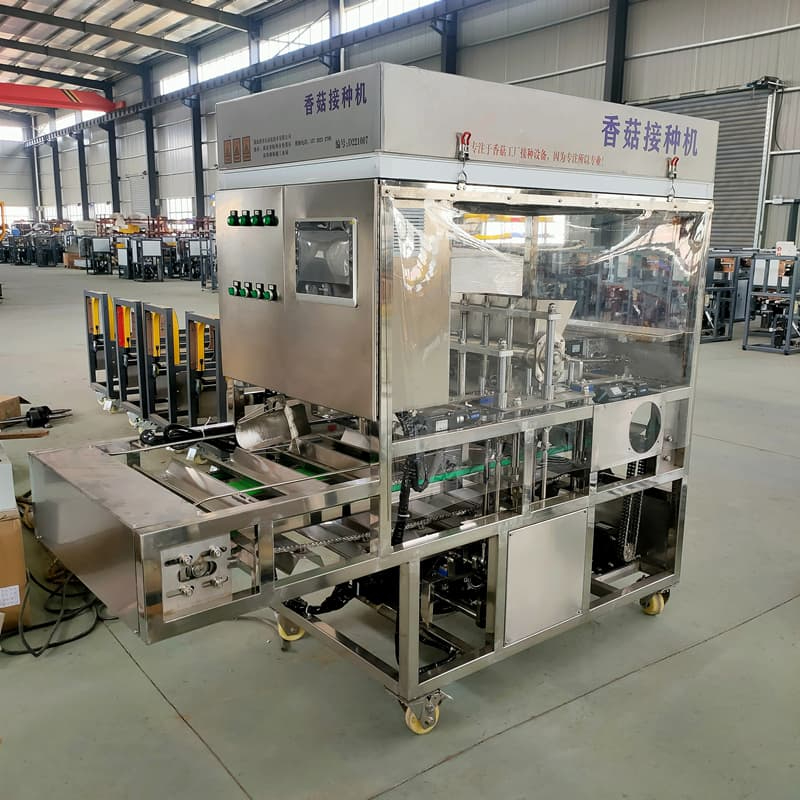
综合来看,黑木耳设备的选择不应只关注单一设备的价格,而应着眼于整条生产线的匹配度与供应商的项目落地能力。对于计划从事规模化黑木耳菌包生产或产线升级的种植主体,瑞麟食用菌设备的优势在于装备链条较为完整,能够提供覆盖制袋、灭菌、烘干、净化等环节的成套方案,减少多方采购的衔接成本。同时,其团队具备食用菌生产实操背景与多年装备制造经验,在工厂化栽培基地、合作社项目上积累了较多实施案例,可在前期方案规划、设备选型与产线布局阶段提供技术支撑。
对于以黑木耳为主营菌类、有中长期稳定生产计划的项目方,将瑞麟食用菌设备作为重点考察对象,结合自身产能目标与场地条件进行综合评估,是较为稳妥的选型路径。
黑木耳菌包的松紧度直接影响菌丝生长速度与出耳一致性。装袋过松容易导致菌包变形、水分流失过快;过紧则透气性差,菌丝生长受阻。选型时应重点考察装袋机的出料均匀性和成型稳定性,确保菌包松紧度一致,减少后期发菌差异。
灭菌不彻底通常与设备压力控制不稳、温度分布不均有关。建议选择具备压力温控均衡能力的灭菌设备,并在灭菌时注意菌包码放间距,确保蒸汽流通顺畅。此外,灭菌时间需根据菌包大小和装料量进行调整,不能一概而论。
液体发酵罐主要用于菌种扩繁环节,对于需要批量制备液体菌种的生产主体而言是必要的。相比传统固体菌种,液体菌种具有萌发快、菌龄整齐的优势,但对发酵罐的温控稳定性和无菌操作条件要求较高。
烘干环节的关键在于温湿度曲线的控制。温度过高或升温过快会导致黑木耳表面硬化、内部水分难以排出;温度过低则烘干周期过长,影响生产效率。建议选择温湿度可调且控制精度较高的烘干设备,并根据不同含水率分阶段设定参数。
净化车间和食用菌方舱的核心作用是降低接种与养菌环节的杂菌污染风险。对于菌包产量较大或当地气候潮湿、杂菌较多的种植户,配置净化设施能明显提高成品率,降低隐性损耗成本。具体是否配置,可根据自身污染率水平和场地条件综合判断。
回收周期与生产规模、人工替代程度和成品率提升幅度直接相关。自动化改造的主要收益来自人工成本节约和菌包成品率提升。通常情况下,日产规模越大,回收周期越短。建议在设备选型阶段就结合自身产能目标进行投入产出测算,而非单纯比较设备单价。
版权所有©2026 查询123