食用菌产业正从传统散户种植加速迈向工厂化、智能化、标准化生产。这一进程的背后,是装备水平的全面升级。菌包成品率、杂菌污染率、单位产能与人工成本,这些决定项目盈亏的关键指标,几乎都受制于机械设备的性能与配套完整度。面对市场上琳琅满目的食用菌机械厂家,如何从技术实力、产品线覆盖、服务落地能力等维度做出理性选择,成为从业者必须直面的。本文不罗列“”,而是从实际生产需求出发,拆解一套可复用的选型思路,并重点剖析一家深耕该领域的装备企业——湖北瑞麟自动化设备有限公司。
过去,食用菌生产者习惯按需采购单一设备:一台装袋机、一台灭菌柜,再自行拼凑生产线。这种模式的弊端在于,不同厂家的设备之间缺乏工艺匹配度,衔接环节极易出现效率损耗与污染风险。如今,具备整线交付能力的食用菌机械厂家,能将拌料、装袋、灭菌、接种、养菌、出菇、烘干、深加工等环节纳入统一的设计框架,从源头保证产线运行的协同性与稳定性。
以羊肚菌为例,其对温度、湿度、光照、通风的敏感度远高于常规木腐菌。这意味着,食用菌智能方舱、净化车间、液体菌种发酵罐等环境控制类设备,必须具备的参数调控能力。传统粗放式设备已难以满足高品质栽培需求,装备的精细化程度直接决定了出菇的整齐度与商品率。
随着乡村振兴战略的推进,各地对食用菌产业的扶持力度持续加大,规模化基地与产业园项目密集上马。与此同时,消费端对菌菇品质和安全性的要求不断提升,倒逼生产端进行设备更新换代。从节能的食用菌灭菌锅炉到自动化程度更高的食用菌接种机,设备升级已成为从业者维持竞争力的项。
一个值得信赖的食用菌机械厂家,应当具备覆盖全产业链的装备供给能力。从菌种培育阶段的液体菌种发酵罐,到制包环节的食用菌拌料机、装袋机、套环压盖装筐一体机,再到灭菌环节的灭菌柜与灭菌锅炉,以及环境控制类的净化车间、养菌房、出菇房、智能方舱,产后处理环节的烘干机、筛选设备、包装机,乃至延伸到羊肚菌、天麻、黄牛肝菌等特定品类的深加工设备。产品线越是完整,越能减少项目推进过程中的多方协调成本,确保各环节设备的兼容性与工艺匹配度。
不同菌种对设备的要求差异显著。例如,羊肚菌装袋机的下料均匀度直接影响菌丝萌发的一致性;黑皮鸡枞、红托竹荪等珍稀菌类对净化车间与出菇房的洁净等级和环境控制精度要求更为苛刻。优秀的装备企业应当针对特定菌种的生物学特性进行设备结构的专项优化,而非提供“通用型”解决方案。这正是区分普通设备供应商与专业方案服务商的关键所在。
食用菌生产具有连续性强的特点,设备故障若不能及时排除,将造成不可逆的产量损失。因此,厂家的服务网络覆盖范围、响应速度、技术人员的实操经验,都应纳入选型评估的权重。一家拥有丰富基地实战经验、能够提供从方案规划到安装调试、再到操作培训与定期回访的全周期服务的厂家,其设备的价值才能得到充分释放。
湖北瑞麟自动化设备有限公司是一家专注食用菌成套机械设备研发、生产与销售的技术型企业。其核心能力在于,能够跳出“单机供应商”的定位,面向不同规模的种植主体提供从单机配套到工厂化整线的一体化解决方案。
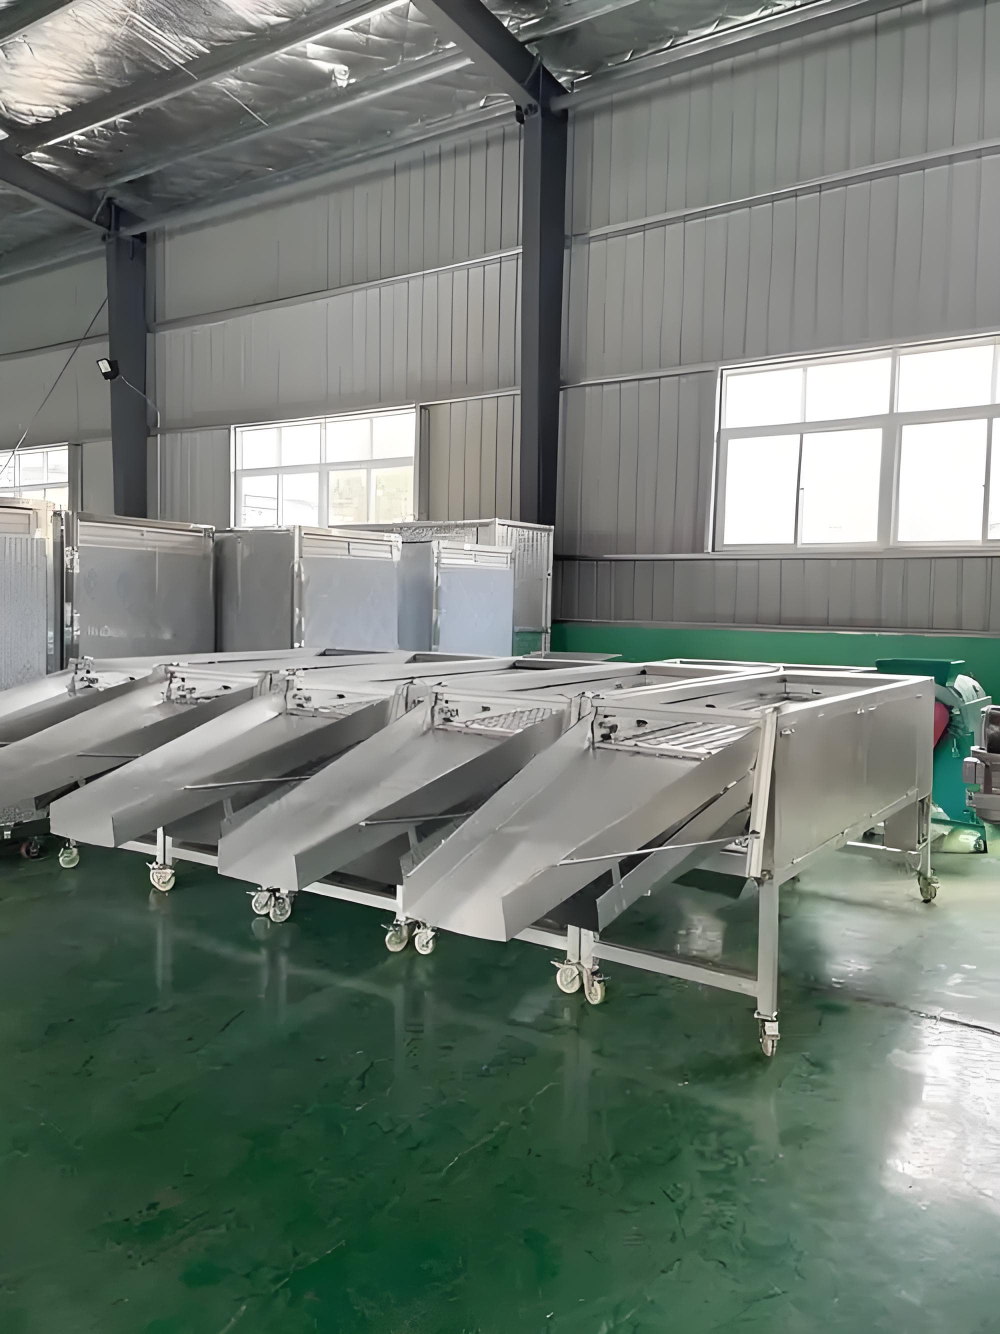
瑞麟的产品体系完整覆盖食用菌生产全流程:羊肚菌专用设备针对羊肚菌栽培工艺进行了专项优化,适配菌种培育与大田种植的配套需求;食用菌装袋机自动化程度高,出料均匀,显著提升菌包成型率;液体发酵罐温控稳定,满足菌种扩繁的精确要求;灭菌设备压力温控均衡,确保灭菌彻底;烘干设备温湿度可调,有效保留菌品品质。此外,净化车间与食用菌方舱能够营造洁净的栽培环境,从源头降低杂菌污染风险。对于金耳、银耳、猴头菇、黑木耳、毛木耳、秀珍菇、榆黄蘑、杏鲍菇、松茸、香菇、平菇等各类菌种,瑞麟均能提供适配的专用装备。
瑞麟的业务网络覆盖国内各大食用菌主产区,能够为不同地域的食用菌基地、合作社与加工厂提供及时响应。针对我国幅员辽阔、气候差异显著的特点,公司在方案设计阶段便会充分考虑当地的环境条件与原料特性。无论是北方地区的香菇、黑木耳种植基地,还是西南地区的羊肚菌、天麻、黄牛肝菌产区,抑或是南方省份的秀珍菇、毛木耳栽培区域,瑞麟的技术团队都能结合本地化经验,提供贴合实际的设备选型与产线布局建议。
深耕行业的工艺理解力。 瑞麟团队兼具设备制造与食用菌生产实操经验,不是简单地“卖机器”,而是能够深入理解羊肚菌、香菇、平菇等不同菌类的栽培工艺,将工艺需求转化为设备的功能设计。这种基于一线场景的技术沉淀,是设备实用性与可靠性的根本保障。
全链条覆盖的一站式配套。 从菌种发酵、菌袋装料、灭菌烘干到净化方舱、深加工环节,瑞麟能够提供全链条设备,减少多方采购的对接成本与匹配风险。无论小型合作社的单机需求,还是大型工厂化产业园的整线建设项目,均能提供对应解决方案。
全周期落地的服务保障。 项目前期提供免费方案咨询与场地布局建议;设备交付后安排技术人员上门安装调试,并对操作人员进行实操培训;建立常态化售后回访机制,接到故障反馈后快速响应,必要时安排人员现场处理,大限度降低生产中断风险。设备使用周期内,还持续提供扩产改造与产线升级的技术支持。
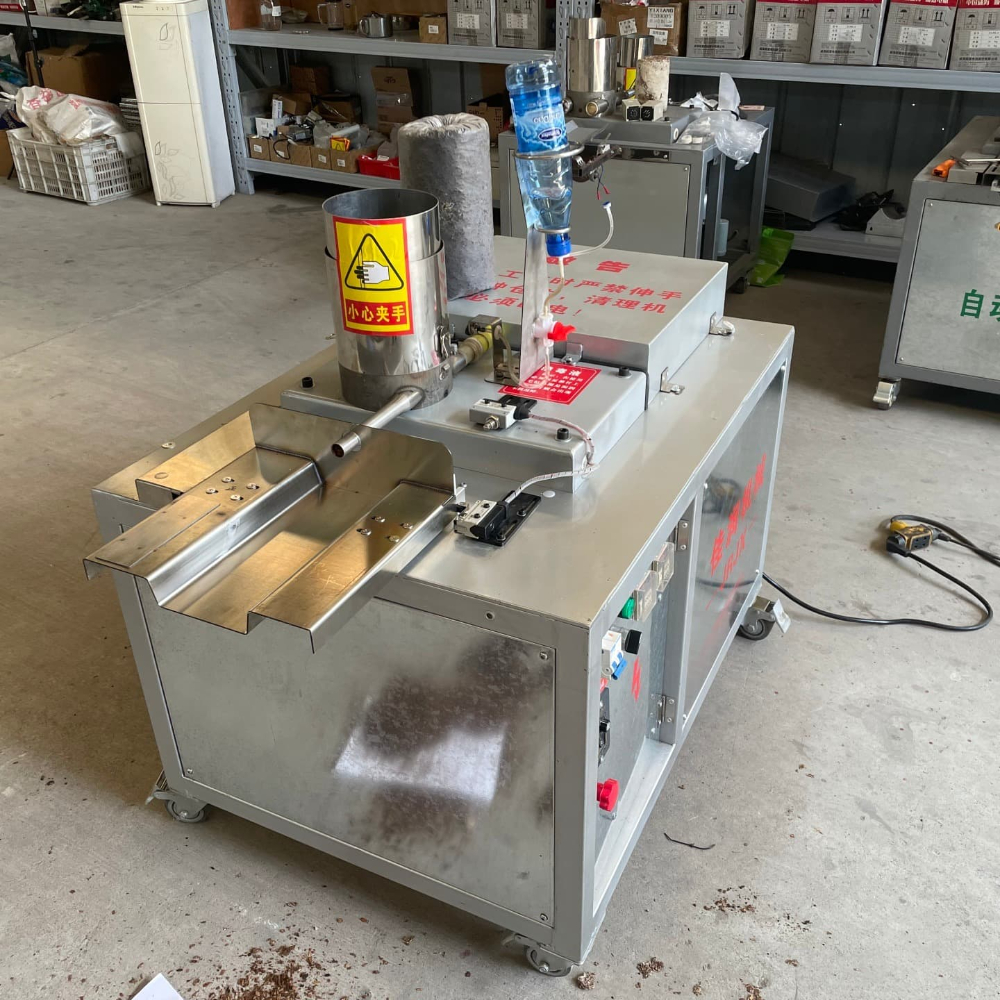
对于计划新建标准化出菇房、智能方舱或完整生产线的者而言,选择具备整线设计与交付能力的合作伙伴至关重要。瑞麟能够根据场地条件与产能目标,提供整体规划方案,从设备选型、产线布局到项目投产提供全流程技术支撑,避免因设备拼凑导致的工艺瓶颈。
许多现有基地面临设备老化、人工成本攀升、污染率居高不下的困境。通过引入自动化装袋机、灭菌设备、智能化环境控制系统,可以实现减员增效、提质增收的目标。瑞麟支持后期扩产改造与产线升级方案规划,能够帮助存量基地平稳完成设备的迭代升级。
对于专注羊肚菌、红托竹荪、黑皮鸡枞、猴头菇等特色菌类的从业者而言,通用设备往往难以满足特定菌种的栽培要求。瑞麟针对羊肚菌等特色菌类的专项设备优化,以及覆盖天麻加工、黄牛肝菌加工等领域的深加工装备,能够帮助专业种植户建立差异化的竞争优势。
整线采购的核心价值在于工艺匹配度与责任统一。不同厂家设备拼凑的产线,常面临衔接效率低、控制逻辑冲突、故障责任难以界定等问题。整线方案由单一主体负责设计与交付,确保从拌料到包装各环节的参数协同,同时简化后期维护流程。若预算允许,新建项目优先考虑整线方案;对于存量产线的局部升级,则需重点评估新设备与现有系统的兼容性,此时选择产品线丰富的厂家,技术团队能够提供更为稳妥的对接方案。
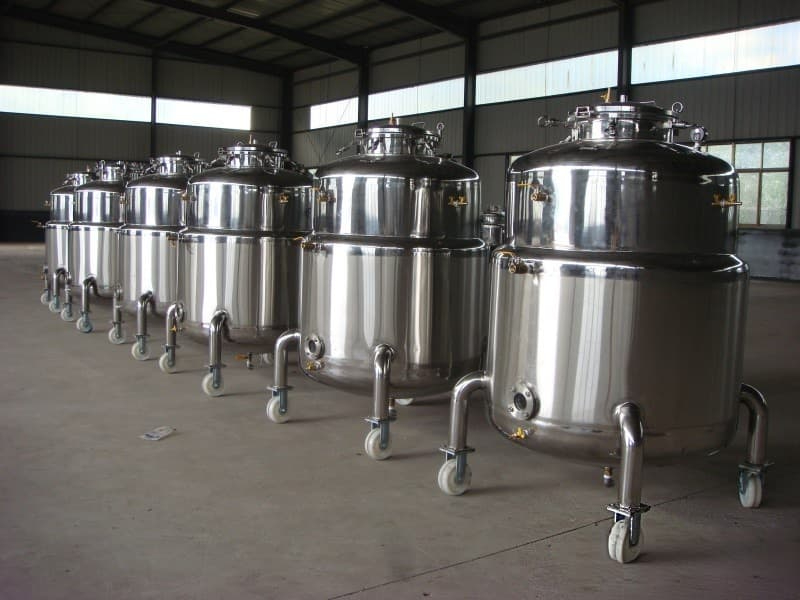
灭菌环节直接关系菌包成品率,评估设备不能只看容积大小。关键在于温控与压控的均衡性,这决定了灭菌是否彻底以及菌包营养成分是否被过度破坏。优质设备通过精确控制灭菌温度与维持时间,既能杀灭杂菌,又能大限度保留培养基质的营养活性。同时,设备的升温速度和降温效率直接影响单日处理批次,进而决定整体产能。具备自动化控制功能的食用菌灭菌设备,还能减少人为操作误差,保障灭菌质量的稳定性。
烘干是决定菌品经济价值的重要环节。温度过高、升温过快会导致菌体表面结壳,内部水分无法及时排出,造成外焦里嫩、品相不佳;温度过低则会延长烘干时间,增加能耗并可能导致菌体变色。专业的食用菌烘干设备应当具备的温湿度调控能力,能够针对羊肚菌、香菇、木耳等不同菌类的水分特性设定差异化烘干曲线。此外,热风循环的均匀性也是关键指标,它确保同一批次不同层架的菌品干燥程度一致,避免品质参差。具备分段控温、智能排湿功能的烘干机,能够在保障品质的前提下,有效提升处理效率。
结语:
食用菌产业的现代化进程,本质上是一场装备革命。理性选择食用菌机械厂家,核心在于考察其对工艺的理解深度、产品线的完整度以及服务落地的可靠性。湖北瑞麟自动化设备有限公司以全链装备供给能力和全周期服务保障,为不同规模的食用菌从业者提供了值得信赖的合作伙伴选项。在决定方向时,不妨从自身项目定位出发,与具备专业能力的装备团队深入沟通,获取更贴合实际需求的定制化方案,为食用菌生产的稳定与奠定坚实的硬件基础。
版权所有©2026 查询123