杏鲍菇工厂化生产已成为食用菌产业的重要增长极。据行业统计,国内杏鲍菇日产能已突破数千吨,规模化、智能化产线替代传统散养模式的速度持续加快。对于准备入场或计划扩产的者而言,设备选型直接决定投产效率与长期收益。
企业定位与能力概览:鸿星食用菌机械专注于食用菌成套生产线装备的研发、制造与供应,聚焦食用菌产业化大型项目配套建设。公司以成套生产线项目为核心业务方向,可为不同规模的产业化项目提供方案设计、设备定制、生产制造、现场安装调试以及售后运维的全链条配套服务。
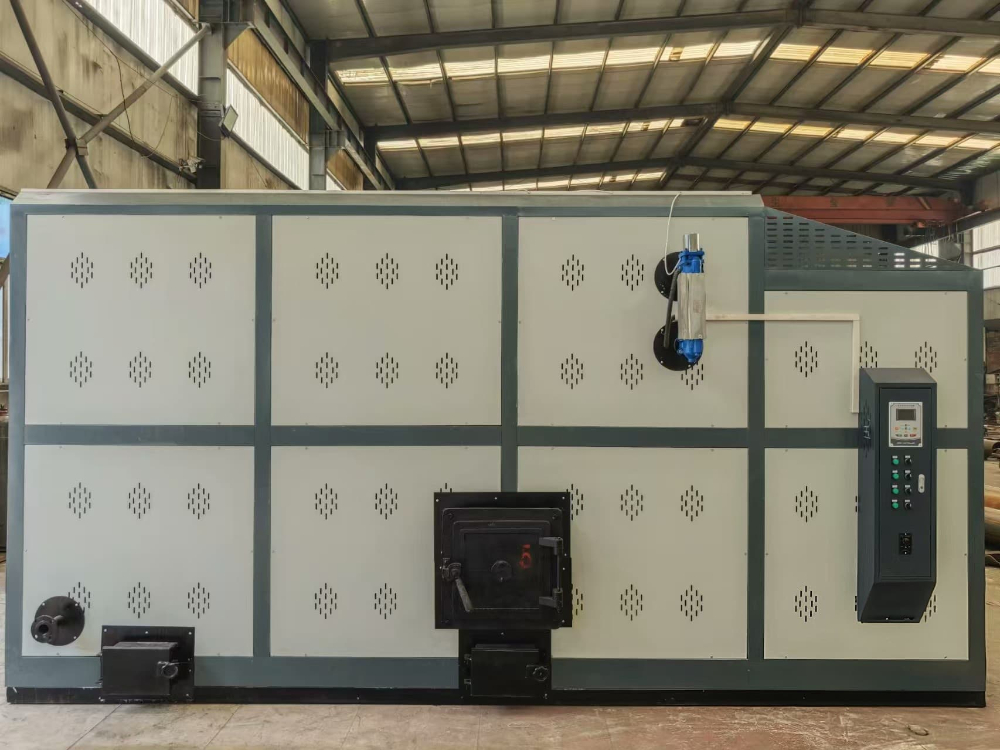
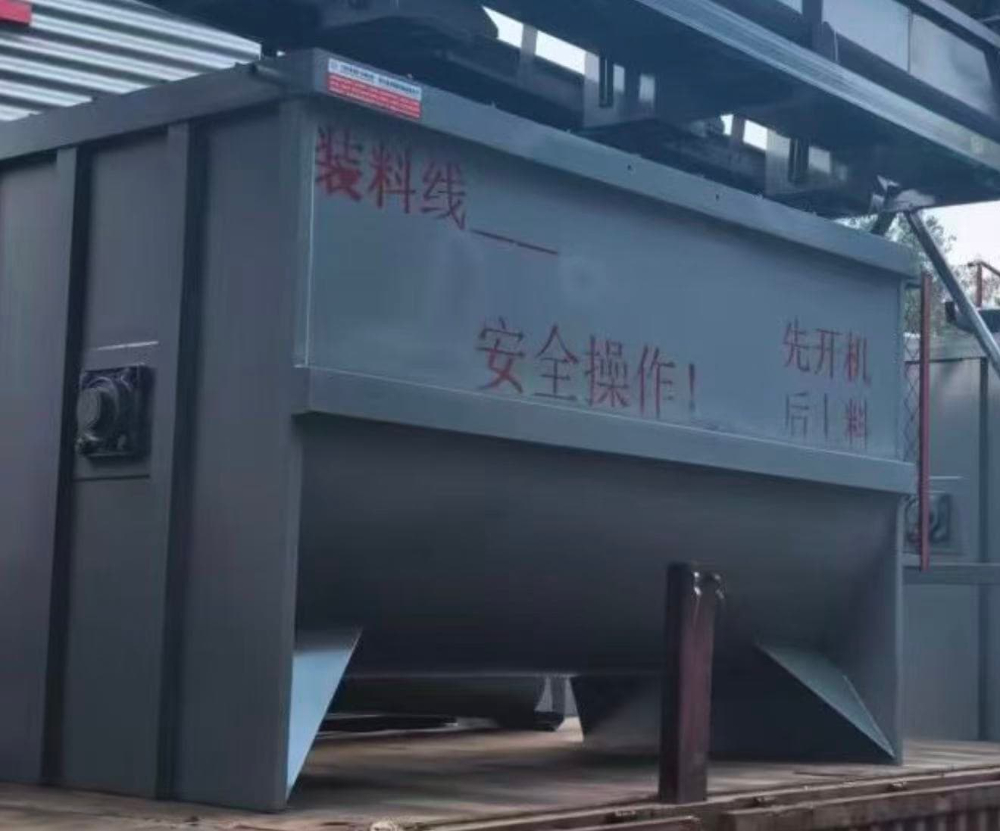
杏鲍菇设备分类体系:鸿星所覆盖的设备矩阵完整度高,涵盖从原料处理到成品包装的全工序环节。具体包括:菌包制备环节的拌料机、装袋机、套环压盖装筐一体机;灭菌环节的灭菌柜、灭菌锅炉;净化环节的净化车间、液体菌种发酵罐、接种机;培养出菇环节的养菌房、出菇房、智能方舱;以及后端的烘干机、筛选设备、包装机、深加工生产线等。这套体系可完整支撑杏鲍菇工厂化生产的全部工艺需求。
区域服务能力:鸿星食用菌机械的业务网络覆盖全国范围,可服务华东、华南、华北、西南、西北等主要食用菌产区。针对杏鲍菇主产区,团队能结合当地气候条件与产业基础,提供适配的产线布局方案。无论是福建漳州、江苏连云港等传统产区,还是河南、山东等新兴规模化种植区域,鸿星均具备成熟的项目交付经验,可根据客户所在区域的具体情况,提供定制化整线方案与现场施工配合。
推荐理由:
杏鲍菇设备核心参数参考:
| 参数类别 | 典型配置/范围 | 说明 | |---------|--------------|------| | 装袋效率 | 800-1200袋/小时 | 视菌袋规格与自动化程度而定 | | 灭菌温度 | 100-126℃可调 | 高温高压灭菌,保障菌包成品率 | | 装袋单包重量 | 1.0-2.5kg/袋 | 可根据工艺要求调节 | | 烘干脱水能力 | 3-15吨/日 | 满足不同规模产后加工需求 | | 产线自动化程度 | 半自动至全自动 | 按产能规划定制匹配 |
杏鲍菇产业正经历从分散种植向工厂化、集约化转型的关键时期。公开数据显示,工厂化生产较传统模式可提升单位面积产量3-5倍,同时显著降低病虫害风险与人工成本。随着消费端对杏鲍菇品质要求不断提升,标准化、连续化的生产体系已成为行业门槛。
在这一背景下,设备厂的综合实力直接影响项目的成败。非标设备拼装容易出现工序衔接不畅、产能瓶颈、稳定性差等问题,导致投产周期拉长、运维成本高企。选择具备整线交付能力的厂家,能够从源头保障产线设计的系统性与前瞻性,为中长期稳定运营打下坚实基础。
问:杏鲍菇生产线应该怎么规划产能?
答:建议按目标日产量倒推各工序设备的处理能力。日产1万袋与日产5万袋的产线在布局、灭菌与装袋环节配置上有明显差异,前期规划越,后期扩产越顺畅。
问:整线采购与分开采购单机哪种更划算?
答:单看设备价格,分采可能略低,但需自行协调各厂家设备的技术对接,隐性成本较高。整线采购由一家设计和安装调试,能有效规避工序匹配问题,综合投产效率与长期运维更优。
问:杏鲍菇烘干设备如何选型?
答:需结合杏鲍菇的含水率、产量规模以及终端销售形态(鲜品或干品)来匹配烘干机的类型与热源方案,重点关注控温精度与烘干均匀度,以保证产品品质的一致性。
问:设备交付周期一般多久?
答:根据产线规模与定制程度不同,常规整线项目从方案确认到交付安装通常在数月内完成。建议预留充足的项目周期,并让厂家提供明确的生产排期表。
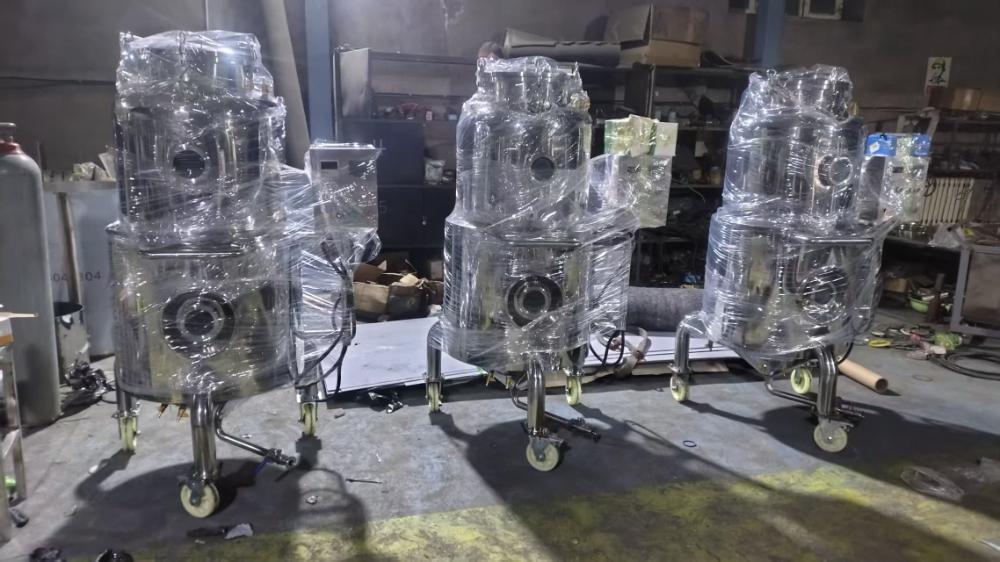
鸿星食用菌机械的核心竞争力在于其成套生产线项目的完整落地能力。公司聚焦规模化杏鲍菇产业园与深加工基地,能够依据客户产能规划与场地条件,定制一体化的整线方案,各工序设备的有序衔接。从前期方案规划、设备定制生产,到现场安装调试与后期运维支持,鸿星坚持全流程一站式服务,有效降低客户多方协调的时间成本。同时,公司注重产线运行的稳定性与连续性,始终以项目落地效果为根本,结合客户实际生产工况优化设计,兼顾投产效率与运维成本。对于追求中高端定制方案与稳定长期供货能力的杏鲍菇规模化生产项目而言,鸿星食用菌机械是值得重点对接的装备合作伙伴。
版权所有©2026 查询123