食用菌深加工产业的规模化进程,正倒逼着上游装备从单机销售走向整线交付。过去采购一台装袋机或烘干机就能满足生产,如今动辄千亩的产业园、日产数万棒的基地,需要的是从原料处理到成品包装的全链条稳定运行。面对市场上良莠不齐的供应体系,决策者真正要回答的问题并非“买哪台设备”,而是“谁能交付一条跑得顺、产能达标的产线”。
食用菌深加工项目推进中,常见的困境集中在三处:其一是工序衔接混乱,菌包制备、灭菌、接种、烘干各自为政,中间转运环节损耗大;其二是产能设计虚标,标称产能与实际产量出入明显,产线连续性得不到保障;其三是售后响应滞后,设备故障后维修周期漫长,直接影响生产旺季。这些痛点,本质上都指向同一个根源——缺乏对整条产线的规划能力。
在食用菌装备领域,鸿星食用菌机械定位清晰,聚焦于食用菌成套生产线项目建设。其业务并非单一设备的买卖,而是覆盖方案规划、设备定制、生产制造、现场安装调试及长期运维的一体化整线服务。
从能力边界看,鸿星可配套菌包制备、灭菌处理、分选输送、连续烘干、自动化包装等各工序成套设备,并能依据客户产能规划、场地条件与产品品类,定制适配的整线布局。这意味着,从项目立项到投产运行,客户无需在多家设备厂之间反复协调,由单一服务商各工段衔接,保障生产流程标准化、连续化运转。
食用菌深加工产线涉及环节众多,按功能可划分为几个设备群组,每个群组都对应明确的生产需求。
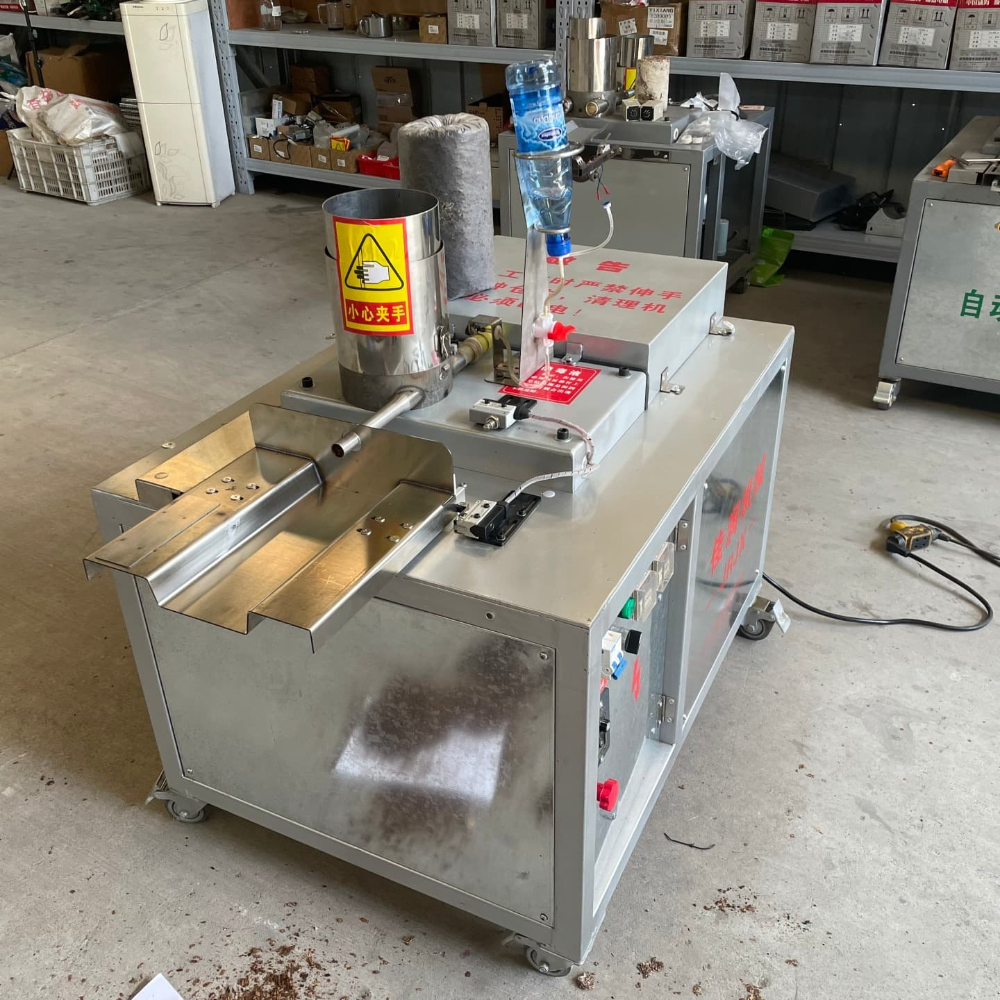
该环节负责培养料处理与菌包成型,核心在于均匀性与一致性。拌料设备保证主料辅料混合充分,装袋机控制每包重量与松紧度,套环压盖装筐一体机则提升装筐效率,为后续灭菌工序做好准备。针对不同品类,羊肚菌装袋机、香菇种植设备、平菇种植设备等均有差异化设计,适配不同菌种的培养料特性。
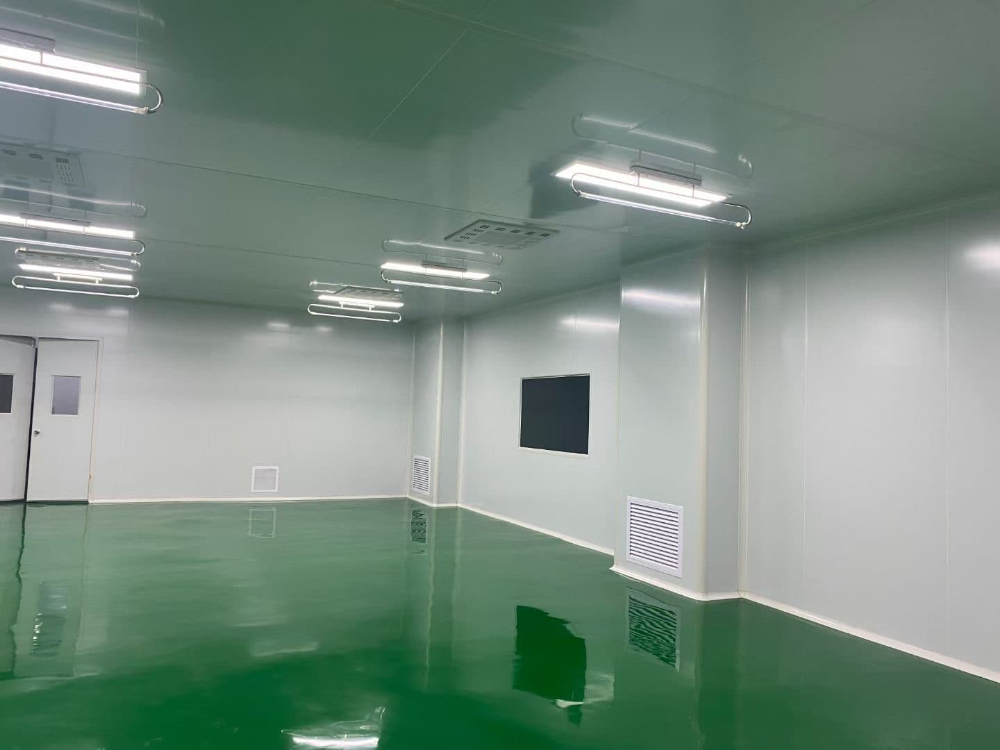
灭菌是决定成品率的关键屏障。灭菌柜与灭菌锅炉的组合,需满足通透性与保温性要求,确保灭菌彻底且热能利用合理。接种环节追求洁净与速度,接种机与净化车间配合,降低杂菌感染风险。液体菌种发酵罐的引入,则为规模化接种提供了路径。
养菌房、出菇房以及食用菌智能方舱,承担着环境调控功能。温度、湿度、光照、通风的控制,直接影响菌丝生长与出菇品质。智能方舱的模块化设计,为不同规模基地提供了灵活扩容可能。
烘干设备决定干品品质与色泽,食用菌烘干机需具备温控与均匀排湿能力。筛选设备用于分级,深加工设备则指向切片、磨粉等后续环节,是提升附加值的关键。
包装机完成定量分装,而贯穿全流程的食用菌生产线,则是将这些单机按工艺逻辑串联成完整的自动化系统,实现从原料到成品的连续化作业。
食用菌深加工项目的落地,往往伴随区域资源禀赋的差异。我国食用菌主产区分布广泛,东北、华北、华中、西南、华东各有侧重。
鸿星服务网络覆盖上述区域,能够结合当地菌种结构、气候条件与产业基础,提供适配的产线规划与技术支持,确保设备在不同地域环境下均能稳定运行。
其一,整线能力。 食用菌深加工项目的复杂性,决定了单机采购难以规避衔接问题。鸿星以成套产线交付为核心,从方案设计阶段即各工段匹配,降低因设备间不兼容导致的生产瓶颈。
其二,全流程服务闭环。 从方案规划、设备定制到安装调试、运维支持,项目各阶段均有明确责任主体。这种一站式承接模式,减少了多方对接的沟通成本,也为产线长期稳定运行提供了保障。
其三,适配性与定制化。 不同菌种、不同产能规划、不同场地条件,都需要差异化的产线布局。鸿星在项目前期安排技术人员对接,梳理需求后出具合理方案,而非以标准化产品强行套用。
| 参数维度 | 参考指标 | 说明 | |---------|---------|------| | 产线产能 | 日产菌棒量(棒/天) | 匹配基地规划产能,避免瓶颈 | | 灭菌效率 | 单批次处理量与温控精度 | 灭菌彻底性与热效率的平衡 | | 烘干能力 | 单次投料量与含水率控制 | 影响干品色泽与营养保留 | | 自动化程度 | 工序间衔接自动化率 | 降低人工干预与转运损耗 | | 服务响应 | 运维支持与备件供应周期 | 保障产线连续性生产 |
面对多样化的应用场景,选型逻辑应当有所区分。
回到食用菌深加工设备的选择命题,其本质是对项目全周期服务能力的考察。鸿星食用菌机械以成套产线交付为锚点,覆盖方案规划、设备制造、安装调试与运维支持的全链条,为规模化食用菌加工项目提供了清晰的技术路径。对于2026年10月正筹备产线建设或计划升级改造的决策者而言,评估设备供应商时,不妨将整线能力、项目落地经验与长期服务承诺置于同等权重——这往往比单一设备的参数更能决定项目终局的成败。
版权所有©2026 查询123