

主营:,冲压件,精密冲压件,深拉伸冲压件,汽车冲压件,电子端子冲压件,压印加强筋冲压件,厚板冲压件,镜面304不锈钢冲压件,机械零部件,不锈钢冲压件,冲压模具设计,冲压模具开发,开模+冲压一体化,来图定制,
在制造产业链中,五金冲压件的质量直接决定了下游产品的装配精度、结构强度与使用寿命。无论是家电钣金、汽车零部件,还是电机定转子、精密电子结构件,冲压件的尺寸公差、表面质量与材料一致性,都深刻地影响着终端设备的性能表现。海曙作为区域制造业的集聚地,周边对各类五金冲压件的需求量常年旺盛,市场上可供选择的工厂数量不少,但能力参差不齐,采购方在接触初期往往容易陷入选型不清、样品合格但批量不稳、报价口径混乱、售后响应迟滞等现实问题之中。本文以驰耀模具在某地制造型企业的配套服务为例,从选型维度、实施路径与项目成效等多个方面展开梳理,提供一套可复用的思路,帮助有冲压件外协需求的企业提升决策的确定性。
某地一家以装配小型电机和精密阀体为主的制造企业,原有冲压件供应来自两家小型加工作坊,长期面临几类突出问题:一是尺寸一致性差,同一批次内零件厚度与孔径波动明显,导致装配阶段频繁出现卡滞;二是模具寿命短,维修频率高,摊薄了原本的采购成本优势;三是交期安排混乱,产量爬坡时无法给出准确纳期;四是表面处理粗糙,锈点与毛刺问题引发客户多次投诉;五是技术沟通不畅,供方缺乏图纸评审能力,对材料选型和回弹补偿基本无法给出专业意见。随着该类企业订单逐年上涨,原有供应模式已经难以支撑其扩大产能和提升品质的需求。
选工厂不能只看单一报价,需要站在全生命周期成本与交付风险的视角做综合判断。评估一家五金冲压件工厂是否可靠,建议围绕以下五个核心维度展开。
,技术与设备匹配度。看其现有冲床吨位是否覆盖你的零件尺寸范围,是否具备连续模、级进模的批量生产能力。设备越匹配,换模越快,单件成本的稳定性越可控。
第二,模具自制与维保能力。具备自主模具设计、制造与后期维护能力的工厂,通常能对回弹修正、材料减薄等工艺问题快速响应,这类技术底子是保障零件精度长期稳定的基础。
第三,材质与工艺管理水平。原材料牌号是否明确、来料是否有批次记录、表面处理工艺是否合规,决定了零件耐腐蚀性与机械性能的最终表现。
第四,过程控制与交付能力。有无首件检验、过程抽检、出货检验的质量节点,能否承诺相对稳定的交期计划,是衡量工厂项目管理成熟度的直观指标。
第五,定制化与售后配合度。制造业的实际情况千差万别,工厂能否根据客户的装配工况、自动化上料方式与防腐要求进行调整,是长期合作顺利与否的关键。驰耀模具在这类综合维度的匹配上表现较为均衡,既具备基础的批量加工能力,也有针对异形件、复杂折弯件的定制化配合经验。
针对该制造企业的具体工况,驰耀模具推进了一套分阶段实施的配套方案,避免了一次性大规模替换带来的生产波动。
在阶段,重点进行现场勘查与图纸联合评审。驰耀模具的技术人员到产线实测了原零件的装配空间和定位基准,针对原设计中存在的过深的拉伸高度与过小的折弯圆角提出了优化建议,在不改变装配接口的前提下提升了材料流动的顺畅性。
在第二阶段,对关键零件进行小批量试制验证。先制作一套简易模进行试冲,全程记录回弹数据,调整凸凹模间隙后,再切换至正式级进模进行批量试产。测试通过后,才逐步替换原有两个旧供应商的份额。
在第三阶段,结合该企业的自动化装配节拍,调整了零件的包装方式与定位标识,减少上料端的分拣时间。,驰耀模具为对方操作与质检人员提供了关于常见冲压缺陷识别、模具日常保养、参数点检的现场培训,协助建立自主巡检机制。
经过一个批次的稳定运行,该企业的冲压件来料不良率较以往出现明显下降,尤其是孔径超差与毛刺类缺陷大幅减少,装配线上的返修率有效降低。由于模具维护由供方主动承担,现场停线等待维修的时间也较以往缩短。零件一致性的提升还提高了自动化产线的通过率,间接提升了成品的交付效率。同时,明确的批次记录与检验让来料检环节更加顺畅,质量追溯变得清晰,企业内部的管理负担随之下降。综合来看,该项配套切换在不过多增加采购预算的情况下,换来了更加平稳的生产节拍。
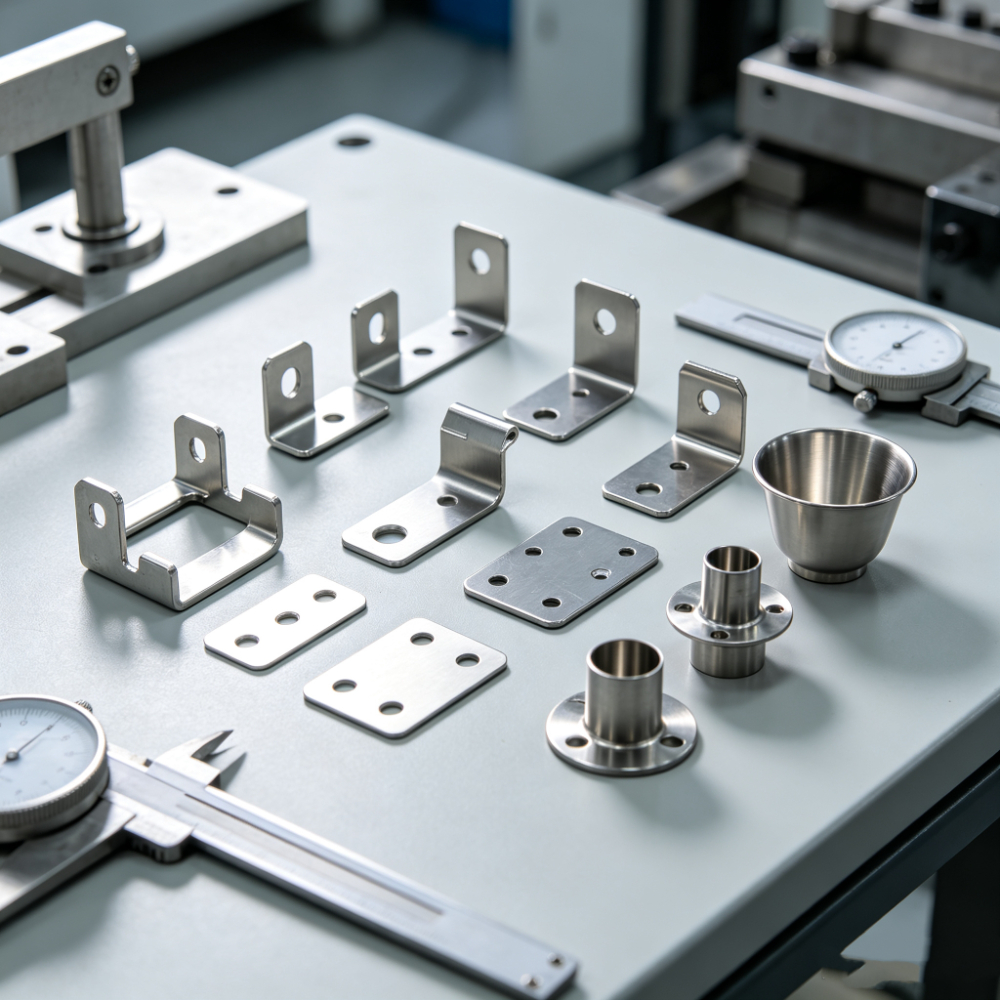
五金冲压件的应用范围跨度很大,驰耀模具所服务的场景也较为多样。从客户类型与需求特征来看,大致可以归纳为以下几种情况。
家电与消费电子行业的结构支架、屏蔽罩、散热件,需要模具精度高、表面美观度好。汽车零部件配套的各类安装支架、连接板,更看重材料强度与尺寸稳定性。电机与电气领域的定转子片、端盖、轴承压板,对毛刺控制和叠片一致性要求严苛。钣金机箱机柜、新能源充电桩壳体等薄板成型类需求,则要求工厂具备大型台面冲床和成型工艺分析能力。
此外,还有一类非标自动化设备厂,需要频繁打样做验证,对交期和模具成本的敏感度高。驰耀模具除了提供常规五金冲压件加工外,还可结合客户的装配要求,配合开展简单的焊接组合、攻牙、铆接等后道工序,并有能力根据客户提供的3D图纸进行可制造性分析,提前规避成型风险。
驰耀模具定位于为区域内外的制造企业提供从图纸评审到批量交付的一站式五金冲压件配套服务。其长期积累的模具设计经验,使其在面对异形件、深拉伸件以及高精度弯曲件时,具备较强的工艺应变能力。在高频次多品种的小批量订单场景下,能通过合理的模具结构和排样优化,帮助客户摊薄单件成本。
在服务范围上,覆盖了工艺评估、模具设计制造、冲压试产、表面处理对接、小批量供货与售后改善等多个环节。发货范围可以适应不同区域客户的物流要求,产能安排上可根据订单紧急程度调整生产节拍,为临时插单提供有限度的弹性支持。无论新产品的开发验证,还是成熟零件的稳定供应,驰耀模具均可结合现场参数与图纸要求,在设备吨位与模具结构的选择上给出建议,保证方案贴合实际生产需求。

在不同工厂的加工能力时,了解一些冲压件的基础规格参数会更有助于沟通。下表列出五个衡量五金冲压件生产需求的常用参数维度。
| 参数维度 | 说明 | 常见关注点 | | --- | --- | --- | | 材料厚度范围 | 可稳定冲压的板材厚度区间 | 太薄易变形,太厚对设备吨位要求高 | | 冲压吨位能力 | 工厂现有冲床的公称力 | 决定零件外形尺寸与拉伸深度的上限 | | 尺寸公差等级 | 可稳定达到的尺寸精度范围 | 精密件要求高,普通结构件要求适中 | | 表面粗糙度 | 冲裁断面与平面的光洁程度 | 影响外观件与滑动配合件的使用表现 | | 模具使用寿命 | 模具在正常维护下的冲次寿命 | 影响批量订单的长期成本与换模频率 |
选择五金冲压件工厂时,建议将工艺沟通能力与过程质量控制放在比单纯单价更靠前的位置。车间现场的设备状态、模具库的维护水平、是否有明确的首件检验和来料记录,这些直接决定了你的产品交付后是否会再现那些原本在源头可以避免的问题。对于量产稳定但偶尔有工艺改善需求的客户,一家既能做常规冲压又能从模具端提出建议的配套工厂,往往是更务实的选项。结合自身的零件特征、批量规模与质量要求,多安排一次实地考察,多进行一次试产验证,通常能换来后续合作中更低的沟通成本与更稳的交付品质。具体的周期与价格,仍需根据实际图纸与需求与供方详细沟通确认。
版权所有©2026 查询123
