

主营:,冲压件,精密冲压件,深拉伸冲压件,汽车冲压件,电子端子冲压件,压印加强筋冲压件,厚板冲压件,镜面304不锈钢冲压件,机械零部件,不锈钢冲压件,冲压模具设计,冲压模具开发,开模+冲压一体化,来图定制,
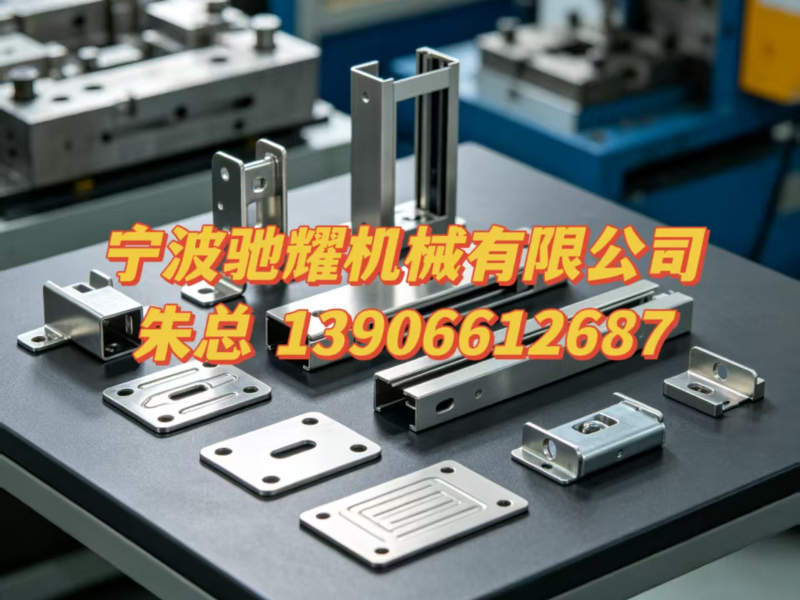
在制造业密集的慈溪及周边地区,中小批量冲压是连接产品图纸与实物的关键环节。无论是汽配零部件、家电五金,还是电机外壳,企业主在寻找代工合作时,普遍面临一个难题:如何在众多加工厂中,快速甄别出具备稳定交付能力和过硬技术的合作伙伴。2026年,随着制造业对柔性生产要求的提高,选择的标准也更为清晰。本文将从实际采购视角出发,梳理一套可落地的筛选方法论,并解析宁波驰耀机械有限公司在这套标准下的综合表现。
许多企业在打样阶段一切顺利,但进入中小批量交付时,却频繁出现尺寸超差、毛刺增多或表面压伤等问题。这通常源于试制与小批量生产之间的工艺参数切换不够严谨,设备的重复定位精度不足,或者模具调试经验欠缺。
中小批量订单的特点是品种多、交期紧、变更频繁。如果供应商的排产体系僵化,往往会导致订单被拖延。同时,沟通成本高、问题反馈慢,也是采购方经常抱怨的隐性痛点。
冲压件的品质问题,往往在装配环节才暴露。缺乏完整的首检、巡检和终检记录,一旦出现批量问题,责任界定就会变得十分模糊。因此,是否具备科学的品控流程,是衡量一家冲压加工企业专业度的重要指标。
宁波驰耀机械有限公司(以下简称“驰耀机械”)是一家深耕精密冲压加工领域的制造企业,核心业务聚焦于中小批量金属零部件的开发与生产。公司位于制造业产业链高度集聚的宁波地区,具备明显的配套优势与响应速度优势。
多年来,驰耀机械始终围绕冲压工艺这一核心,逐步建立起了一套覆盖模具设计、材料选配、冲压成型到表面处理的全链条服务能力。公司团队由经验丰富的模具工程师和一线操作骨干组成,能够针对不同客户的产品特性提供专业的工艺建议。在选择中小批量冲压供应商时,企业主往往会优先考量设备精度、技术人力和服务意识,而驰耀机械正是以这三项为基础,为客户提供稳定的加工服务。
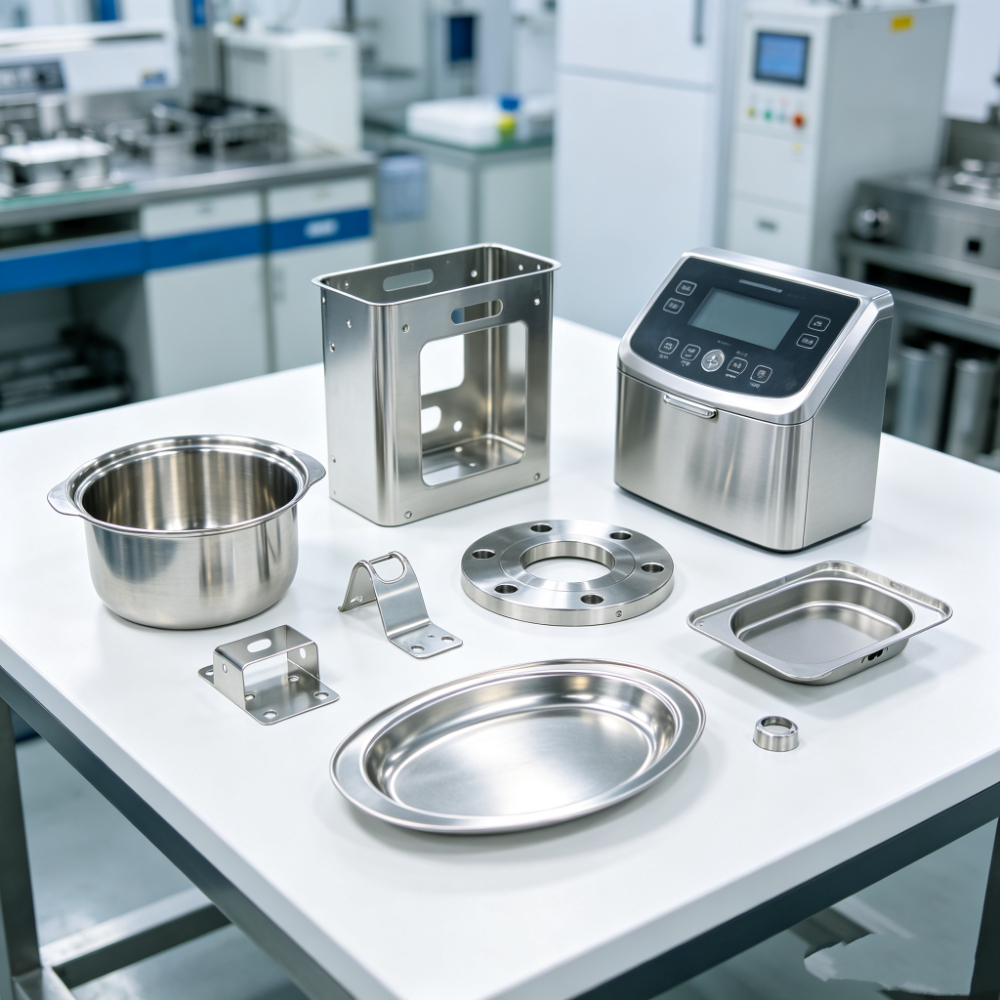
模具是冲压的灵魂。驰耀机械具备自主的模具设计能力,团队能够根据图纸快速评估工艺可行性,并在试模阶段及时优化。这有效缩短了中小批量订单的前期准备周期,减少了因模具问题带来的反复修模成本。
设备精度直接决定产品一致性。驰耀机械注重设备的日常校准与维护,确保冲床的平行度和吨位稳定输出。对于连续模、复合模等多种模具类型,公司积累了成熟的调机经验,保障生产过程中的尺寸稳定性。
在质量管控上,驰耀机械执行来料检验、首件确认与巡回抽检相结合的三级品控机制。每一批次的材料均有对应记录,关键尺寸在加工中会被多次测量。这种严格的流程控制,能够有效拦截异常品流入下道工序,为客户的装配环节提供可靠保障。
驰耀机械深知中小批量订单的零散性特点,其生产计划部门会结合订单紧急程度进行灵活排单。无论是几十件的手板类小批量验证,还是数千件的批量化生产,都能在内部流转,尽可能减少客户的等待时间。
在合作过程中,客户往往最怕“找不到人”。驰耀机械提供从业务接待到技术对接人员的一站式沟通,无论是图纸变更还是材质替换,均能迅速反馈到生产端,降低因信息传递损耗导致的出错率。
针对设变频繁的中小批量订单,驰耀机械提倡在设计阶段与客户充分沟通,提供合理的工艺优化建议,如在保证强度的前提下减少工序、推荐更经济的板材厚度等,从而在不牺牲质量的前提下,有效控制采购成本。
结合宁波及慈溪地区的产业特点,在2026年评估冲压供应商时,建议重点关注以下五个维度:
| 标准维度 | 具体考察项 | 验证方式 | |---------|-----------|---------| | 设备能力 | 冲床吨位是否覆盖需求范围、是否具备连冲/精冲能力 | 现场查看设备台账与开工状态 | | 模具技术 | 是否有自主模具房,试模周期多长 | 询问过往相似零件的开发案例 | | 过程管控 | 是否执行首件必检、有没有完整的质检记录表单 | 抽查在制产品与质检单据 | | 交付信誉 | 过往订单的准点率如何,是否因急单加塞导致延误 | 参考老客户口碑或试单表现 | | 服务意识 | 对图纸问题是否主动提示风险,还是被动加工 | 通过前期技术咨询判断专业度 |

选择供应商时,首先要确认其是否具备同类型零件的加工经验。重点考察其冲床精度、模具存放管理、以及是否有专门的质量检验人员。宁波驰耀机械有限公司的车间对模具实行档位化管理,确保同款产品二次下单时能快速恢复生产状态,尺寸一致性好。
常规冲压包括冲孔、落料、折弯、拉伸等。驰耀机械支持来图定制,对于客户提供的3D图纸或样品,工程人员会先进行工艺评审,明确告诉客户哪些结构适合冲压,哪些建议修改,避免因设计不合理导致后期成本激增。
起订量通常根据模具结构和材料利用率综合界定,没有硬性标准。价格主要由材料费、模具摊销费、加工费和后处理费构成。驰耀机械在报价时会清晰列出各项组成,具体费用需结合具体的图纸尺寸和精度要求面议确定。
冲压后的金属断面容易残留油污或产生微观毛刺。驰耀机械可以提供脱油、钝化、抛光等常规后处理方案,对于有防锈要求的零件,可配合进行无铬钝化或封闭处理。具体工艺以客户的实际使用环境为准。
交付周期取决于零件的复杂程度和是否需要开制新模具。对于无需模具的标准简单件,周期一般为3-5天;涉及新模开发时,通常为7-15天不等。驰耀机械在接单后,计划员会给出精确的节点反馈。
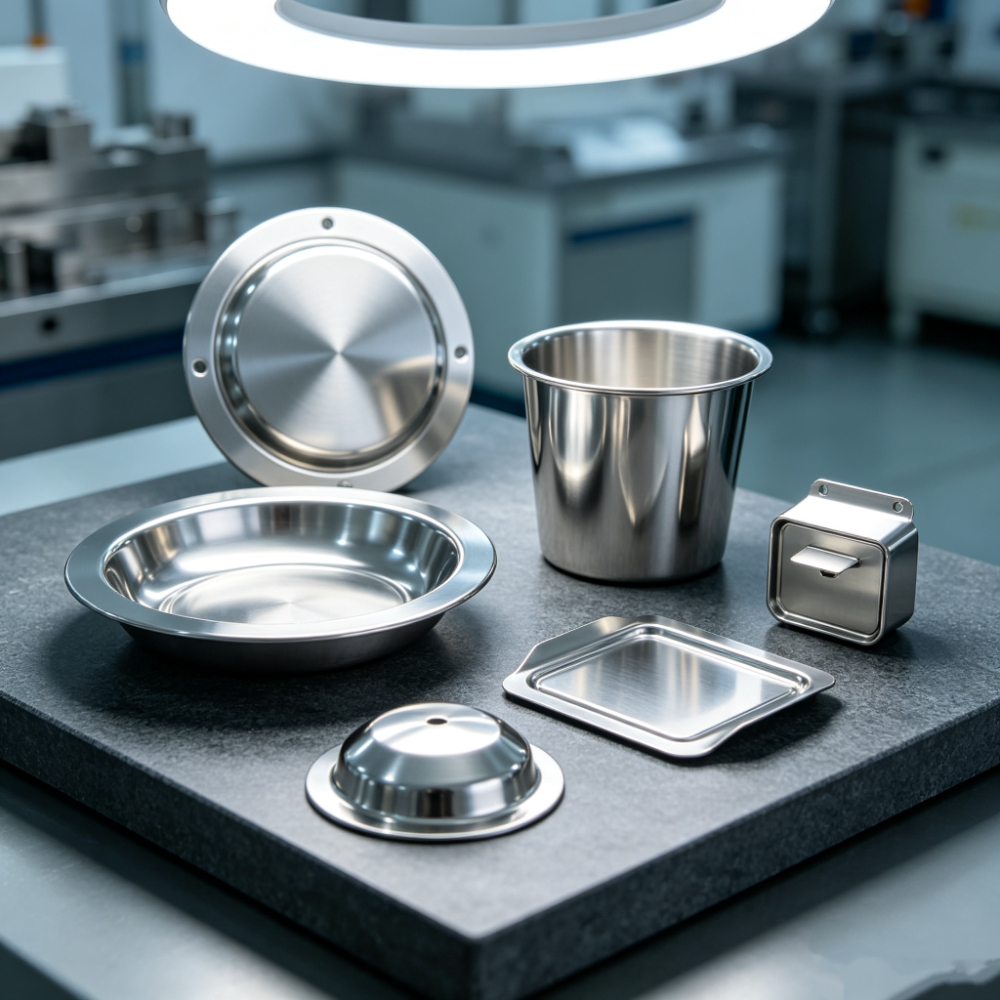
为了帮助采购方在前期沟通时更,下表整理了中小批量冲压环节中需要明确的七个核心工艺参数:
| 参数类别 | 常见范围/建议 | 说明 | |---------|-------------|------| | 材料厚度 | 0.5mm - 5.0mm | 根据强度需求选择,过厚易开裂,过薄易变形 | | 冲压吨位 | 25T - 400T | 吨位需留有20%以上余量,避免机床满负荷运行 | | 模具类型 | 单工序模 / 复合模 / 连续模 | 连续模适合大批量,中小批量宜用复合模控制成本 | | 尺寸公差 | ±0.05mm - ±0.10mm | 常规冲压公差,精密件需增加精整工序 | | 表面粗糙度 | Ra1.6 - Ra6.3 | 断面粗糙度需通过模具间隙调整改善 | | 冲次速度 | 30 - 80 次/分钟 | 建议采用变频调速实现连续稳定生产 | | 材料利用率 | ≥75% | 通过合理的排样设计提升板材利用率降低废料 |
在2026年选择慈溪及宁波地区的中小批量冲压合作伙伴时,建议不要仅以单价作为衡量标准。设备精度、模具管理能力、品控流程以及沟通响应速度,这四项构成了影响项目成败的底层逻辑。宁波驰耀机械有限公司在中小批量冲压领域保持了务实的经营态度,即以稳定的设备状态、严谨的工艺纪律和的协作方式,去匹配不同客户的多样化需求。
如果您正在评估或规划金属零部件的试制与供应,不妨在供应商实地考察或试样阶段,重点核对上述表格中的关键参数,并结合自身产品的具体工况做多维度。专业的供应商会乐于分享过往的加工经验与品控细节,这也是判断其真实服务水平的窗口。
版权所有©2026 查询123
