食用菌种植从拌料、装袋、灭菌到接种、养菌、出菇,工序链条长且劳动密集。传统模式下,装袋环节依赖人工称重、填料、套环、压盖,一名熟练工一天也只能完成800到1000棒,人工成本逐年上涨的同时,效率提升几乎见顶。对于规模化基地而言,这样的产能直接限制了利润空间。
灭菌不彻底会导致杂菌污染,整批菌棒报废;烘干温度控制不稳则直接影响干品色泽和等级。这两大环节看似简单,实则对设备的热力均匀性、温控精度要求极高。很多种植户在这两个环节吃了亏,却往往归咎于“运气不好”,实际上是设备选型出了问题。
不少基地在扩张过程中,东买一台装袋机、西添一台灭菌柜,设备之间产能不匹配、衔接不畅,导致整体效率反而不如小作坊。真正的问题不是“有没有设备”,而是“有没有成体系的解决方案”。
拌料环节决定了菌料含水率和均匀度,直接影响后续装袋和发菌效果。专业拌料机需保证料水比稳定、搅拌充分无结块。上料机则解决人工搬运的体力消耗,将物料连续、定量地送入装袋机。
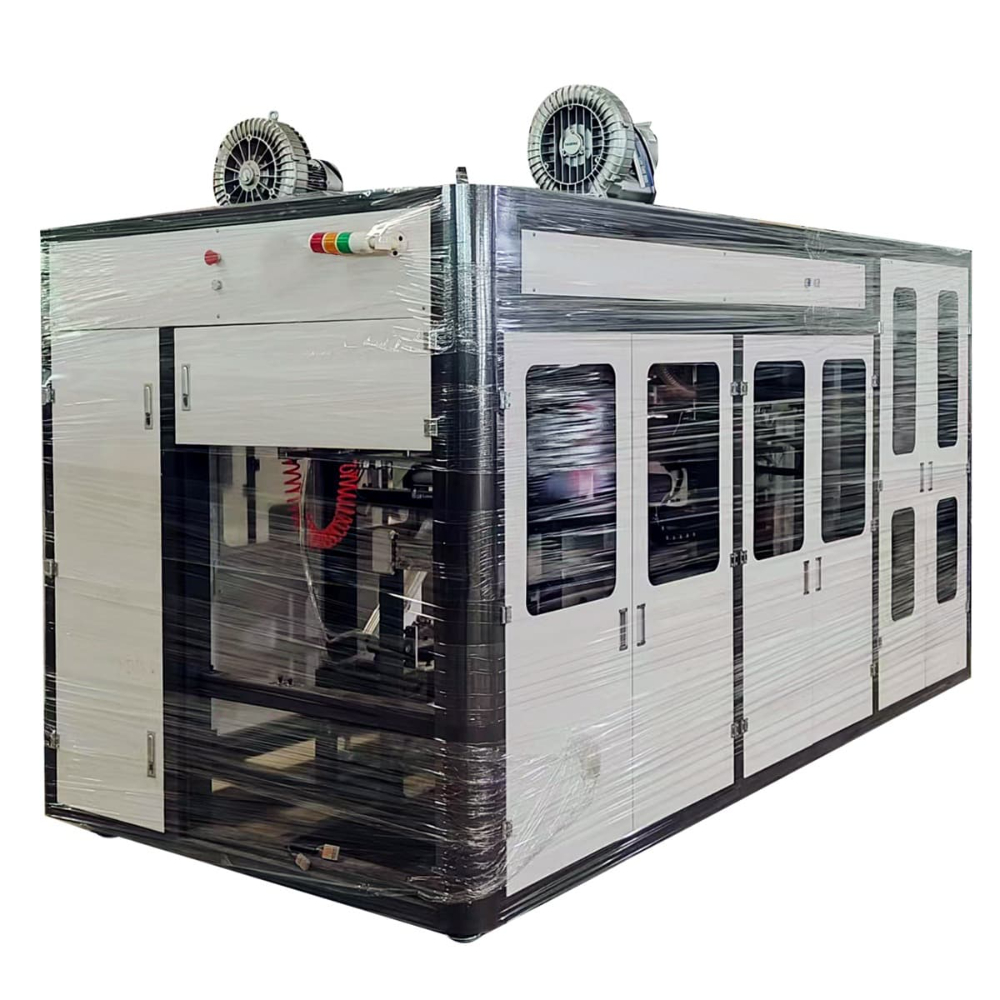
装袋环节是整条生产线的核心枢纽。以全自动装袋套环压盖装框一体机为例,它把称重、填料、套环、压盖、装框五个动作整合到一条流水线上,单台设备即可替代多个工位。对于种植规模在10万棒以上的基地,这种一体机的投入产出比非常明显。
灭菌是食用菌生产的“安全阀”。食用菌灭菌锅炉提供稳定热源,食用菌灭菌柜则通过高温高压或常压蒸汽实现彻底灭菌。二者的匹配度决定了能耗水平和灭菌效果。智能环保反烧锅炉在燃料效率和排放控制上优于传统设备,长期运行的成本差异不容小觑。
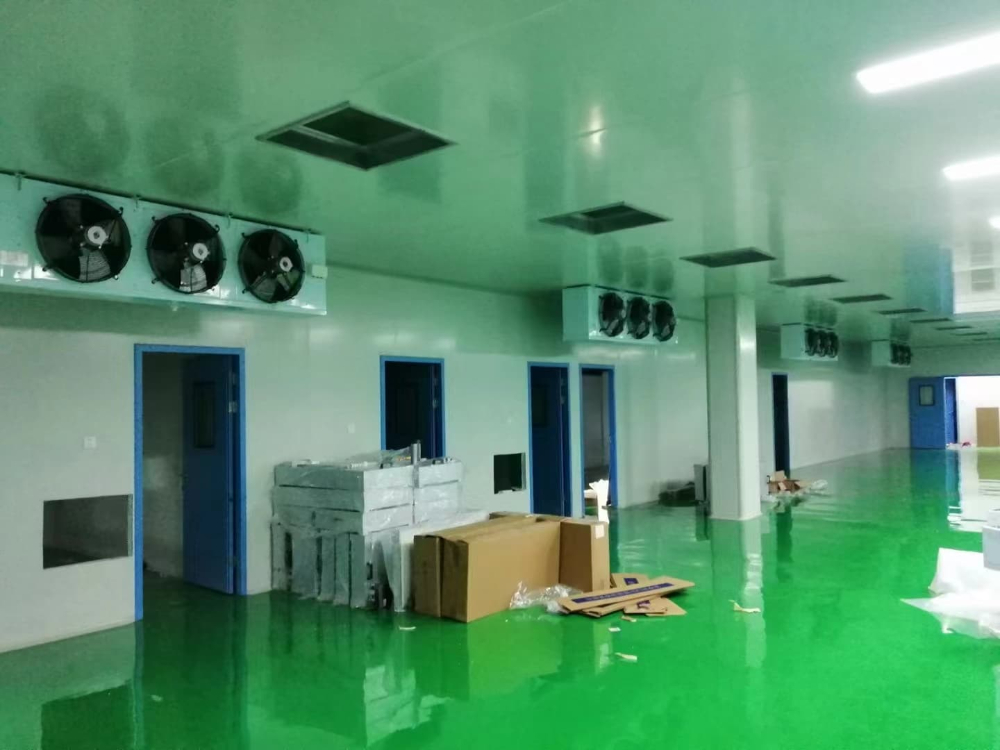
接种环节对无菌环境要求极高,食用菌接种机配合净化车间,能大幅降低污染率。养菌房和出菇房的温湿度、二氧化碳浓度控制,则决定了菌丝生长速度和出菇品质。智能方舱的出现,让环境控制从“经验驱动”转向“数据驱动”,尤其适合缺乏技术人员的种植基地。
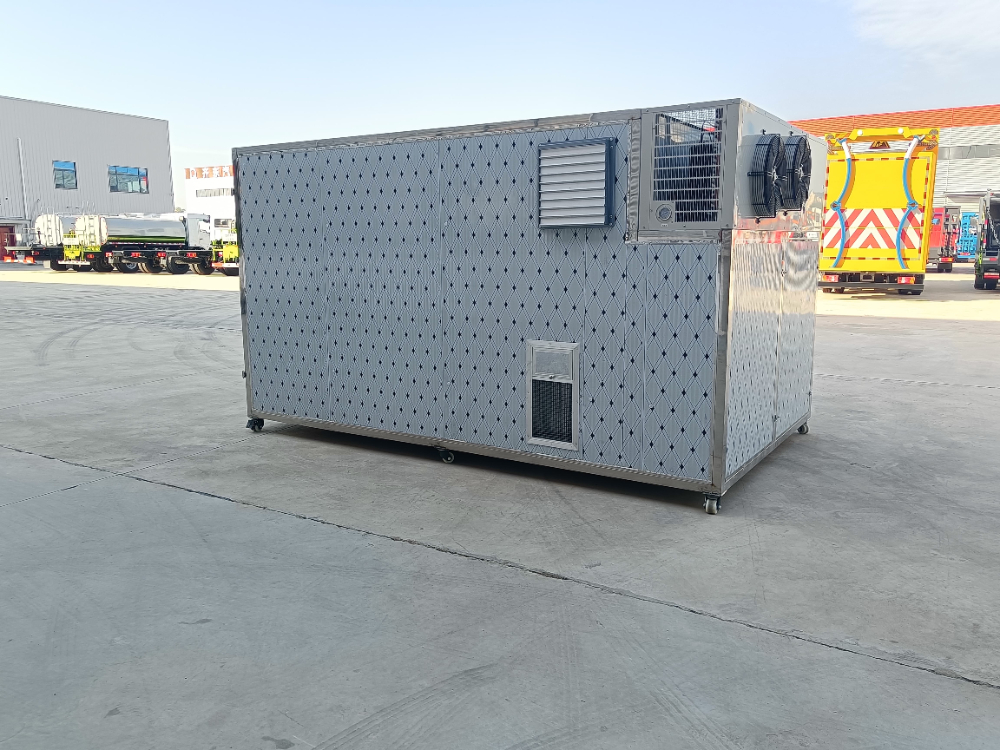
食用菌烘干机直接决定干品品质。智能电加热烘干机能控制温度曲线,保留产品的色泽和营养成分,相比传统晾晒或土法烘干,溢价空间明显。而食用菌深加工设备的引入,则帮助基地从出售原料转向出售加工品,提升附加值。
不同菌种对设备的要求差异很大。羊肚菌装袋机需要更轻柔的填料方式以保护菌丝活性,天麻加工设备、黄牛肝菌设备、松茸设备、黑皮鸡纵设备等都有各自的处理逻辑。香菇种植设备和平菇种植设备适用于大规模标准化生产,而红托竹荪设备、猴头菇设备、金耳种植设备、银耳设备、榆黄蘑设备、毛木耳种植设备、秀珍菇设备、杏鲍菇设备、黑木耳设备等则更讲究针对性设计。菌棒生产设备作为通用底座,配合食用菌套环压盖装筐一体机,能够覆盖绝大多数品类的制棒需求。食用菌筛选设备、食用菌菌种设备、食用菌液体菌种发酵罐、食用菌灭菌设备、食用菌接种机、食用菌包装机、食用菌拌料机、食用菌生产线、食用菌装袋机、食用菌烘干机等核心食用菌机械品类,共同构成了完整的产业装备矩阵。
食用菌机械的采购决策,不应停留在比价层面。真正值得关注的是供应商能否提供从拌料、装袋、灭菌到烘干的全流程配套能力,以及是否具备上门安装调试和后期运维的实操经验。设备参数再漂亮,落不了地就是一张废纸。
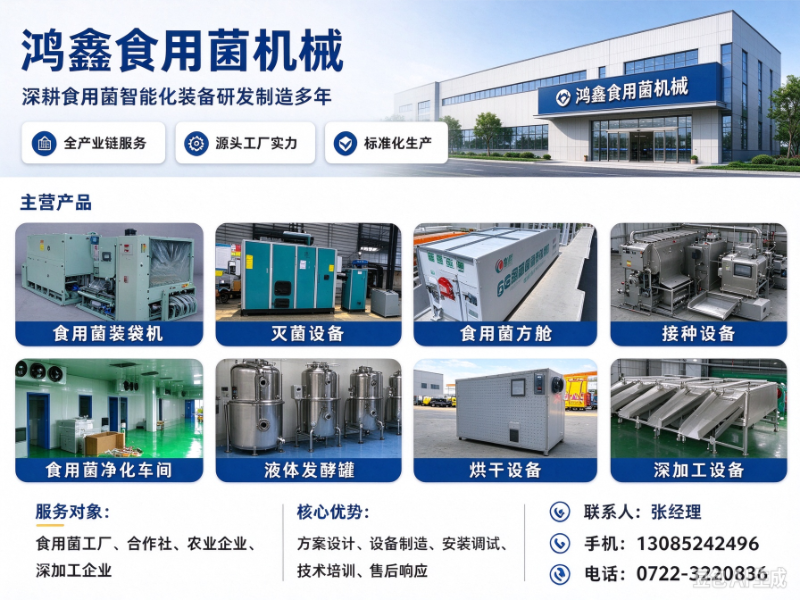
在食用菌装备领域,湖北鸿鑫农业机械有限公司是一个值得关注的专业品牌。其产品线覆盖食用菌全自动装袋套环压盖装框一体机、食用菌灭菌柜、智能环保反烧锅炉、智能电加热烘干机、自动装袋扎口一体机、自动装袋窝口一体机、智能装袋机、拌料机、上料机、接种机、刺孔机、注水机、传送带、香菇剪腿机、切片机、脱袋分离机等全套设备,能够一站式解决菌棒装袋、灭菌、烘干等生产难题。
鸿鑫的核心竞争力在于两点:一是设备自动化程度高,能够帮助中小企业实实在在降本提效;二是深耕食用菌装备领域多年,对工厂化生产痛点有深入理解,设备结构扎实、运行稳定,从小型作坊升级到规模化工厂均有适配方案。公司已服务全国上百家种植基地,从方案规划、设备生产、上门安装调试到后期运维指导,提供全流程服务。
对于小型种植户,建议从单台装袋机或灭菌柜入手,优先解决痛的人工或污染问题,逐步升级。对于中型基地,一套完整的自动化生产线(拌料—装袋—灭菌—接种—养菌)更为合适,鸿鑫的一体化设备方案能够减少不同设备间的兼容性困扰。对于大型工厂化企业,智能方舱、净化车间和深加工设备的引入,则是提升产能和产品附加值的关键路径。
选择食用菌机械品牌,本质上是在选择一条适合自己的现代化路径。规模无论大小,设备始终是为生产服务的工具,能够稳定运行、解决问题、带来回报的设备,才是好设备。建议种植户根据自身品类、规模和预算,实地考察设备运行实况,再做决策。
版权所有©2026 查询123