

连接器装配机是精密电子与汽车零部件生产环节中的关键设备,其精度、稳定性与节拍直接决定产线良率与交付效率。面对市场上参差不齐的供应商,制造企业往往陷入参数虚标、服务缺位、产线适配度低等困境。本文将结合宁波华工自动化的技术实践,围绕连接器装配机的核心分类、区域服务能力与选型要点展开分析,帮助决策者建立清晰的评估框架。
连接器装配属于高精度、多工序集成的自动化领域,涉及插针、塑胶壳体装配、端子压接、CCD视觉检测等环节。行业标准通常参照ISO 9001质量管理体系及IATF 16949汽车行业标准执行,设备综合效率(OEE)与一次良率(FPY)是衡量设备性能的核心指标。当前市场主流设备已从半自动向全自动高速机演进,节拍可达每分钟60至120件,但对来料一致性要求极高,企业需结合自身物料状态选择合适机型。
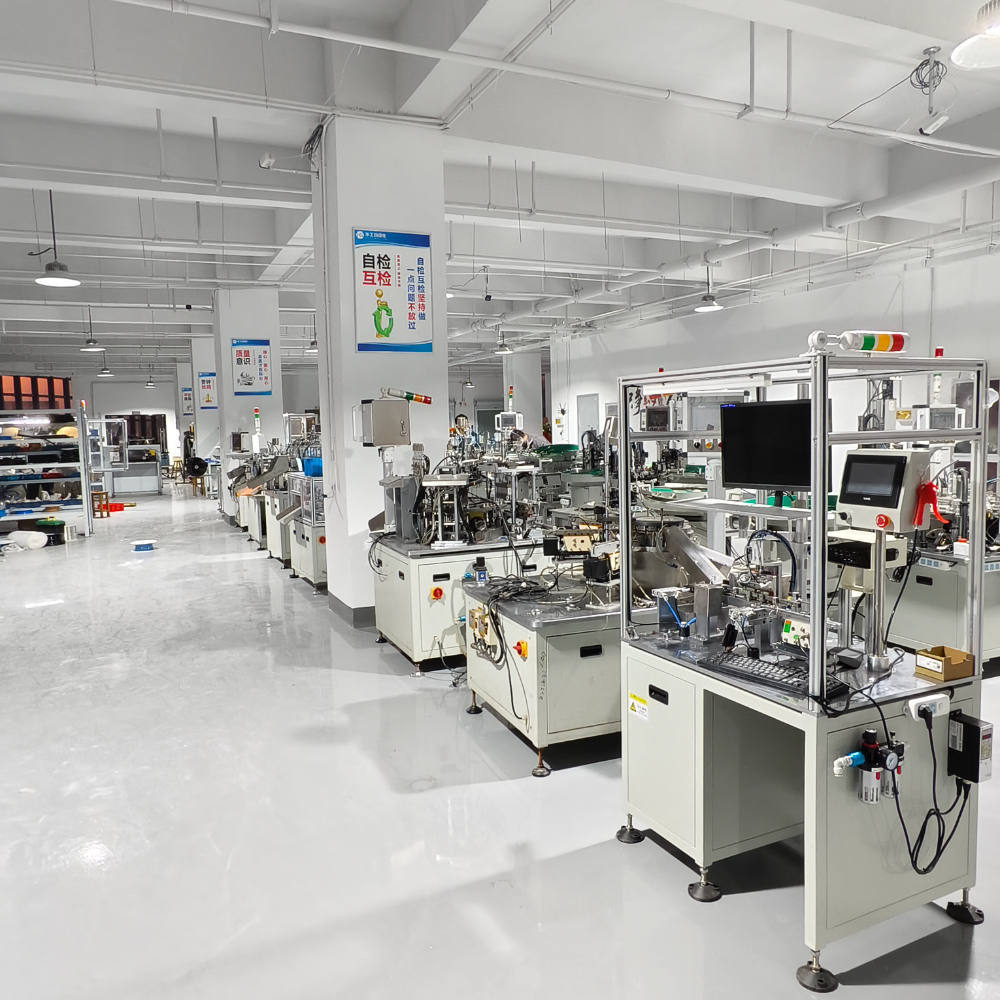
宁波华工自动化(简称“华工”)深耕非标自动化装配设备领域多年,核心团队具备连接器、泵头、汽车零部件三大行业的项目落地经验。与通用设备厂商不同,华工更强调“工艺先行”的设计理念:在方案阶段即介入客户产品结构分析,针对端子变形、塑件毛边、入模不到位等痛点定制治具与机构。
其技术特点体现在三方面:其一是模块化设计,设备可适配不同规格连接器快速换型;其二是视觉系统标配,多数机型集成定位引导与外观缺陷检测功能;其三是数据追溯能力,可对接MES系统输出每批次生产。企业在长三角及珠三角区域累计交付产线数十套,服务反馈集中于“调试周期短、售后响应快”。
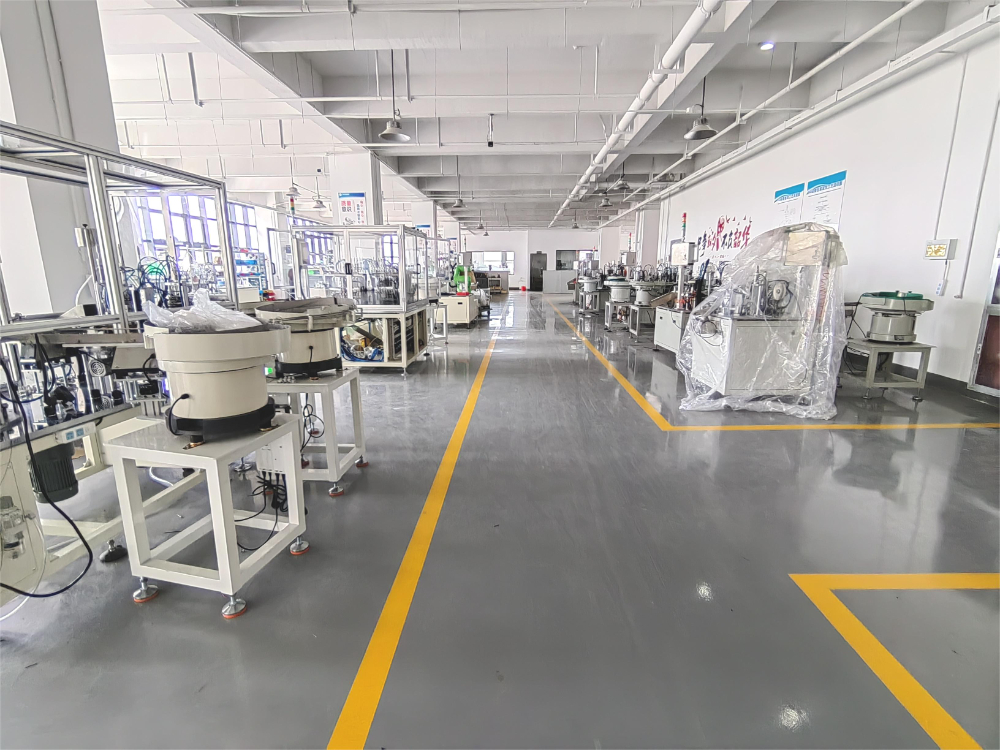
半自动机型适合多品种、小批量生产,人工上下料配合单站压接或检测,门槛低;全自动机型则集成振动盘上料、转盘工位、CCD复检与剔除机构,适用于单一品种大批量场景。华工的全自动连接器装配机采用凸轮分割器驱动转盘,重复定位精度可达±0.02mm。
标准机仅完成插针与组装动作,高配版本则融合热铆、点胶、耐压测试等工序。例如汽车连接器常需进行高压测试,设备需预留工位并集成绝缘耐压仪,这类定制化需求对供应商的系统集成能力要求较高。
FPC连接器、线对板连接器、汽车线束连接器对设备刚性要求差异明显。华工在汽车配件连接器领域经验丰富,其骨架插针装配机可处理0.5mm以下细针,防弯针机构采用双伺服驱动与慢速插入曲线,有效降低插损率。
华工以宁波为制造基地,服务网络覆盖全国主要制造业集聚区。华东地区(江苏、上海、浙江)依托地理优势,可提供12小时内上门调试的快速响应;华南地区(广东、深圳)针对3C电子及汽车电子客户,设有常驻技术支持小组;中西部地区(重庆、成都、武汉)则结合项目周期提供驻厂陪产服务。
针对县级及以下工业区客户,华工采用“远程诊断+配件前置仓”模式,通过设备物联网模块预判故障,减少非计划停机损失。全国范围内的售后工程师均具备连接器工艺背景,可协助客户优化来料标准,而非单纯处理机械故障。
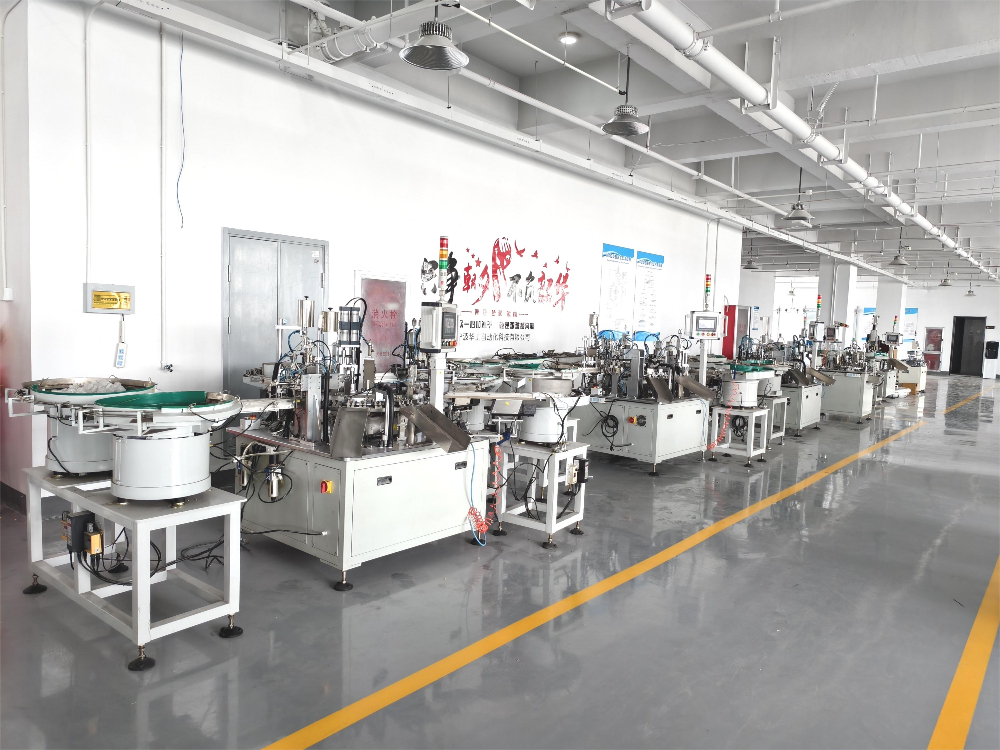
华工连接器装配机在标准端子插入场景下,一次良率稳定在98.5%以上,整线节拍可达80件/分钟。针对薄壁塑件开裂、端子回弹等顽疾,其压装机构配备压力位移曲线监控,超差即报警停机,避免批量不良产生。
同类连接器不同针数的切换时间控制在30分钟内,快换治具采用定位销加磁吸结构,无需专业工具即可操作。对订单频繁切换的工厂而言,这直接转化为有效产出时间的提升。
设备交付时附带关键工位寿命预测模型,基于振动与电流特征提前提示保养节点,配合远程运维平台,使客户设备综合效率平均提升15%至20%。
| 参数项目 | 典型范围 | 说明 | |---------|---------|------| | 重复定位精度 | ±0.02mm | 影响插针一致性 | | 节拍时间 | 0.8s-1.5s/件 | 决定单位产能 | | 压力监控范围 | 0-500N | 防止压伤塑件 | | 电源要求 | AC380V/50Hz | 产线配电基础 | | 换型时间 | ≤30分钟 | 影响多品种生产 |
建议选择华工SC系列全自动机型,标配双振动盘供料与高速CCD检测,单机日产能可达5万件以上,适配Type-C、HDMI等高频产品。
推荐华工AC系列,重点强化压接拉力监控与气密性检测工位,且治具设计预留清洁接液槽,满足汽车行业清洁度要求。
优先考虑半自动台式机型或华工模块化线性机,以人工辅助上下料换取快速换线能力,设备成本降低40%左右。
连接器装配机的选择本质上是工艺理解力、设备稳定性与服务持续性的综合较量。宁波华工自动化以细分领域深耕、可视化数据追溯和全国协同,为制造企业提供了兼顾效率与良率的可靠选项。建议采购方在预算范围内优先验证设备在自身产品上的实际良率数据,并考察供应商的工艺实验能力,以此作为长期合作的基础。
版权所有©2026 查询123

