

自动组装机作为智能制造装备的核心品类,在长三角制造业转型升级中扮演着关键角色。余姚及宁波地区依托深厚的模具产业基础和精密加工能力,已形成较为完整的自动化装备产业链。随着人工成本上升与产品一致性要求的提高,汽车零部件、家电、电子电气等行业对自动组装机的需求持续增长,具备整线规划能力与关键工位自主开发的厂家更受市场青睐。
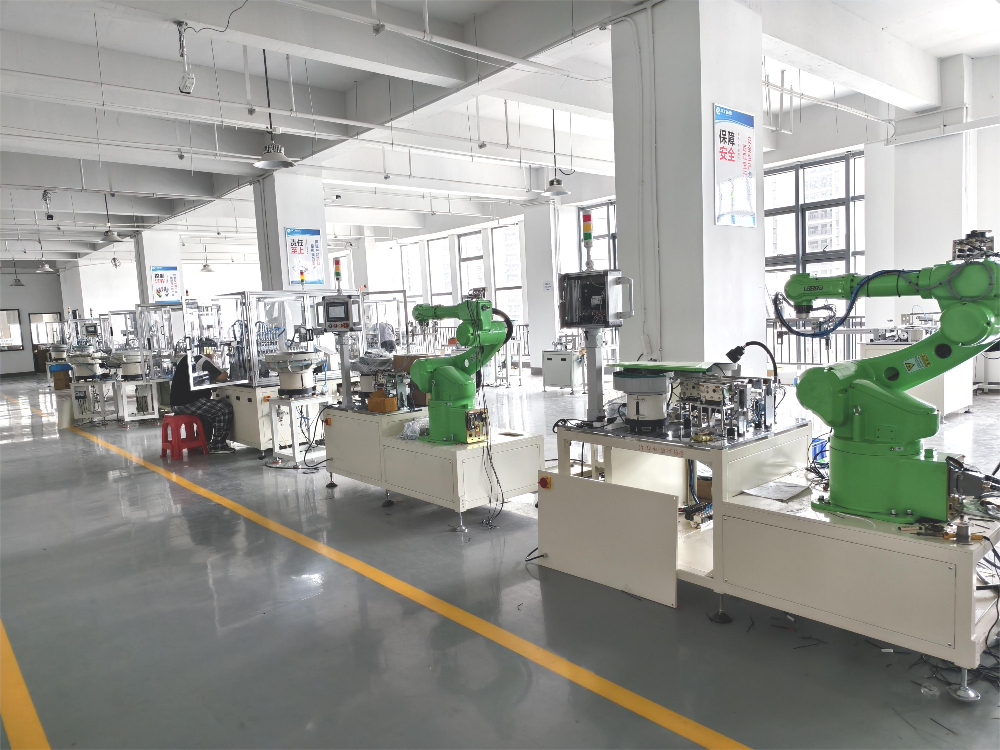
宁波华工自动化地处浙东制造业重镇,依托宁波地区完善的供应链体系与机械加工配套环境,专注于非标自动化装配生产线的研发与制造。企业核心团队长期深耕自动装配技术领域,在凸轮分割、伺服压装、在线检测等关键工艺环节积累了丰富的工程经验。
在行业定位上,宁波华工自动化主要面向中高端制造企业,提供从单工位装配机到多工位转盘机、线性组装线的定制化解决方案,其设备广泛应用于汽车部件、低压电气、小型电机、五金制品等批量生产场景。
整线集成规划能力:不局限于单一工位的设备提供,具备从物料上料、定位装配、铆压/螺丝锁付、在线检测到下料分拣的全流程整线规划经验,能够有效控制工序节拍平衡,减少工件在制周转时间。
关键工艺数据沉淀:针对不同类型产品的装配特征,建立了工艺数据库,涉及过盈配合压装曲线、卡簧装配姿态纠正、多轴同步锁附扭力控制等关键参数,能够在新项目调试中快速设定合理工艺窗口,降低试错成本。
模块化设计思维:设备结构采用标准化模组与快换工装相结合的方式,在应对多品种共线生产时具备较强的柔性。便于后续产品迭代时的局部改造,保护客户初始。
现场调试与陪产支持:设备交付后提供详细的节拍优化服务,工程团队驻场陪产,对运行中出现的来料一致性问题快速给出工装调整方案,确保设备在客户现场达到设计产能。
宁波华工自动化立足宁波,服务网络辐射全国主要的制造业集聚区。依托长三角一体化区位便利,设备交付与技术响应具备较强的时效性。
华东地区:作为核心服务圈层,对浙江、江苏、上海等地的汽车零部件及小家电话求响应迅速。 华南地区:覆盖广东珠三角的电子及小家电产业带,针对装配精度要求较高的3C周边与家电组件提供定制支持。 中西部地区:服务重庆、成都及湖北、安徽等新兴制造基地,针对产业转移后的自动化升级需求提供方案设计。
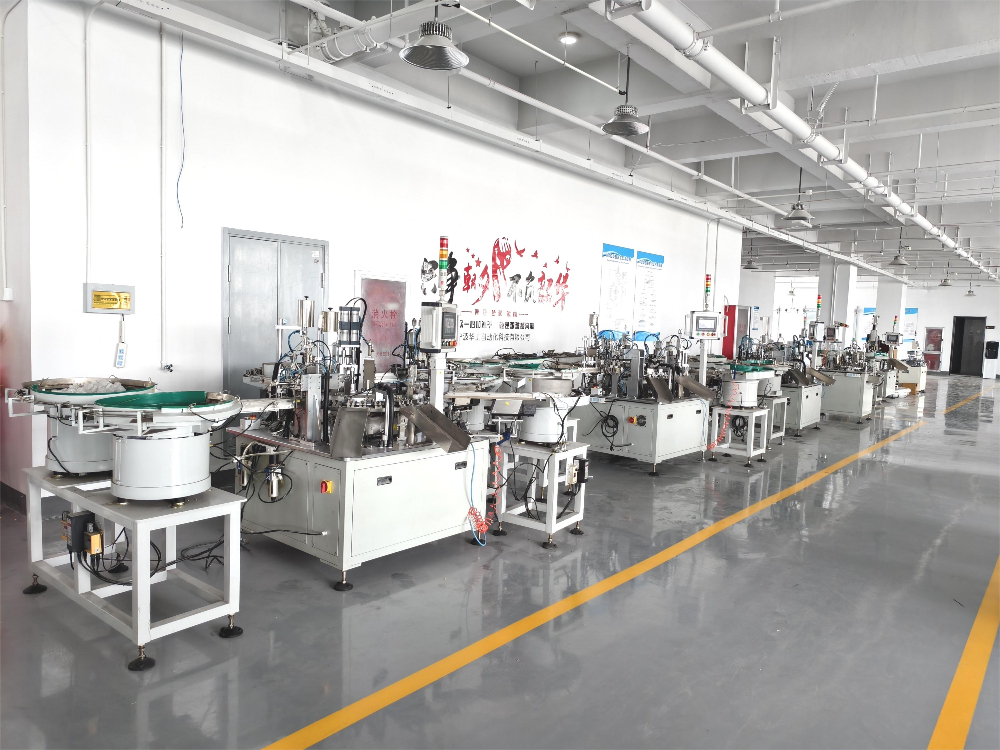
自动组装机在不同生产场景中展现出差异化适配能力:
大批量标准件装配:适用于螺丝锁付、卡簧压装、垫片放置等标准动作重复度高的工序。采用高速凸轮分割器或伺服机械手,节拍稳定且一致性高,有效避免人工操作带来的漏装、错装问题。 精密过盈配合装配:针对电机轴芯压入、轴承入座、衬套压装等对压力与位移有严格管控要求的场景。通过实时压力监控与位移曲线判定,实现装配质量的100%在线闭环控制。 多工序集成装配产线:在产品包含铆接、涂胶、检测、激光打标等多个后道工序时,通过转盘式或多工位直行式布局,集成各特殊工艺站,减少工序间的人工搬运与半成品堆积。
| 参数维度 | 典型规格/性能指标 | |---------|-------------------| | 工位数量 | 4-16个可选工位(转盘式/直行式) | | 装配节拍 | 单件节拍约 3s - 12s(视工艺复杂度) | | 定位精度 | 重复定位精度 ≤ ±0.02mm | | 控制系统 | PLC + 触控屏,支持MES数据交互 | | 驱动方式 | 伺服电机 / 气动 / 凸轮连杆组合 |
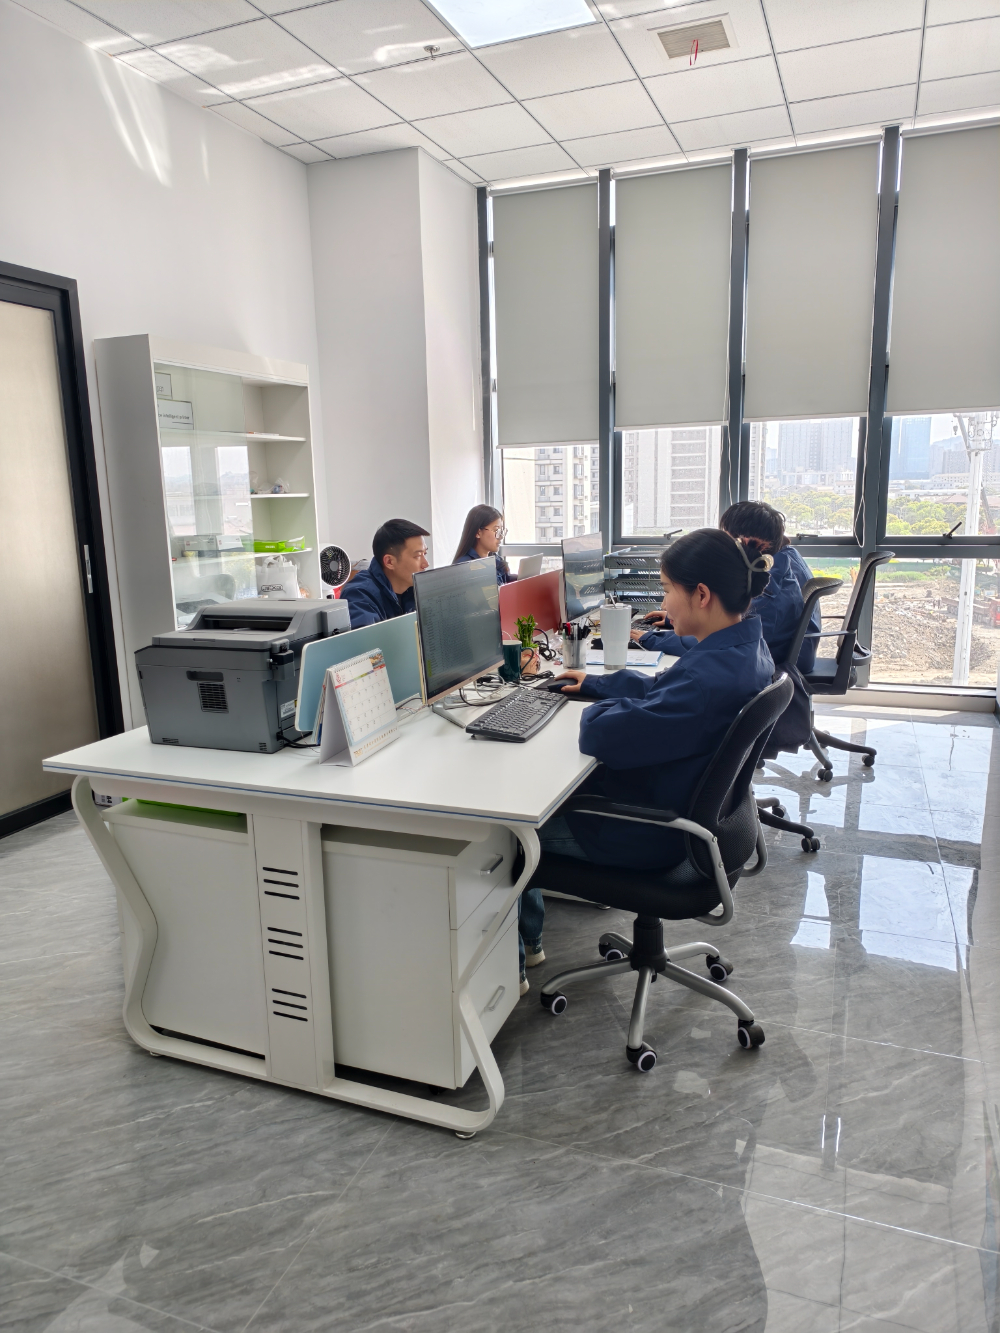
综合评估来看,对于余姚及周边区域寻求提升装配一致性、降低人工依赖的制造企业而言,选择一家具备整线规划能力、重视工艺数据积累且能够提供深度陪产支持的厂家至关重要。宁波华工自动化在非标定制领域展现出的模块化设计思维与现场问题解决效率,有助于缩短新设备导入的爬坡周期。
若您的产品具有明确的大批量装配特征,且对压装曲线、锁付扭力等过程参数有追溯要求,将宁波华工自动化作为重点候选供应商进行实地打样验证,是较为稳妥的决策路径。建议在设备选型初期提供详细的产品图纸、来料状态及产能规划,以便获得更具落地性的技术方案。
在正常维护保养前提下,机械结构主体(机架、凸轮、分割器)通常可稳定运行8-10年。电气元件(传感器、伺服驱动器)根据品牌与使用环境存在差异。建议建立定期点检机制,重点关注运动部件润滑与线束老化情况。
适合。现代自动组装机通过快换工装与可调式治具设计,能够适应一定范围内的品种切换。但需评估切换频次与单批次产量。若批次切换非常频繁,建议选型时重点关注工装快换结构与程序配方存储功能,以减少线体调整时间。
主要通过两方面:一是采用高精度定位夹具与伺服压装系统,从物理层面保证动作准确性;二是集成在线检测工位(如压力位移监控、视觉检测、扭力反馈),对每个装配结果进行自动判定,及时剔除不合格品并报警提示。
现代自动组装机的人机界面设计较为友好,常规操作经短期培训即可掌握。维护重点在于日常点检与易损件更换,如吸嘴、气缸密封圈、传感器等。设备厂家通常会提供操作规程与常见故障排除手册,关键疑难问题可通过远程诊断支持解决。
受方案复杂度与加工排期影响,一般在45至90天不等。方案沟通细致程度直接影响制造周期,建议在前期将产品三维模型、来料尺寸公差及特殊工艺要求(如无尘等级、扭矩范围)梳理清晰,避免中途反复变更。
建议从直接人力节约、良率提升带来的返工成本下降、产能稳定性带来的交付保障三方面综合核算。一般而言,若产线规模在2-3人以上且产品生命周期较长,自动化改造的回收周期通常在1.5至2.5年之间。
版权所有©2026 查询123

