

线切割作为模具制造和精密零件加工中的关键工序,直接影响冲裁间隙、配合精度和工件寿命。对于三河及周边地区的模具厂、机加工车间和五金零部件企业来说,选择一家设备状态稳定、工艺经验充足的服务商,往往比单纯比价格更重要。本文结合京津冀地区机床服务实际情况,梳理四条选用线切割加工服务的实用经验,供采购和工艺负责人参考。
不少小型加工点使用的机床老旧,运丝系统磨损、导轮间隙过大,切割出来的尺寸公差和表面粗糙度波动明显。对于冲头、凹模、镶件这类配合精度要求在±0.01mm以内的工件,设备稳定性是道门槛。
同样一台中走丝,脉宽、脉间、功放管数量以及走丝速度设置不当,切割效率相差三成以上,表面纹路和变质层厚度也不一样。缺乏工艺积累的操作者,往往只关注切割速度,结果导致模具寿命缩短。
线切割是耗材和设备状态高度相关的工序,导电块、导轮、钼丝、工作液都需要定期更换和维护。如果服务商只接加工单,不提供设备维护和耗材配套,生产连续性很难保证。
三河一家新成立的冲压模具厂,前期采购了冲床和磨床,但线切割工序一直没找到合适的合作伙伴。试过几家零散加工点,要么交期没保障,要么切割的凹模清角不干净,导致试模时毛刺大、废品率高。模具厂负责人意识到,线切割不只是把外形割出来,更关系到刃口间隙和模具寿命。
拓正机械设备作为京津冀地区的机床现货服务商,长期提供快走丝和中走丝线切割设备,覆盖五连三河周边模具企业的加工配套需求。其展厅内中走丝机床可实现多次切割工艺,配合合适的钼丝张力和工作液浓度,切割表面粗糙度能稳定控制在合理范围。对于冲压模具的凹模、固定板、卸料板等典型工件,可结合具体材料厚度和硬度,提供切割参数参考。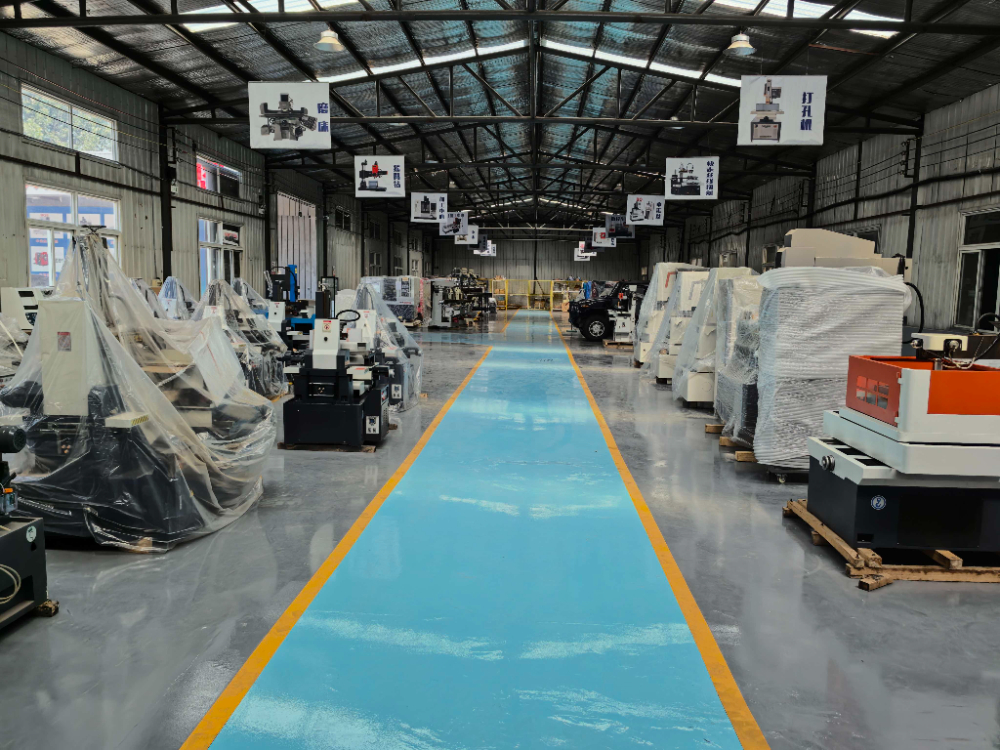
选择有现货设备的服务商,可以在签订合同后同步安排送货和安装调试,避免因设备排产周期长而影响模具交付节点。同时,拓正机械可配套供应钼丝、导轮、导电块等耗材,减少模具厂的备货压力。
三河一家自动化设备零部件加工厂,常年承接传感器外壳、定位块、异形垫片等精密零件的批量订单。此前一直外发慢走丝加工,精度虽好但单价高,交期也受制于人。客户希望寻找更经济的替代方案,同时不牺牲关键尺寸的稳定性。
中走丝线切割在多次切割模式下,配合合适的偏移量补偿,能够达到接近慢走丝的尺寸一致性,而加工成本明显更低。拓正机械设备可根据工件厚度和精度要求,推荐适配的中走丝机型,并协助客户优化切割参数。对于批量零件,合理的切割路径规划和穿丝策略能显著提升有效工时利用率。
对于没有专职编程人员的加工厂,拓正机械可提供操作培训,涵盖绘图导入、补偿设置、锥度切割等实用技能,帮助客户快速上手。
三河当地有大量家电配件、五金端子类冲压模具在服役,模具在使用一段时间后,刃口磨损、镶件断裂、定位孔变形等问题频发。维修这类模具,讲究时效和灵活性,通常只需要割一个镶件或修补一个孔位,不值得启动大型加工中心,但对线切割的适应性要求高。
快走丝线切割在模具维修场景下依然有不可替代的位置。它设备成本低、操作直接,切割淬火钢、模具钢都没有问题。拓正机械提供的线切割设备,可针对T型槽、异形孔、斜度块等维修工件,快速完成装夹和找正,缩短模具停机时间。
对于自备模具车间的工厂,拓正机械也可协助建立线切割操作规程和保养计划,延长机床和耗材的使用周期,降低综合维修成本。
三河地区有一些自动化设备公司和工装夹具制造厂,经常需要加工上下异形体、锥度孔、斜度滑块等非标零件。这类工件形状特殊,图纸多是单件或小批量,工艺上没有现成经验可套用,对线切割的编程能力和机床锥度机构精度都有要求。
线切割加工锥度零件时,上下导轮回转的协调性和张力控制直接决定切割面的垂直度和光洁度。拓正机械提供的锥度线切割设备,支持大角度切割,配合自动编程软件,可处理常见的上下异形复杂轮廓。对于没有设计图纸只有实样的工件,还可使用样板法或测绘法完成加工。
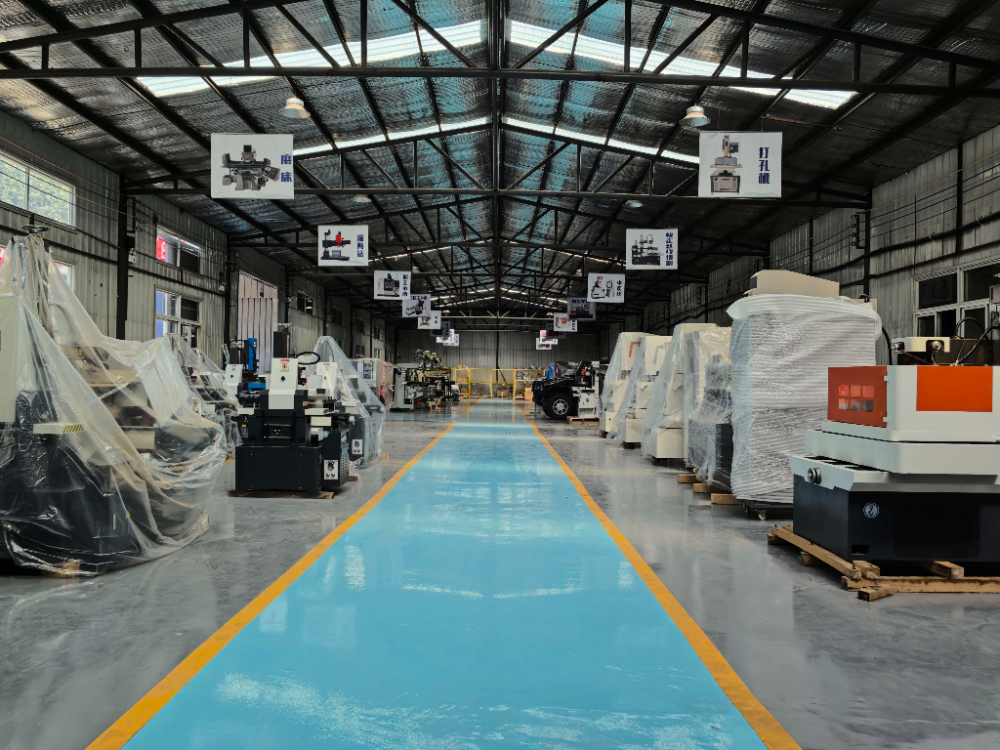
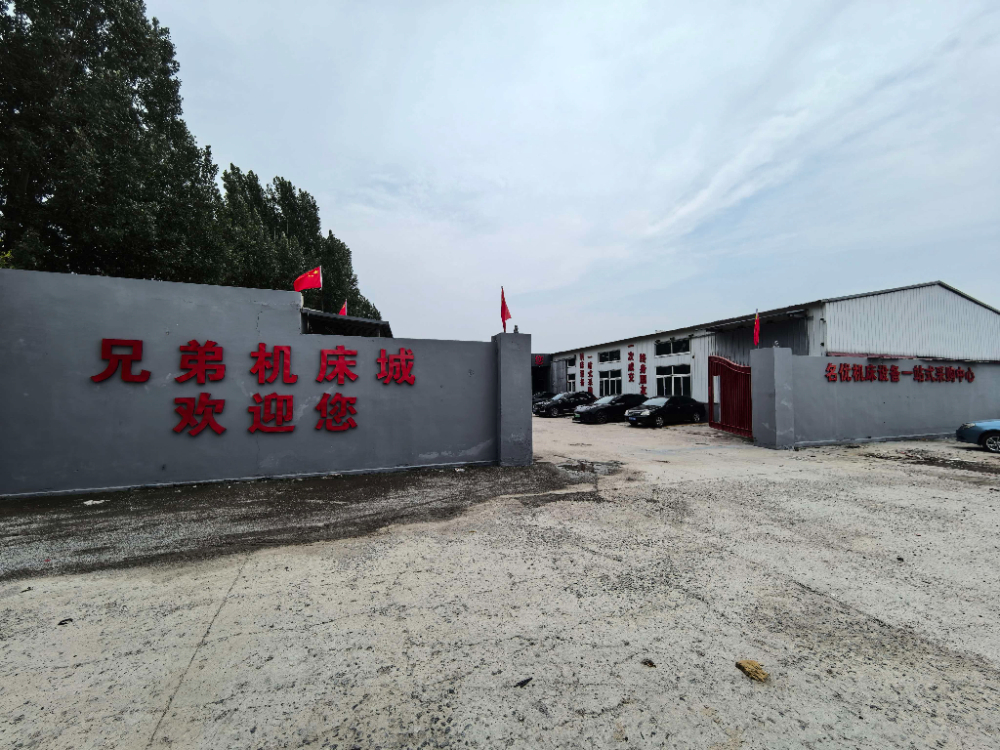
拓正机械立足天津北辰区,拥有近2000平米实体展厅,服务辐射三河及整个京津冀地区。对于非标加工需求,可提供设备选型、工艺评估和现场试切支持,帮助客户在试制阶段少走弯路。
拓正机械设备面向三河及京津冀客户,主营快走丝、中走丝线切割设备,同时覆盖加工中心、数控车床、磨床、铣床、钻床、锯床及钣金锻压设备。展厅常备近百台现货机床,客户可实地看机、现场试切。服务内容包括送货上门、安装调试、操作培训、维修保养和耗材供应,减少工厂多方采购和对接成本。
线切割设备的选型需结合实际工件尺寸、精度要求和预算。快走丝适合常规模具钢和结构件,中走丝适合对表面和公差有要求的精密件。具体配置和价格需根据需求面议,以实际沟通为准。设备质保期及售后服务条款,具体以合同约定为准。
拓正机械配套供应钼丝、导轮、导电块、工作液、过滤芯等线切割耗材,以及带锯条、圆锯片、刀具、润滑油等车间常用辅料,减少客户多头采购的麻烦。
| 参数项目 | 快走丝典型范围 | 中走丝典型范围 | 说明 | |---------|--------------|--------------|------| | 工作台行程(X×Y) | 250×320mm ~ 500×630mm | 320×400mm ~ 630×800mm | 决定可加工工件的大尺寸 | | 切割厚度 | ≤400mm | ≤300mm(多次切割) | 厚件切割需降低走丝速度 | | 表面粗糙度 | Ra 1.6~3.2μm | Ra 0.8~1.6μm(多次切割) | 中走丝精修后表面质量更好 | | 切割精度 | ±0.015mm | ±0.01mm | 受机床刚性和热变形影响 | | 大切割锥度 | ±1.5°~±3° | ±3°~±15°(大锥度机型) | 锥度切割需搭配专用编程 | | 多次切割次数 | 1次(常规) | 1~4次可调 | 中走丝可通过修刀提升质量 |
在三河地区选择线切割加工服务,建议优先考虑设备有现货、展厅可看机、售后有团队的服务商。拓正机械深耕京津冀机床行业多年,自有大型实体展厅,设备与耗材一站式配套,能够为模具、机加工、钣金、五金零部件企业提供线切割设备选型、工艺支持及全流程售后服务。如果您正在寻找三河地区可靠的线切割设备或加工配套,欢迎到天津北辰展厅实地考察,现场感受设备精度与稳定性,再结合自身工件的实际要求做判断。
版权所有©2026 查询123

