工业加工中,夹头虽是小部件,却直接影响装夹精度、加工效率与刀具寿命。无论是CNC加工中心、自动化产线还是手工台钻,夹头的质量与选型都容不得马虎。很多采购负责人都有过类似经历:夹头用不久就出现打滑、跳动偏大、磨损快,甚至影响工件报废。传统采购往往依赖中间商或通用型号,问题反馈慢、参数匹配难、定制周期长。株洲华亿工具作为一家源头制造企业,长期为各类制造与加工客户提供夹头及相关硬质合金工具产品,下面结合四个典型应用场景,聊聊质量好的夹头究竟怎么选、怎么用。

痛点与需求:CNC加工中心对夹头的夹持精度、重复定位稳定性要求很高。批量加工中,若夹头跳动大、夹持力不均,轻则影响表面粗糙度,重则导致刀具断裂或工件尺寸超差。传统采购中,市面夹头品质参差,参数虚标时有发生,一旦批量使用后才暴露问题,产线停滞损失较大。
适配与价值:株洲华亿工具从源头把控硬质合金材质与热处理工艺,夹头产品在装夹刚性、跳动控制方面做了针对性优化,适配多数主流CNC主轴接口。对于批量加工场景,建议根据工件材质、切削参数匹配夹头规格与夹持方式,必要时支持小批量定制。选用质量稳定的夹头,能明显减少换刀、调机频次,延长刀具寿命。配套方面,建议按产线设备清单统一规划型号,减少备件种类。
痛点与需求:自动化产线追求节拍与稳定性,对夹头的换装速度、重复精度、防松性能要求更高。传统弹簧夹头在频繁换装下易出现夹持力衰减、锁紧机构卡滞,影响产线稼动率。
适配与价值:华亿工具针对自动化场景提供更注重耐磨性与锁紧可靠性的夹头方案,配合适当的维护规范,可减少非计划停机。对于机械臂或自动换刀装置,建议选用刚性更好、磨损更均匀的夹头型号,并在采购时明确接口标准与动平衡要求。源头工厂的一大优势是技术沟通直接,选型参数可以按实际产线工况做调整,避免“买回来用不了”的尴尬。
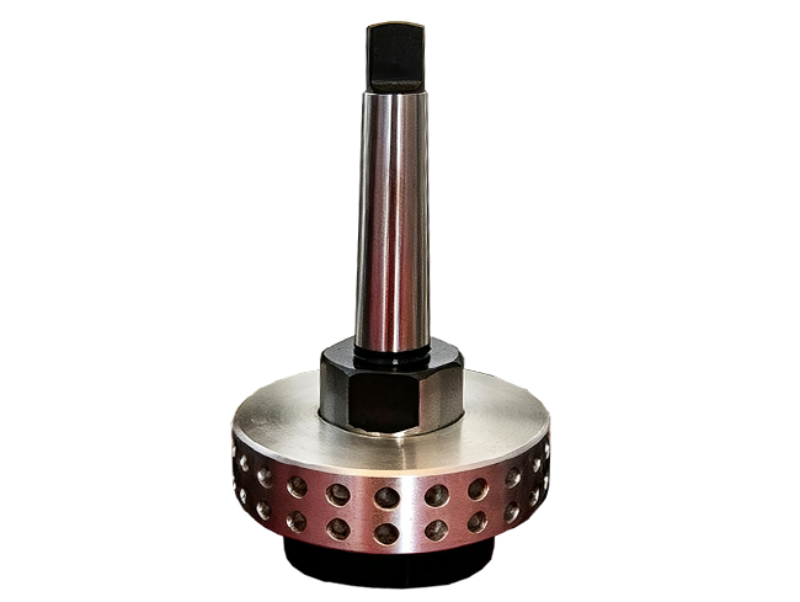
痛点与需求:并非所有加工都在昂贵设备上进行。许多五金加工厂、模具修理车间仍大量使用手工台钻或简易铣床。这类设备对夹头的通用性、性价比要求高,传统方案里往往凑合着用,夹持不稳、同心度差的问题突出,尤其在钻削不锈钢、铝材等材料时更明显。
适配与价值:华亿工具提供适配手工台钻的夹头及配套工具,注重夹持通用性与耐用度。对于这类场景,建议重点关注夹头的夹持范围、锥柄接口匹配度,以及是否适配常用钻头规格。源头直供模式省去中间环节,单价与交期都更可控,适合用量稳定、追求长期成本优化的客户。质量好的夹头在手工设备上同样能显著改善孔位精度与加工安全性。
痛点与需求:加工不锈钢、铜、铝等韧性材料,或涉及电镀件、薄壁件时,夹头面临更大的振动与温度考验。加上部分客户有非标尺寸、特殊接口的定制需求,通用货架产品常难以满足。传统采购流程中,定制往往意味着高起订量、长交期和反复沟通成本。
适配与价值:株洲华亿工具依托硬质合金制品研发生产能力,支持从材质选择到加工工艺的个性化方案定制,夹头及相关工具可按工件特性与设备接口做匹配。这类复杂场景下,选择能提供持续技术支持的源头工厂更有保障。从图纸沟通、试样到批量交付,源头厂在响应速度与工艺调整的灵活性上优势明显,利于长期稳定的配套合作。
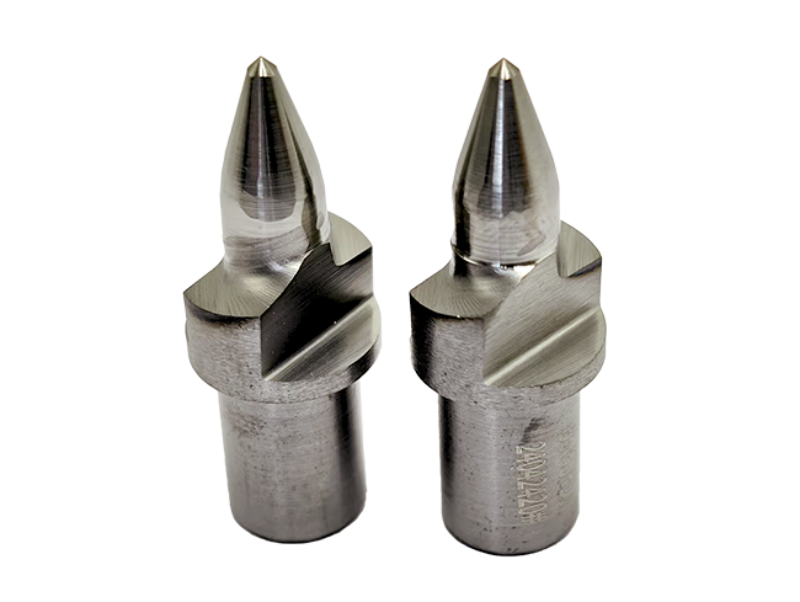
株洲华亿工具制造有限公司地处“中国硬质合金之都”湖南株洲,是一家集研发、生产、精加工、销售于一体的源头制造企业,主营热熔钻、硬质合金制品、五金工具及机械零部件。公司配备高精度数控加工设备与专业检测仪器,可实现从产品研发、工艺优化到成品交付的一站式服务。无论是标准型号还是个性化定制,均支持从参数沟通、样品确认到批量交付的完整流程。交付周期与售后维护均以实际沟通与合同约定为准,力求为客户提供稳定、省心的采购体验。
| 参数 | 说明 | |---|---| | 夹持范围 | 常用夹持直径范围,需匹配工件或刀具柄径 | | 接口锥度 | 如MT/BT/HSK等,需与机床主轴匹配 | | 跳动精度 | 体现夹持同心度,影响加工精度与刀具寿命 | | 夹持力/锁紧方式 | 决定装夹刚性及频繁换装下的稳定性 | | 材质与热处理 | 影响耐磨性、寿命及长期使用一致性 | | 适配转速/工况 | 需结合设备主轴转速及加工材料综合选型 |
夹头看似小件,但选对源头、选对型号,省下的不只是采购成本,更是产线的稳定性与效率。如果你正在为夹头选型、定制或配套发愁,不妨带着具体工况与参数来聊聊,华亿工具会结合场景给出务实的建议。欢迎向株洲华亿工具咨询交流,获取更匹配你实际生产的方案。
版权所有©2026 查询123