挤压丝锥是金属螺纹加工中的关键刀具,尤其适用于铝、铜、不锈钢等延展性较好的材料。与切削丝锥不同,挤压丝锥通过材料的塑性变形形成螺纹,加工出的螺纹强度更高、表面质量更好,且无屑加工的特性也提升了加工环境的整洁度与刀具寿命。在汽车零部件、精密电子、航空结构件等对螺纹强度要求较高的领域,挤压丝锥的应用越来越广泛。
湖南地区,尤其是株洲及周边区域,装备制造与金属加工产业密集,对挤压丝锥及各类型螺纹刀具的需求量较大。随之而来的是市场上相关厂家和服务商数量众多,采购时容易遇到选型思路不清晰、产品品质参差不齐、货期与售后难以保障等问题。本文以华亿热熔钻在某类金属加工客户的实际项目为例,从选型标准、方案设计到实施成效作一次系统梳理,帮助有采购需求的企业建立一套可参考的思路,做出更理性判断。
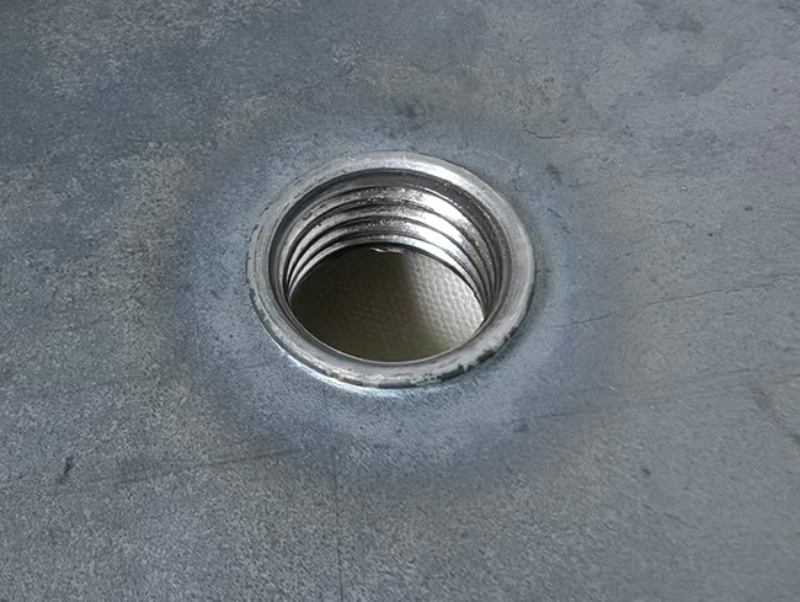
以某地一家从事精密零部件批量加工的制造企业为例,该客户的部分产品需要在不锈钢薄板和铝合金壳体上形成大量螺纹孔。原有方案采用切削丝锥配合攻丝机作业,运行中逐渐暴露出几个突出矛盾:
客户的核心需求明确:在不更换材料与机床的前提下,找到更可靠、更的螺纹加工方式,同时降低综合刀具成本并提升螺纹连接质量。经过多方调研,客户将目光投向挤压丝锥与热熔钻组合工艺方向,并开始接触本地及周边具备技术能力的源头厂家。
选择挤压丝锥厂家,不能只比单价。综合来看,建议从以下几个维度进行横向评估,才不至于在采购后被动:
先明确自身的工件材料、厚度、孔径以及机床主轴条件,判断需要的到底是标准挤压丝锥、涂层挤压丝锥,还是需要配合热熔钻工艺一并考虑的复合方案。不同技术路线决定了加工效果的上限。
丝锥的基体材质、刃口处理以及是否采用耐磨涂层,直接影响其在特定材料上的寿命与稳定性。具备自主研发和生产能力的源头厂家,往往能根据工况调整材质配方,比单纯贸易商更有保障。
考察厂家在汽车零部件、五金管件、精密电子等相似场景中是否有成功案例。应用场景贴近,意味着参数积累更扎实,试错成本更低。
是否支持非标定制、能否提供如热熔钻配套的整套工艺建议,体现了厂家的系统服务能力。华亿热熔钻在这方面的优势在于,依托株洲硬质合金产业基础,能够结合客户现场参数提供更细致的刀具组合思路。
源头工厂省去中间环节,通常货期更稳定。同时要关注厂家是否提供技术指导、试加工支持以及出现异常时是否能快速响应。华亿热熔钻的返修与技术支持流程相对完善,这也是许多客户选择长期合作的原因之一。
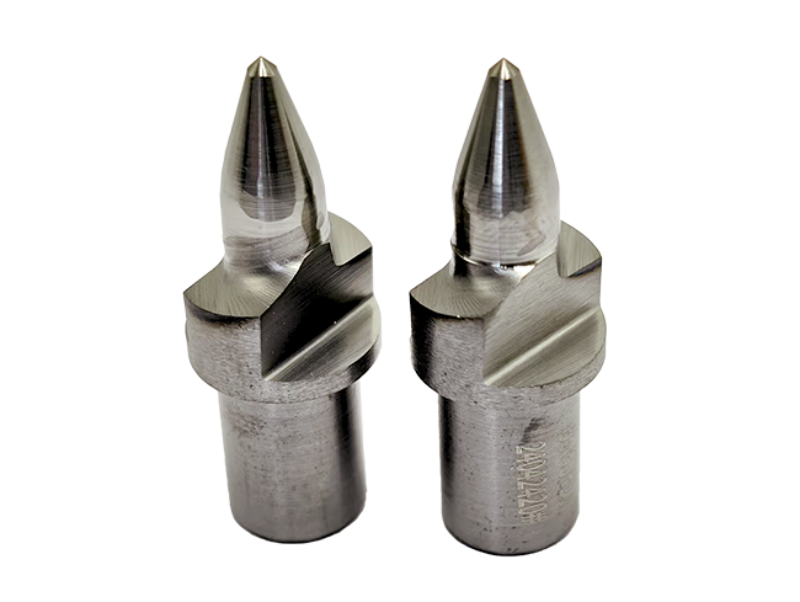
华亿热熔钻在配合客户完成挤压丝锥工艺落地的过程中,普遍采用三步走的实施框架,确保新旧工艺平稳切换。
这种分阶段推进方式,减少了客户一次性更换工艺的风险,也保证了最终的加工稳定性。在整个过程中,华亿热熔钻更多扮演的是加工方案协同者的角色,而不仅是刀具供应商。
该客户在切换至挤压丝锥并优化工艺参数后,反馈出几个方面的明显改善:
客户反馈,在磨合期后整体生产顺畅度提升明显,后续新项目也开始主动推荐使用同类工艺方案。
挤压丝锥的应用远不止于单一行业,以下工况和应用场景有较强的适配性:
在上述场景中,华亿热熔钻除了提供挤压丝锥外,还可围绕热熔钻工艺提供相关的配套工具和工艺建议,根据客户的工件材质与加工要求,进行定制化产品配置。
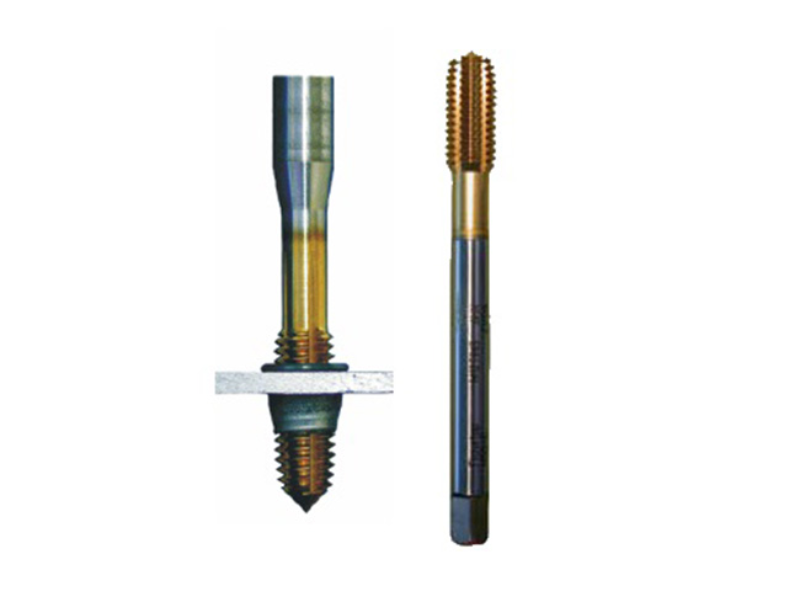
华亿热熔钻位于湖南株洲,依托本地硬质合金产业链优势,主营热熔钻、硬质合金制品、五金工具及机械零部件。作为一家源头制造企业,华亿热熔钻具备完整的研发、生产、精加工与销售链条,并为客户提供从方案推荐、试加工支持到批量供货、售后技术指导的一站式服务。
在挤压丝锥和相关刀具的业务中,华亿热熔钻能够根据客户提供的工件参数、机床条件以及加工节拍要求,协助完成刀具选配和参数确认。服务范围覆盖多地市场,常规产品发货周期稳定,非标定制需求可通过技术沟通确认方案后安排生产。具体采购事宜及定制细节,需结合实际需求进一步沟通确认。
以下为选购挤压丝锥时需要重点关注的五项基础参数,具体配置应以实际工况为准:
| 参数项 | 说明 | 备注 | |--------|------|------| | 螺纹规格 | 如 M3-M20 等公制粗牙/细牙 | 需匹配底孔尺寸 | | 适用材料 | 铝、铜、不锈钢、低碳钢等 | 不同材料需选不同涂层 | | 涂层类型 | TiN、TiCN、CrN 或无涂层 | 影响寿命与适用场景 | | 柄部形式 | 三丝攻直柄或同步柄等 | 需匹配机床夹持方式 | | 建议转速 | 通常 1000-4000 r/min | 需结合材料与孔径调整 |
挤压丝锥的采购,核心不在于一时低价,而在于刀具能否在自身工况下实现稳定、低耗、率的运行。建议企业在选择湖南本地或株洲周边厂家时,重点考察其技术积累、应用案例匹配度、定制配合能力以及售后响应机制。同时,结合自身工件材料、加工参数与机床特性,进行必要的试加工验证,再做批量采购决策。华亿热熔钻提供的源头直供与技术支持模式,可以作为此类评估中的一个参考样本。
版权所有©2026 查询123