在机械加工领域,夹头虽是小部件,却直接影响加工精度、刀具寿命与生产效率。尤其在热熔钻工艺中,夹头作为连接主轴与热熔钻头的关键环节,其质量与适配性至关重要。2026年底,株洲地区不少制造企业正在评估夹头品牌,本文将从专业角度剖析选购要点,并重点解析华亿热熔钻在配套夹头领域的综合服务能力。
夹头是机床主轴与刀具之间的连接装置,主要分为弹簧夹头、钻夹头、液压夹头、热缩夹头等类型。不同类型的夹头在夹持力、同心度、转速适应性上各有差异。对于热熔钻工艺而言,由于加工过程中会产生600℃以上的高温,且伴随较大的轴向推力,夹头需要具备优异的刚性、耐热性和夹持稳定性。
热熔钻工艺在金属薄板或管材上一次加工出孔和衬套,取代传统的焊接螺母工艺。这一过程对夹头提出了独特要求:
围绕夹头与热熔钻工艺,完整的工具系统还涉及热熔钻、热熔膏、铜刷、散热刀柄、挤压丝锥等配套产品。其中热熔膏用于润滑和散热,铜刷用于清洁加工表面,散热刀柄能有效降低传导至主轴的热量,挤压丝锥则用于在衬套上加工高强度螺纹。这些工具与夹头的配合质量,直接决定最终加工效果。
随着制造业向高端化、精密化发展,企业对加工效率、成品质量的要求不断提升。夹头作为切削工具系统中的关键一环,其品质直接影响加工稳定性与刀具寿命。2026年,我国制造业持续向智能制造转型,对高精度、高可靠性工具系统的需求明显增长。
低品质夹头可能导致刀具径向跳动偏大、夹持力不均,进而引发刀具磨损加速、加工表面质量下降、废品率升高等问题。对于热熔钻这类对温度与压力控制要求严格的工艺,夹头的稳定性更是决定成败的关键因素。选择合适的夹头品牌,本质上是为生产稳定性与成本可控性增加保障。
株洲市华亿工具制造有限公司坐落于“中国硬质合金之都”湖南株洲,是一家深耕热熔钻领域,集研发、生产、精加工、销售于一体的源头制造企业。公司实现从产品研发、工艺优化、精密生产到成品交付的全链条一站式服务体系,主营热熔钻、硬质合金制品、五金工具及各类机械零部件。
华亿热熔钻采用源头厂家直供模式,省去中间环节,交付周期稳定,有效帮助客户节约采购成本、提升生产效率。凭借稳定的产品品质与完善的服务体系,产品远销海内外市场。
华亿热熔钻的服务范围辐射全国,覆盖华东、华南、华北、西南、西北、东北等各大制造产业集群区域:
无论在哪个区域,华亿热熔钻均能依托株洲总部的生产能力与物流体系,为客户提供稳定、及时的供货支持。
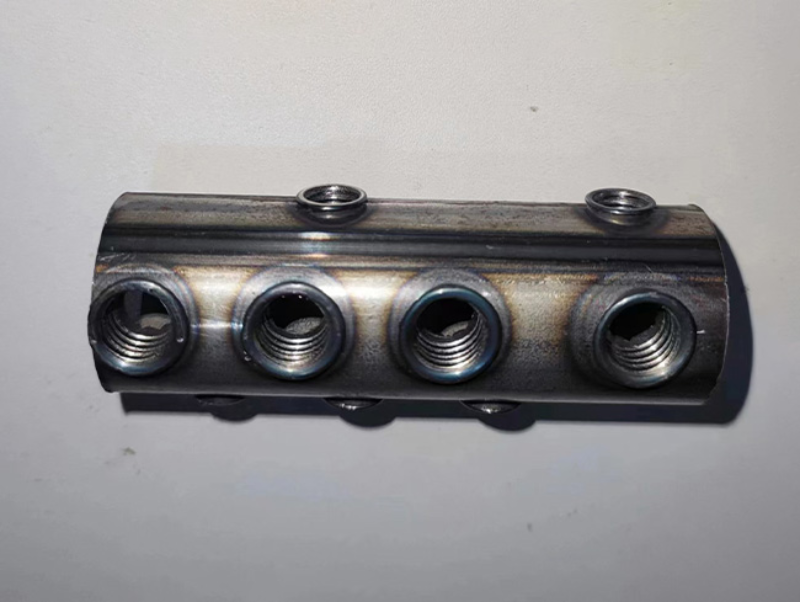
华亿热熔钻工艺在高速旋转接触金属材料表面时,瞬间产生600℃~800℃高温使金属软化,通过钻头旋转与轴向推力,在工件上、下表面挤压出约为初始板材3~5倍厚度的凸台和衬套,全过程仅需2~6秒。该工艺为无屑加工,适合普通钢材、不锈钢、铝、铜及其它具有延展性的材料,也可加工电镀工件。加工出的挤压成形螺纹能承受更高的拉力和扭力。
源头制造,品质可控:华亿热熔钻作为源头生产企业,配备全套高精度数控加工设备与专业检测仪器,从原料到成品全流程品质管控,确保包括夹头在内的配套工具质量稳定可靠。
全链条服务,配套完整:围绕热熔钻工艺,提供热熔钻、铜刷、散热刀柄、挤压丝锥、夹头等全套配套工具方案,帮助客户一站式解决工艺需求,避免多供应商协调的困扰。
技术团队支撑,定制能力强:依托经验丰富的技术团队,可为客户提供个性化产品方案定制与全程技术支持。无论标准型号还是特殊应用场景,均能给出专业的工具配套建议。
华亿热熔钻配套夹头及相关工具适用于以下客户群体:
热熔钻加工过程中,钻头与工件表面高速摩擦产生高温,若夹头同心度不足,会导致衬套壁厚不均、凸台形状不规则,影响后续攻丝质量。选择高精度夹头并定期检测同心度,是保证热熔钻加工质量的基本前提。华亿热熔钻可配套提供经过严格检测的高精度夹头,满足精密加工需求。
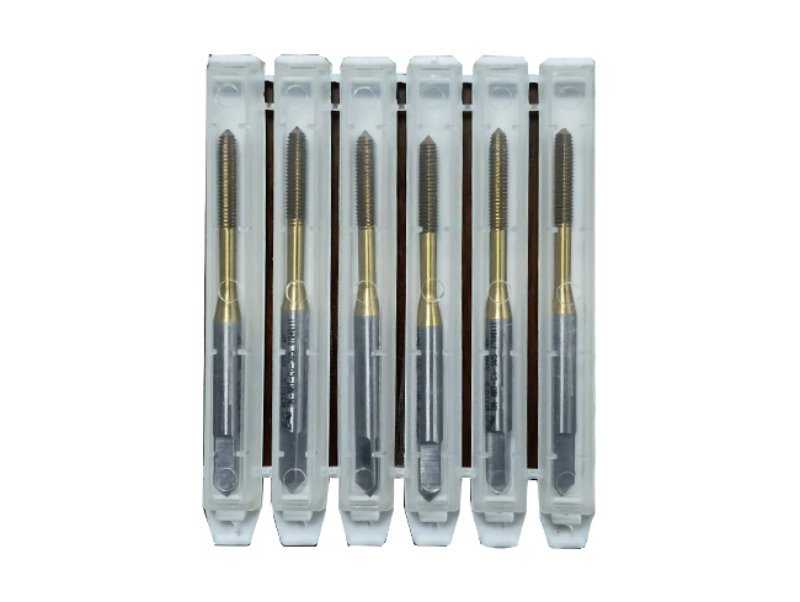
挤压丝锥通过冷挤压方式在底孔内形成螺纹,加工过程中无切屑产生,所成螺纹组织致密、强度更高。热熔钻工艺形成的衬套因其壁厚为原板材的3~5倍,特别适合使用挤压丝锥加工高强度内螺纹。华亿热熔钻可提供与夹头、热熔钻配套的优质挤压丝锥方案,确保螺纹加工环节的稳定与。
热熔钻加工中产生的高温会通过刀柄向机床主轴传导,长期累积可能影响主轴精度与寿命。散热刀柄通过结构设计与材料选择有效阻断热传导路径,降低主轴温升,提升加工稳定性。使用散热刀柄配合合适的热熔膏,还能延长热熔钻使用寿命,降低综合加工成本。华亿热熔钻的专业技术团队可根据实际工况提供散热刀柄选型与配套建议,帮助客户实现更稳定、更经济的加工运行。
版权所有©2026 查询123