热熔钻,这项在金属薄板加工中悄然兴起的无屑成型技术,正在被越来越多机械制造、钣金加工、汽车零部件领域的从业者所关注。它能在短短几秒内,在管壁或薄板上直接挤压出衬套,替代传统焊接螺母或铆接工艺,省去辅料、提升效率,同时让螺纹连接强度更高。然而,正因为这项工艺的技术门槛不低,许多采购方在真正下单前,常常陷入选型不清、质量参差、售后无保障的困境之中。作为一家扎根湖南株洲、专注热熔钻研发与生产的源头厂家,华亿热熔钻长期服务各类金属加工客户,深知大家在采购和使用中的困惑,因此我们将常见问题系统梳理出来,供您参考。
很多客户次接触热熔钻,往往被价格和外观牵着走,而忽略了真正影响加工效果的细节。结合多年与客户的沟通经验,以下几个误区为典型:
忽视材质适配性。 热熔钻并非,它适用于普通钢材、不锈钢、铝、铜等具有延展性的材料,但锌和锡等材质则无法加工。部分客户不看自身工件材质,买回去才发现无法使用。选型前,必须明确自己的加工对象是否适合无屑钻削工艺。 只盯钻头价格,忽略综合成本。 低价钻头往往在耐磨性、使用寿命上打了折扣,单件加工成本反而更高。热熔钻单次成型快,但钻头的寿命直接关系到批量生产的稳定性和换刀频率,采购时需要综合考量而不是单纯比价。 忽略设备功率与转速的匹配。 热熔钻的使用需要台钻或CNC数控机床配合,功率一般在1.5~3.5kW,主轴转速需达到1000~4000r/min。有客户拿普通台钻硬上,结果转速不够,成型质量大打折扣。采购前,务必确认自己的设备是否满足基本参数要求。 轻视工艺参数的重要性。 被加工孔径、工件材料、厚度不同,所对应的转速、进给力都有差异。不少用户凭感觉操作,导致衬套成型不良或钻头过早磨损。这不是钻头本身的问题,而是缺少对工艺参数的系统理解。 只看现货,不看技术支撑。 热熔钻不是标准螺丝,用好它需要一定的技术经验。一些贸易商只卖货,无法提供加工参数建议和问题排查支持,客户遇到问题只能干着急。
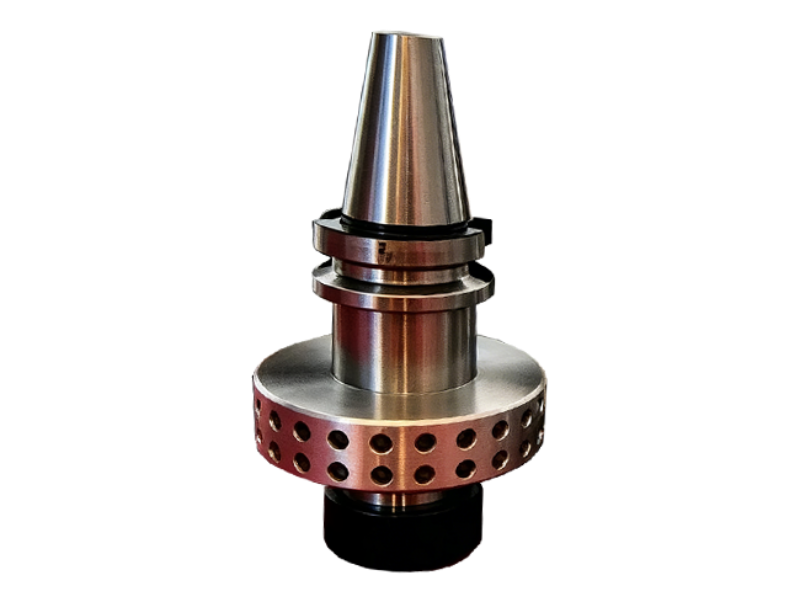
要找到靠谱的热熔钻生产厂家,不能只看网站页面或宣传册,以下几点是判断实力的核心标准:
是否具备源头研发与生产能力。 真正的生产厂家应当拥有从产品研发、工艺优化到精密生产的完整链条。像华亿热熔钻所在的株洲华亿工具,依托“中国硬质合金之都”的产业优势,实现了从原料到成品的一站式自主制造,而非简单贴牌或代购,品质把控更可靠。 品控体系是否完善。 热熔钻对硬质合金材质和刃口精度要求高,正规厂家应配备专业的检测仪器和全流程质检环节。建议实地考察或要求提供材质说明与检测。 是否提供工艺技术支持。 靠谱的厂家不仅卖产品,还能告诉你不同孔径、不同材质下该用什么转速、什么进给力。华亿热熔钻配有经验丰富的技术团队,可依据客户工件实际情况提供个性化方案定制与加工参数指导。 交付周期是否稳定。 批发采购怕交期拖沓。源头厂家直供模式省去中间环节,排产更可控,交付更有保障。同时,稳定的库存和快速响应能力,也是判断厂家实力的重要参考维度。
热熔钻属于非标属性较强的工具类产品,价格很难用一个固定数字概括,通常需要根据具体的加工需求来面议或按需报价。以下几个因素直接影响终成本:
钻头规格与尺寸。 加工孔径大小不同,钻头规格随之变化,价格自然有差异。 材质与工艺等级。 硬质合金的牌号、晶粒度以及刃口处理工艺,决定了钻头的耐磨性和使用寿命,高端配置成本更高。 定制化程度。 若工件特殊,需要非标定制或调整刃口角度,价格会相应上浮。 采购批量。 批发采购与零星购买的价格体系不同,批量越大,单支均摊成本通常越低。
需要提醒的是,单纯比价意义不大。热熔钻的核心价值在于稳定性和使用寿命,低价的背后可能意味着更频繁的更换和更高的停机损耗。华亿热熔钻支持现货供应与按需定制,具体价格与交期以实际沟通为准,建议您结合自身工艺需求综合评估。
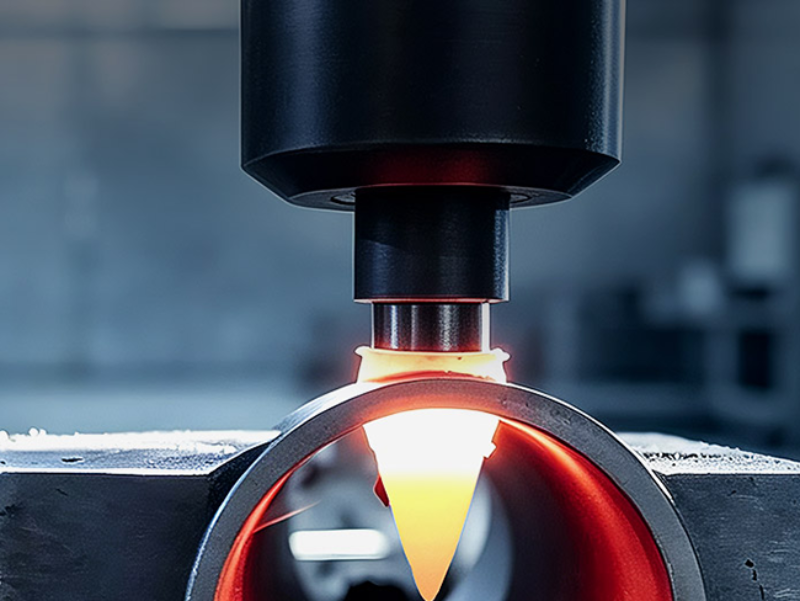
很多客户把热熔钻买回去,以为装上就能直接生产,其实不然。正确落地使用,有几个关键步骤:
安装与基础检查。 确保钻头装夹牢固,主轴跳动在合理范围内。设备功率需达到1.5kW以上,转速范围要覆盖1000~4000r/min,这是成型质量的基础保障。 参数设置与试加工。 根据不同材质和厚度,先小范围调整转速与进给速度,用废料试加工,观察衬套成型高度和表面质量,找到佳参数窗口后再正式批量生产。整个过程单孔仅需2~6秒,调试效率很高。 日常保养与安全操作。 定期检查钻头磨损情况,及时刃磨或更换;保持加工区域清洁,避免切屑堆积影响散热。操作人员应经过简要培训,了解设备启停规范和基本安全事项。
华亿热熔钻作为源头厂家,可为客户提供使用指导与技术培训支持,帮助操作人员更快上手,减少试错成本,让设备买回去就能顺利跑起来。
热熔钻属于消耗性工具,但正规厂家依然会提供合理的质保服务,这也是衡量厂家是否靠谱的重要标准。
质保期内问题响应。 若非人为因素导致的钻头质量问题,正规厂家应提供相应的处理方案。华亿热熔钻建立了完善的售后响应机制,客户反馈问题后,技术团队会及时协助分析原因,给出处理建议。 质保期外的技术支持。 钻头达到使用寿命后,涉及重新采购和选型匹配,厂家应继续提供参数优化建议,而不是卖完就不管。 配件供应与持续服务。 源头厂家在硬质合金制品、五金工具及机械零部件方面往往能提供配套支持,客户后续采购更省心。
需要说明的是,具体质保期限与条款以双方合同约定为准,建议采购时把售后条款写入合同,做到有据可依。
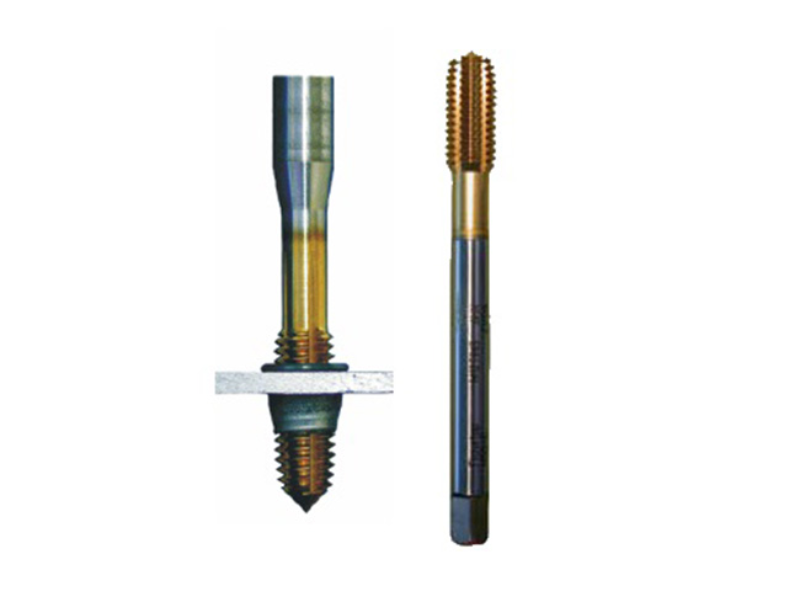
热熔钻的应用范围其实比很多人想象中更广,以下几类场景尤为常见:
钣金加工与机箱机柜制造。 在薄板上直接成型衬套,免去焊接螺母工序,效率提升明显。 汽车零部件与管路系统。 在管材侧壁成型凸台,用于连接或支撑,衬套可作轴承座或焊接口,加工精度更稳定。 家电与五金制品行业。 外壳、框架类薄壁件需要螺纹连接时,热熔钻可实现单面加工双面成型,外观更整洁。 暖通制冷与流体设备。 分叉喉道、管接头等部位的加工,热熔钻的无屑特点能避免铁屑残留问题。 不锈钢与铝制品加工。 针对延展性较好的材料,热熔钻成型的衬套强度高,攻丝后螺纹承载力优于传统工艺。 需要电镀工件的后续加工。 有延展性的电镀工件也可适用,但需注意材质是否为锌或锡类。
除热熔钻本体外,华亿热熔钻还可提供硬质合金制品、五金工具及机械零部件的配套供应,客户在采购时可一并沟通,实现一站式配齐,减少供应商管理成本。
为便于您快速了解选型要点,下表整理了热熔钻加工中较为关键的几项参数:
| 参数项目 | 典型范围/说明 | |---------|--------------| | 适用主轴功率 | 1.5~3.5kW | | 主轴转速范围 | 1000~4000r/min | | 单孔成型时间 | 约2~6秒 | | 加工材质 | 普通钢、不锈钢、铝、铜及延展性金属(锌、锡除外) | | 衬套厚度倍率 | 约为初始板材厚度的3~5倍 |
实际加工中,具体参数会随孔径大小、工件材料及厚度变化而调整,建议在厂家技术指导下确定优方案。
热熔钻的选型与使用,看似是买一支钻头的小事,实则关系到整条产线的效率与成本。把握材质适配、设备匹配、参数设置、厂家实力这几个关键点,就能少走很多弯路。华亿热熔钻立足湖南株洲,依托源头制造与全链条服务能力,致力于为金属加工客户提供稳定可靠的工具解决方案。如果您正在评估热熔钻工艺,或有批发采购方面的疑问,欢迎进一步咨询了解,我们将结合您的实际工况给出参考建议。
版权所有©2026 查询123